
закрыть
Выберите сайт
глобальный
Социальные средства массовой информации

Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-07-19 Происхождение:Работает


Модернизация или установка новой линии электрофоретического покрытия требует значительных капиталовложений. Часто это становится критическим узким местом во всем производственном процессе. Несогласованная система вызывает каскадные сбои. Вы столкнетесь с чрезмерными химическими отходами, высокими энергозатратами и неравномерным построением пленки. Эти проблемы быстро уничтожают вашу прибыль от инвестиций.
В этом руководстве представлена научно обоснованная основа для оценки оборудования. Мы поможем вам эффективно сравнить технические характеристики. Вы узнаете, как снизить риски внедрения, прежде чем обращаться к поставщику. Сосредоточив внимание на основных показателях, вы можете гарантировать, что выбранное вами оборудование соответствует строгим стандартам качества. Мы разберем производственные ограничения, основные технологии и логику автоматизации. Вы поймете, как согласовать возможности оборудования с вашими конкретными эксплуатационными целями.
Размеры резервуара и компоновки должны соответствовать пиковым объемам производства и максимальным размерам деталей, а не только средней пропускной способности.
Эффективность системы зависит от качества установок ультрафильтрации (УФ) и обратного осмоса (ОО), обеспечивающих максимальное восстановление краски и минимизацию сточных вод.
Интеграция автоматизации имеет решающее значение; Автомобильная линия электрофореза требует другой обработки материалов и логики ПЛК, чем обычная промышленная линия дозирования.
Проверка поставщика должна основываться на протоколах заводских приемочных испытаний (FAT), долгосрочном моделировании эксплуатационных затрат (OpEx) и соглашениях об уровне обслуживания после установки.
Вы не можете спроектировать эффективную систему, основываясь на догадках. Покупатели должны определить жесткие производственные ограничения на раннем этапе планирования. Это гарантирует, что физическая площадь соответствует фактическому объему производства.
Для расчета точной скорости линии необходимо выйти за рамки годовых производственных показателей. Вы должны определить время такта. Время такта определяет максимально допустимое время для производства одной единицы продукции. На основе этой метрики можно рассчитать необходимую плотность стоек. Если вы обрабатываете 500 деталей в час, скорость вашей линии и время погружения должны идеально синхронизироваться. Медленная линия создает отставание в производстве. Быстрая леска рискует получить неполное покрытие и плохую адгезию.
Сложные подложки напрямую влияют на размер вашего оборудования. Вы должны тщательно оценить геометрию детали. Глубокие углубления и внутренние полости требуют стратегического размещения анодов. Они также требуют выпрямителей правильного размера, чтобы гарантировать равномерную толщину пленки. Плохое планирование приводит к образованию мостов, из-за которых в углах появляются лужи краски. Это также может привести к образованию оголенных участков внутри полых секций. Кроме того, вес детали определяет структурную поддержку. Тяжелые сельскохозяйственные компоненты требуют усиленных подъемников и более толстых стенок резервуара по сравнению с небольшими кронштейнами.
Пространство действует как жесткое ограничение. Вы должны оценить вертикальную и горизонтальную планировку на основе размеров вашего здания. Учитывайте следующие важные факторы компоновки:
Свободное пространство над головой: Обеспечьте достаточное вертикальное пространство для подъемных подъемников и опускных секций.
Допустимая нагрузка на пол: резервуары для мокрой обработки вмещают тысячи галлонов. Ваш бетонный фундамент должен выдерживать эту огромную статическую нагрузку.
Вспомогательные площади: Чиллеры, печи для отверждения и установки по переработке отходов требуют значительной выделенной площади.
Доступ для технического обслуживания: Оставьте свободные проходы вокруг резервуаров для осмотра насосов и замены фильтров.
Объемы производства редко остаются неизменными. В первоначальный проект следует встроить модульную емкость. Расширяемые печи для отверждения сэкономят деньги в дальнейшем. Негабаритные резервуары позволят вам увеличить размеры стоек в будущем. Этот модульный подход позволяет увеличить производительность в будущем, не требуя полной перестройки системы.
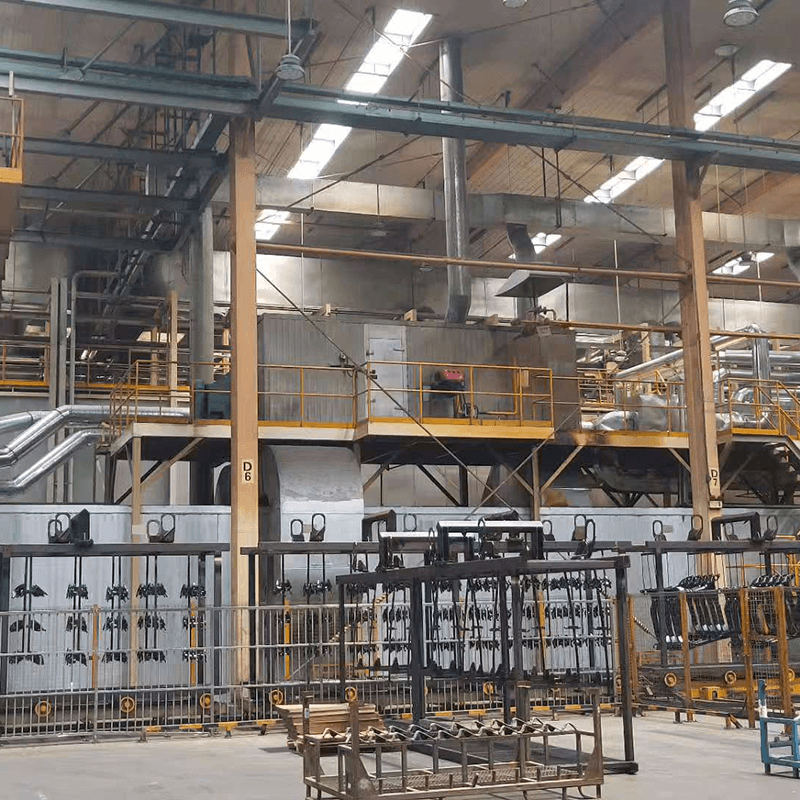
Внутреннее оборудование определяет качество отделки. Вы должны тщательно изучить электрические и гидродинамические системы. Некачественные компоненты приводят к частым доработкам и высокому расходу химикатов.
Выпрямители служат сердцем процесса. Они подают постоянный ток, необходимый для нанесения краски. Вам необходимы выпрямители с низким уровнем пульсаций и высокой управляемостью. Коэффициент пульсации ниже 5% не подлежит обсуждению. Высокая пульсация приводит к нестабильному приложению напряжения. Это несоответствие приводит к серьезным дефектам поверхности, таким как точечные отверстия или текстура «апельсиновой корки». Современные выпрямители должны повышать напряжение постепенно. Этот контролируемый вход предотвращает скачки напряжения при попадании в ванну крупных деталей.
Эффективные системы в значительной степени полагаются на ультрафильтрацию. УФ-мембраны отделяют твердые частицы краски от воды и растворителей. Вы должны оценить проницаемость и срок службы этих мембран. Высокопроизводительные УФ-системы восстанавливают более 98% неотложившейся краски. Они возвращают этот ценный материал обратно в основную ванну. Такая рекуперация по замкнутому циклу напрямую снижает ваши расходы на химикаты. Это также значительно снижает объем опасных осадков, требующих утилизации.
Покупатели должны выбирать между трубчатыми и плоскими анодными системами. Каждая конструкция предлагает различные характеристики для различной геометрии детали.
Особенность | Трубчатые аноды | Плоские аноды |
|---|---|---|
Circulation | Отличная внутренняя гидродинамика | Склонен к мертвым зонам |
Обслуживание | Легко снимается и заменяется индивидуально | Требуется поднимать тяжелые плиты. |
Электрическое поле | Постоянное покрытие на 360 градусов | Направленный, часто неравномерный на сложных деталях. |
Лучшее приложение | Сложная геометрия, автомобильное шасси | Простые плоские панели |
Трубчатые аноды обеспечивают превосходные характеристики для изделий сложной геометрии. Они обеспечивают лучшую циркуляцию и более стабильные электрические поля. Они также делают регулярное техническое обслуживание намного безопаснее и быстрее.
Твердые частицы краски осядут, если жидкость останется неподвижной. Правильное перемешивание предотвращает загрязнение ванны и дефекты поверхности. Вы должны внимательно изучить размер насоса. Убедитесь, что поставщик разместил сопла эжекторов вдоль дна резервуара. Эти насадки создают эффект накатывающей волны. Жидкость должна непрерывно проходить через рукавные фильтры высокой производительности. Эта фильтрация удаляет грязь, металлическую стружку и затвердевшие хлопья краски до того, как они прилипнут к вашим продуктам.
Ручные операции приводят к человеческим ошибкам. Современные производители полагаются на автоматизацию для обеспечения повторяемости. Вы должны выбрать логику обработки материалов и программного обеспечения, адаптированную к вашей конкретной отрасли.
Вам необходимо сделать выбор между программируемыми подъемными системами и подвесными конвейерами непрерывного действия. Программируемые подъемники идеально подходят для работы с переменным временем партии. Они эффективно справляются с тяжелыми и крупногабаритными деталями. Вы можете легко изменить время погружения для разных семейств продуктов. И наоборот, подвесные конвейеры непрерывного действия лучше всего подходят для производства в больших объемах. Если вы ежедневно производите тысячи одинаковых деталей, непрерывная линия будет поддерживать устойчивый, непрерывный ритм.
Производители автомобилей предъявляют самые строгие требования к качеству во всем мире. Для автомобильной линии электрофореза требуется расширенная интеграция SCADA (диспетчерский контроль и сбор данных). Для точного позиционирования детали вам необходимы возможности роботизированного перемещения. Строгая регистрация данных обязательна. Система должна регистрировать напряжение, температуру и время для каждого отдельного кузова транспортного средства. Такая отслеживаемость обеспечивает соответствие международным автомобильным стандартам. Если дефект возникнет несколько месяцев спустя, вы сможете отследить точные условия обработки этой конкретной партии.
Программный интерфейс определяет, насколько легко операторы управляют оборудованием. Тщательно оцените программируемый логический контроллер (ПЛК) и человеко-машинный интерфейс (ЧМИ). Система должна обеспечивать мониторинг в режиме реального времени. Операторам необходима мгновенная информация о температуре ванны, уровнях pH, проводимости и напряжении.
Рекомендация: убедитесь, что программное обеспечение включает в себя автоматические сигналы тревоги. Если pH ванны выходит за пределы спецификации, система должна выдать предупреждение, прежде чем детали попадут в резервуар.
Распространенная ошибка: полагаться на проприетарное программное обеспечение с закрытым исходным кодом. Всегда требуйте коды ПЛК с открытой архитектурой. Это позволяет вашим внутренним инженерам устранять незначительные проблемы, не платя дорогостоящие услуги поставщикам.
Тяжелая техника потребляет огромное количество электроэнергии и воды. Покупатели должны оценить воздействие оборудования на окружающую среду. Эффективные системы защищают вашу операционную прибыль и обеспечивают соответствие нормативным требованиям.
Печи для отверждения потребляют больше всего энергии на всем предприятии. Вы должны внимательно изучить их термическую эффективность. Ищите толстые изоляционные панели высокой плотности, чтобы предотвратить потери тепла. Настаивайте на системах рекуперации тепла. Эти системы улавливают тепло выхлопных газов и перенаправляют его для предварительного нагрева входящего воздуха. Кроме того, оцените электрическую нагрузку ваших чиллеров и выпрямителей. Переход на преобразователи частоты (ЧРП) на больших насосах значительно снижает потребление электроэнергии в часы непиковой нагрузки.
Дефицит воды и затраты на ее утилизацию определяют современные инженерные решения. Вы должны проанализировать эффективность стадий после полоскания. Детали выносят химикаты из основной ванны. В эффективных линиях используется противоточное каскадное полоскание. Пресная вода поступает на заключительную стадию и течет обратно к основному резервуару. Кроме того, интеграция систем обратного осмоса (RO) сводит к минимуму потребление пресной воды. Установки RO фильтруют городскую воду, удаляя примеси. Эта чистая вода предотвращает появление пятен на окончательной отделке.
Экологические нормы диктуют строгие ограничения на выбросы тяжелых металлов. Убедитесь, что новое оборудование совместимо с существующими системами очистки сточных вод вашего предприятия. Если ваш нынешний завод не может справиться с новым объемом, заранее оцените затраты на расширение. Возможно, вам придется добавить специальные блоки осаждения и фильтрации. Эти агрегаты нейтрализуют кислоты, осаждают металлы и прессуют шламы. Правильная интеграция гарантирует соблюдение местных экологических норм без дорогостоящих штрафов.
Покупка оборудования – это только первый шаг. Монтаж и ввод в эксплуатацию сопряжены с огромными рисками. Вы должны оценить способность поставщика выполнить проект вовремя.
Простой оборудования стоит денег. Вы должны установить четкие и обязательные этапы с вашим поставщиком. Разбейте проект на этапы: подготовка площадки, механическая установка, электрическая интеграция и влажные испытания. Установите конкретные сроки для каждого этапа. Привлекать поставщика к ответственности за задержки. Убедитесь, что ваш объект готов к сдаче. Армированные полы и инженерные коммуникации должны быть завершены до прибытия грузовиков.
Никогда не принимайте оборудование без тщательного тестирования. Требуйте прозрачного заводского приемочного тестирования (FAT) перед тем, как поставщик отправит что-либо. Во время FAT пропустите детали через сухие механизмы. Проверьте скорость подъемника и логику автоматизации. После установки проведите приемочное тестирование на месте (SAT). Смачивайте резервуары, загружайте химикаты и запускайте производство деталей. Проверьте скорость производства и качество покрытия на соответствие спецификациям вашего первоначального контракта. Не подписывайте окончательное разрешение на оплату до полного прохождения SAT.
Первоначальный запуск представляет серьезный риск для устойчивости ванны. Загрязнение происходит легко при вводе в новые металлические резервуары и трубопроводы чувствительных химикатов. Устраните этот риск заранее. Спросите продавца, какую поддержку в области управления химическими веществами он предоставляет. Надежные поставщики держат инженера-химика на месте в течение первых 30–90 дней. Они контролируют скорость оборота ванн, регулируют уровни растворителей и обучают ваш персонал ежедневному тестированию титрования.
Выйдите за рамки стандартных механических гарантий. Вам необходимо всеобъемлющее соглашение об уровне обслуживания (SLA). Оцените доступность запчастей. Где они хранят запасные насосы и выпрямители? Оцените их возможности удаленного устранения неполадок. Могут ли их инженеры безопасно войти в ваш ПЛК для диагностики неисправностей? Наконец, требуйте гарантированного времени ответа. Если линия нанесения покрытия полностью остановится, вам понадобится эксперт на месте в течение 24 часов.
Выбор правильной электрофоретической системы требует баланса авансового капитала и долгосрочной операционной эффективности. Вы должны уделять приоритетное внимание потребностям в автоматизации и строгому соблюдению экологических требований. Каждый компонент, от выпрямителя до печи для отверждения, влияет на качество конечного результата.
Покупателям следует составить точные технические требования, прежде чем обращаться к специалистам по продажам. Требуйте прозрачных моделей потребления энергии и ресурсов от всех поставщиков, включенных в окончательный список. Отдавайте приоритет поставщикам, демонстрирующим проверенные платформы интеграции и надежные протоколы тестирования.
Немедленно проконсультируйтесь со своими внутренними инженерными командами. Проведите тщательный аудит объекта для измерения нагрузок на перекрытия и просветов над головой. Завершите составление листа технических спецификаций (RFQ), чтобы убедиться, что поставщики указывают именно то, что требуется вашему предприятию.
Ответ: Сосредоточьтесь на показателях эффективности по сравнению с вашими устаревшими системами. Рассчитайте сокращение химических отходов, достигаемое с помощью современных систем рекуперации УФ. Учтите снижение затрат на рабочую силу за счет автоматизированной обработки материалов. Измерьте снижение количества брака и доработок благодаря точному контролю напряжения. Наконец, добавьте ежемесячную экономию энергии, полученную от печей с рекуперацией тепла и насосов с частотно-регулируемым приводом.
О: В зависимости от сложности и масштаба срок от утверждения проекта до ввода в эксплуатацию обычно составляет от 4 до 8 месяцев. Готовность объекта часто выступает в качестве основного узкого места. Убедитесь, что бетонирование, дренаж и электропроводка завершены во время изготовления оборудования.
О: Да, но он требует существенных доработок. Вам необходимо изменить план этажа, чтобы разместить большие резервуары для влажной обработки. Пол должен быть структурно усилен, чтобы выдерживать большие нагрузки от жидкости. Вам также потребуется установить специальные системы очистки сточных вод от химических стоков.
Ответ: Вода обратного осмоса необходима для заключительных стадий после ополаскивания. Обычная водопроводная вода содержит минералы, которые вызывают появление пятен и химических выделений во время процесса выпечки. Системы обратного осмоса обеспечивают чистую воду, обеспечивая первозданную поверхность, сохраняя при этом экологические требования с замкнутым контуром.


