
закрыть
Выберите сайт
глобальный
Социальные средства массовой информации

Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-09 Происхождение:Работает


Инвестиции в систему промышленной отделки требуют баланса между первоначальными капитальными затратами и долгосрочными показателями производительности. Выбор химического состава электроосаждения напрямую определяет срок службы изделия с покрытием. Выбор неправильного химического состава может привести к преждевременному выходу из строя поля. Эти отказы обычно возникают из-за коррозии, чрезмерного потребления энергии или несовместимых реакций подложки, которые растворяют основной металл. Команды закупок и инженеры должны понимать фундаментальные различия между доступными системами, чтобы избежать дорогостоящих узких мест в производстве. Мы сравниваем их электрохимическую механику, результаты производительности, эксплуатационные компромиссы и идеальные варианты использования. Вы узнаете, как оценить эти параметры, чтобы принять решение о закупке капитального оборудования и обеспечить соответствие вашей линии отделки строгим отраслевым стандартам.
Полярность определяет защиту: в линии анодного электрофоретического покрытия деталь действует как анод (положительный), что может вызвать растворение следов металла; в катодной системе деталью является катод (отрицательный), предотвращающий окисление подложки и максимизирующий коррозионную стойкость.
Применение диктует химию: катодные системы являются бесспорным стандартом для любой линии автомобильного электронного покрытия благодаря превосходной стойкости к солевому туману, в то время как анодные системы остаются жизнеспособными для экономичных, внутренних или светлых применений.
Компромисс между стоимостью и производительностью: катодные линии требуют более высокого начального капитала для сложного управления ванной и специализированных выпрямителей, тогда как анодные линии предлагают более низкие эксплуатационные расходы, но обеспечивают значительно меньшую защиту в суровых условиях.
Зависимость от предварительной обработки: обе системы требуют строгой предварительной обработки (например, фосфатом цинка или циркония), но катодные системы очень чувствительны к загрязнению ванны, требуя строгого контроля обратного осмоса (ОО) и ультрафильтрации.
Линия электрофоретического нанесения покрытия работает по тщательно контролируемой электрохимической схеме с замкнутым контуром. Постоянный ток переносит заряженные частицы краски, взвешенные в водной ванне, на проводящую подложку. Вода действует как активный электролит, облегчая перенос ионов. По мере прохождения тока частицы краски мигрируют к противоположно заряженной детали. При контакте они коагулируют, образуя равномерную плотную пленку краски по всей поверхности. Это электрохимическое осаждение продолжается до тех пор, пока нанесенная пленка не изолирует деталь. Изоляция естественным образом останавливает процесс и обеспечивает точный контроль толщины по всей геометрии.
Физическая архитектура остается в значительной степени универсальной для обеих химий. Для обслуживания ванны и отверждения нанесенной пленки вам потребуются специальные механические и электрические компоненты. Мы полагаемся на эти основные системы, чтобы поддерживать работу линии.
Погружной резервуар: большой резервуар из нержавеющей стали или облицованной углеродистой стали, оборудованный перегородками для удержания и перемешивания ванны с краской.
Выпрямители постоянного тока. Эти устройства обеспечивают необходимый электрический ток. Им требуется точный контроль пульсаций для предотвращения дефектов покрытия и поддержания стабильного выходного напряжения.
Установки ультрафильтрации: Эти системы непрерывно обрабатывают ванну. Они восстанавливают излишки краски и поддерживают химическую стабильность, отделяя прозрачный пермеат от богатого смолой ретентата.
Системы циркуляции: Мощные насосы управляют динамикой жидкости. Они предотвращают оседание твердых частиц краски и поддерживают постоянную температуру во всем резервуаре.
Печь для отверждения: многоступенчатая термическая установка обезвоживает влажную пленку. Он запекает смолы в полностью сшитое, прочное покрытие при определенных температурных порогах.
Мощность броска определяет операционный успех любой операции гальванопокрытия. Этот показатель измеряет способность системы наносить краску глубоко в углубления, внутренние полости и сложные геометрические формы. Поскольку внешние поверхности изолируются первоначальным слоем краски, электрический ток естественным образом ищет неокрашенные проводящие пути. Это заставляет краску попадать в узкие углы и защищенные зоны. Эта уникальная возможность обеспечивает однородность пленки по всей детали. Это отличает электропокрытие от традиционных методов порошкового покрытия или распыления жидкости. Эти традиционные методы часто сталкиваются с эффектом клетки Фарадея и серьезными ограничениями прямой видимости.
В анодной системе заготовка несет положительный электрический заряд. Он действует как анод внутри цепи. Электролитная ванна содержит отрицательно заряженные частицы краски, обычно изготовленные из акриловых или эпоксидных смол. Когда выпрямители постоянного тока включаются, электрический ток заставляет эти отрицательно заряженные частицы быстро мигрировать к положительно заряженной части. Частицы нейтрализуются при контакте с подложкой, образуя нерастворимую пленку.
Этот анодный механизм по своей сути создает эффект окисления на поверхности подложки. Во время нанесения небольшая часть ионов металлов из основного материала растворяется во влажной пленке краски. Ионы железа или цинка мигрируют из подложки и задерживаются внутри матрицы покрытия. Это растворение ограничивает возможности барьерной защиты окончательной отделки. Это также может повлиять на конечную четкость цвета и несколько нарушить структурную целостность пограничного слоя отвержденного покрытия.
Анодные системы подходят для конкретных, четко определенных случаев промышленного использования. Они исключительно хорошо работают с бытовой техникой, компьютерными корпусами и компонентами систем отопления, вентиляции и кондиционирования. Стальная мебель, стеллажи и специальные алюминиевые профили также выигрывают от этого процесса. Высокая долговременная коррозионная стойкость не является основным критерием успеха для этих деталей. Вместо этого производители отдают предпочтение равномерному покрытию и эстетической привлекательности внутренних помещений.
Исторически сложилось так, что анодные системы предлагают явные преимущества подбора цвета. Создание более светлых цветов, ярких оттенков и прозрачных покрытий химически проще с помощью анодных акрилов по сравнению с ранними катодными системами. Производители, которым требуется однослойное белое или пастельное покрытие, часто полагаются на анодные линии. Это предотвращает пожелтение, обычно связанное с химическими веществами на основе эпоксидной смолы при термическом воздействии.
Основные преимущества анодной химии заключаются в простоте эксплуатации и более низких первоначальных затратах на оборудование. Управление химией ванн остается относительно простым. Для этого требуется меньше специализированных фильтрующих ячеек по сравнению с альтернативными методами. В этом процессе обычно используются более низкие температуры отверждения. Это напрямую снижает потребление энергии в хлебопекарных печах и снижает общие счета за коммунальные услуги.
Однако ограничения существенны. Анодные пленки обладают меньшей коррозионной стойкостью. Они не проходят стандартные испытания в солевом тумане гораздо раньше, чем катодные альтернативы. Ванна очень чувствительна к загрязнению тяжелыми металлами, попадающим на стадии предварительной обработки. Поскольку во время осаждения подложка теряет следы металлов, эти системы редко подходят для тяжелых условий эксплуатации, наружных или высококоррозионных сред.
Катодные системы меняют электрическую полярность всей операции. Заготовка получает отрицательный заряд, действуя как катод. Ванна суспендирует положительно заряженные частицы краски. Когда ток активируется, он перемещает положительно заряженные частицы к отрицательно заряженной части. Локализованный сдвиг pH происходит в пограничном слое детали. В результате этого сдвига краска становится нерастворимой и откладывается на металле.
Эта катодная реакция меняет электрический потенциал структуры. Он восстанавливает воду до газообразного водорода на поверхности детали. Эта специфическая электрохимическая реакция изолирует подложку от агрессивной среды. Он полностью предотвращает окисление или разрушение основного металла в процессе нанесения покрытия. Структурная целостность детали остается абсолютной, с нулевым растворением металла в лакокрасочной пленке.
Это защитное преимущество делает катодную химию бесспорным стандартом для любой линии нанесения электронного покрытия на автомобильную промышленность . Этот процесс обязателен для автомобильной промышленности, тяжелого машиностроения, сельскохозяйственного оборудования и производства конструкций из углеродистой стали. В этих отраслях максимальный срок службы и соблюдение гарантийных обязательств не подлежат обсуждению. Типичная стойкость к солевому туману легко превышает 1000 часов. Срок службы некоторых усовершенствованных составов превышает 1500 часов. Полученное покрытие выдерживает агрессивное химическое воздействие, дорожные соли и серьезное ухудшение состояния окружающей среды.
Основное преимущество – непревзойденная надежная защита от коррозии. Пленка обеспечивает высокую химическую стойкость, превосходное покрытие кромок и исключительную устойчивость к сколам. Высокая плотность сшивки внутри эпоксидной матрицы обеспечивает прочное, непроницаемое покрытие. Покрытие действует как отличная грунтовка для последующих верхних слоев.
Ограничения включают значительно более высокие первоначальные капитальные затраты. Уход за ванной сложен и неумолим. Это требует строгого контроля pH, постоянного управления кислотой и специализированных анодных ячеек. Температуры отверждения обычно выше, что требует прочной конструкции печи. Более того, цветовая палитра исторически была ограничена черным или темно-серым. Хотя современные составы предлагают больше возможностей, катодные эпоксидные смолы по-прежнему требуют защитного верхнего слоя УФ-излучения от воздействия внешних солнечных лучей.
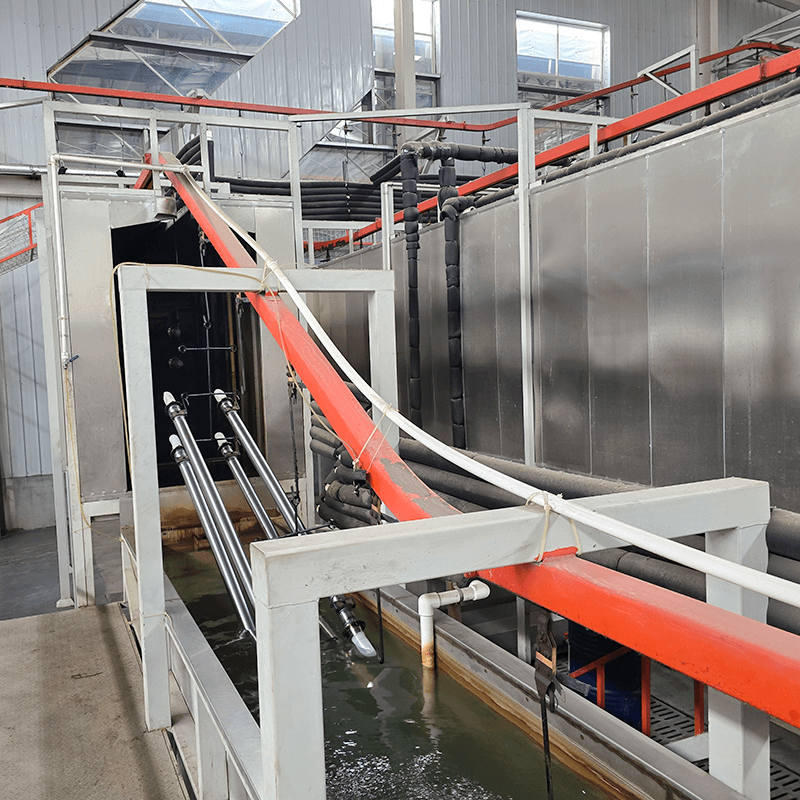
Катодные покрытия превосходно создают непроницаемый барьер. Эта плотная матрица изолирует подложку от внешних электролитов и влаги. Анодные покрытия обладают менее прочными барьерными свойствами из-за растворения подложки, которое происходит во время осаждения. Базовые результаты испытаний в солевом тумане в соответствии с протоколами ASTM B117 явно свидетельствуют в пользу катодных пленок. Катодные детали обычно выдерживают сотни часов дольше в камерах соляного тумана, прежде чем на них появляются первые признаки красной ржавчины или образования пузырей.
Различные подложки по-разному реагируют на приложенные электрические заряды. Углеродистая сталь, холоднокатаная сталь, оцинкованная сталь и алюминий требуют особого обращения и регулировки напряжения. Конверсионные покрытия абсолютно необходимы для обеих систем для обеспечения надлежащей адгезии. Фосфат цинка или современная обработка тонкопленочным цирконием подготавливают поверхность металла, создавая микрокристаллическую структуру. Выбранный химический состав электронного покрытия определяет строгость предварительной обработки. Катодные системы требуют чистых, высокоочищенных конверсионных покрытий, чтобы предотвратить отравление ванны.
Профили УФ-деградации резко различаются между двумя химическими составами. Катодные электронные покрытия на основе эпоксидной смолы быстро разрушаются под воздействием прямых солнечных лучей. УФ-лучи разрушают эпоксидные связи, что приводит к явлению, известному как меление. Поэтому катодные покрытия почти всегда требуют атмосферостойкого жидкого или порошкового верхнего покрытия для наружного применения. И наоборот, анодные электронные покрытия на акриловой основе обладают превосходной устойчивостью к ультрафиолетовому излучению. Они сохраняют блеск и цвет без верхнего покрытия, что делает их идеальными для однослойного внутреннего нанесения.
Требования к напряжению определяют мощность броска и глубину проникновения. Катодные системы обычно работают при более высоких напряжениях, часто от 200 до 400 вольт. Этот высокий потенциал заставляет краску проникать глубже в сложные полости. Это также обеспечивает превосходное покрытие краев. Поскольку в процессе отверждения краска отрывается от острых краев, высокая плотность сшивки катодных эпоксидных смол обеспечивает более толстый барьер. Это снижает риск раннего образования ржавчины на острых геометрических поверхностях и кромках, обработанных лазером.
Сравнительная матрица электрофоретических покрытий
Особенность | Анодная система | Катодная система |
|---|---|---|
Деталь Полярность | Позитивный | Отрицательный |
Заряд частиц краски | Отрицательный | Позитивный |
Растворение металла | Да | Нет |
Коррозионная стойкость | Умеренный | Отличный |
УФ-стабильность | Высокий | Низкий |
Рабочее напряжение | 50–150 В | 200–400 В |
Основное приложение | Техника, Мебель | Автомобильная промышленность, Тяжелое машиностроение |
Первоначальные капитальные затраты значительно различаются между двумя технологиями. Катодные системы требуют более крупных и надежных выпрямителей для работы с более высоким напряжением. Им также нужны специализированные диализные камеры для непрерывного удаления избытка кислоты, образующейся в процессе нанесения покрытия. Расширенные требования к ультрафильтрации еще больше увеличивают затраты на оборудование. Анодные системы устраняют необходимость в сложных диализных ячейках. Это снижает первоначальный барьер для входа на рынок небольших отделочных операций.
Потребление электроэнергии сильно зависит от требований к напряжению и профилей отверждения. Катодные системы потребляют больше энергии на этапе осаждения. Кроме того, для катодных эпоксидных смол обычно требуются печи для отверждения при более высокой температуре, часто превышающей 350°F (175°C). Это увеличивает потребность в природном газе или электричестве для отопления. Пополнение ванны, насосы непрерывной циркуляции и точная балансировка pH увеличивают текущие эксплуатационные расходы для обеих систем. Катодные ванны требуют более частых аналитических испытаний для поддержания стабильности.
Обе системы обеспечивают исключительную эффективность переноса по сравнению с распылением. Ультрафильтрация с замкнутым контуром позволяет этим линиям достигать степени использования краски более 95%. Ультрафильтр отделяет твердые частицы краски от воды. Это создает промывку пермеатом, которая смывает некоагулированную краску с деталей и возвращает ее непосредственно в основной резервуар. Такая эффективность замкнутого цикла сводит к минимуму отходы материала, снижает затраты на покрытие каждой детали и максимизирует производительность.
Соблюдение экологических требований требует тщательной стратегии управления отходами. Тяжелые металлы и летучие органические соединения (ЛОС) представляют собой особые проблемы регулирования. Очистка сточных вод из анодных линий отличается от очистки катодных стоков. Исторически в анодных системах для повышения коррозионной стойкости использовались тяжелые металлы. Однако промышленность быстро переходит к составам, не содержащим тяжелых металлов, для обоих химических процессов. Современная ультрафильтрация сводит к минимуму выбросы, благодаря чему обе системы при правильном управлении полностью соответствуют строгим экологическим нормам.
Рост бактерий и ионное загрязнение постоянно угрожают стабильности ванны. Аэробные и анаэробные бактерии могут размножаться в теплой, богатой питательными веществами ванне с краской. Ионный захват из-за плохой промывки перед обработкой приводит к появлению нежелательных солей. Эти факторы дестабилизируют электролитный баланс, в результате чего краска преждевременно коагулирует или выпадает из суспензии. После того, как ванна выйдет из строя, восстановление будет чрезвычайно трудным и дорогостоящим.
Для смягчения последствий требуется строгая операционная дисциплина. Непрерывная циркуляция предотвращает оседание краски и устраняет застойные зоны, в которых размножаются бактерии. Строгий контроль качества воды методом обратного осмоса (RO) сводит к минимуму проникновение ионов. Вы должны поддерживать количество микросименсов в пределах спецификации. Регулярное химическое титрование и лабораторный анализ обеспечивают поддержание оптимальных рабочих параметров ванны.
Плохой электрический контакт мгновенно разрушает процесс нанесения покрытия. Если деталь теряет связь со стойкой, наплавка прекращается. Захват газа приводит к образованию мелких отверстий и оголенных участков. Генерация газообразного водорода в катодных системах требует тщательного управления. Пузырьки могут легко попасть в перевернутые полости, оставив металл совершенно голым и незащищенным.
Индивидуальная конструкция стеллажей имеет решающее значение для снижения этих рисков. Инженеры должны проектировать стойки с прочными, легко очищаемыми контактными точками с использованием медных шлицов или крючков из нержавеющей стали. Оптимальная ориентация детали предотвращает образование газовых карманов. Соответствующие точки дренажа обеспечивают равномерное распределение потенциала по всей детали. Правильный дренаж также предотвращает попадание дорогой химии краски на этапы ополаскивания.
Проведите комплексный аудит деталей, чтобы определить точное воздействие на окружающую среду и гарантийные требования.
Проведите пилотные испытания в солевом тумане на ваших конкретных металлических подложках, используя как анодные, так и катодные химические методы.
Проконсультируйтесь с поставщиками химикатов и интеграторами оборудования, чтобы рассчитать точные эксплуатационные расходы за весь срок службы.
Проектируйте специальные стеллажные системы на раннем этапе планирования, чтобы обеспечить оптимальный электрический контакт и дренаж жидкости.
Прежде чем окончательно определиться со спецификациями оборудования, оцените местные экологические нормы, касающиеся сброса сточных вод и выбросов ЛОС.
О: Основное различие заключается в электрической полярности. В анодных системах деталь действует как положительный анод, вызывая растворение следов металла в краске. В катодных системах деталью является отрицательный катод. Это полностью изолирует и защищает подложку, не жертвуя при этом основным металлом.
Ответ: Автомобильные детали требуют исключительной долговечности. Катодное электронное покрытие обеспечивает превосходную коррозионную стойкость и отличные характеристики в солевом тумане. Этот процесс изменяет электрический потенциал конструкции, предотвращая окисление подложки и гарантируя, что металл выдержит суровые дорожные условия, влажность и химическое воздействие.
О: Да, но это требует значительных модификаций оборудования. Вам необходимо установить новые выпрямители постоянного тока для работы с более высоким напряжением. Резервуару необходимы различные конфигурации анодов и катодов, включая диализные ячейки. Наконец, необходимо полностью слить воду, очистить и заменить всю химическую ванну.
Ответ: Четыре Е представляют факторы экономики, энергетики, эффективности и окружающей среды. Экономика покрывает первоначальные затраты на оборудование. Energy отслеживает энергопотребление выпрямителей и печей. Эффективность измеряется скоростью переноса краски. Факторы окружающей среды определяют стратегию очистки сточных вод и соблюдения требований по ЛОС.
Ответ: Обе системы используют ультрафильтрацию с замкнутым контуром для минимизации отходов и достижения высокой эффективности переноса. Однако современные катодные системы часто содержат усовершенствованные составы, не содержащие тяжелых металлов. Это упрощает очистку сточных вод и снижает токсичность для окружающей среды по сравнению со старыми анодными химическими методами, содержащими тяжелые металлы.


