
закрыть
Выберите сайт
глобальный
Социальные средства массовой информации

Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-08 Происхождение:Работает


Операции по промышленной отделке сталкиваются с дополнительными затратами из-за отходов материалов, очистки сточных вод и штрафов за соблюдение экологических требований. Эффективность перемещения является основным показателем прибыльности цеха. Традиционные методы нанесения жидкости и порошка страдают от неизбежного избыточного распыления и значительного промедления. Вытекание – это вынос излишка краски из ванны на поверхность и внутрь полостей детали. Этот физический перенос приводит к большим потерям материала на последующих стадиях промывки, если его не контролировать. Переход на современную линию электрофоретического нанесения покрытия устраняет эту неэффективность непосредственно за счет систем рекуперации с замкнутым контуром и точного электрохимического контроля. Интегрируя технологию ультрафильтрации и противоточные каскады промывки, производители улавливают неотложившиеся твердые частицы краски до того, как они попадут в слив. Такая архитектура с замкнутым контуром позволяет предприятиям достигать почти 100% использования материала при минимизации сброса сточных вод.
Восстановление с замкнутым контуром: технология ультрафильтрации (УФ) улавливает до 98% неосажденных твердых частиц краски из зон промывки и возвращает их в ванну для активного электроосаждения.
Зависимость от параметра: Потеря краски во время полоскания в значительной степени зависит от химического состава ванны; Неправильный pH, температура или напряжение могут привести к повторному растворению или вымыванию вновь нанесенных пленок.
Сохранение качества. Предотвращение потери краски на этапе промывки важно не только для экономии средств, но и для сохранения глянцевого покрытия и сильных антикоррозионных свойств, ожидаемых от деталей с электронным покрытием.
Затраты и соответствие требованиям: инвестиции в усовершенствованные системы промывки-восстановления на линии нанесения покрытия сокращают расходы на сырье и одновременно упрощают соблюдение требований по очистке сточных вод.
Реалии технического обслуживания: Поддержание высоких показателей восстановления требует тщательного мониторинга состояния УФ-мембран и проводимости промывочной воды, чтобы предотвратить засорение и перекрестное загрязнение.
Ультрафильтрация служит основным двигателем восстановления материала в системе электроосаждения. Установка УФ непрерывно забирает жидкость из основного погружного бака и проталкивает ее под давлением через полупроницаемые мембраны. Этот механический процесс разделяет сложную ванну с краской на два отдельных потока. Первый поток содержит концентрированные твердые вещества краски, смолы и пигменты. Второй поток, известный как пермеат, полностью состоит из воды и низкомолекулярных растворителей. Извлекая воду непосредственно из красочной смеси для получения пермеата для промывки, предприятия значительно минимизируют потребление пресной городской воды.
Замкнутый цикл основан на направлении этого пермеата непосредственно в зоны промывки после нанесения покрытия. Когда детали с покрытием выходят из основной ванны, пермеат распыляется на них, смывая неосажденную краску. Система собирает эту жидкую смесь в промывочных баках, расположенных ниже. Поскольку пермеат имеет тот же химический состав, что и жидкая фаза ванны, он плавно возвращается обратно в первичный электрофоретический резервуар. Этот непрерывный цикл обеспечивает практически нулевую потерю материала и поддерживает объемный баланс всей системы.
Выбор мембраны определяет эффективность рекуперации на производстве. Спирально-навитые мембраны обладают большой площадью поверхности и отличными показателями потока пермеата, что делает их стандартными для высокопроизводительных сред. Трубчатые мембраны обеспечивают лучшую устойчивость к закупорке крупными частицами, но требуют большей физической площади. Инженеры завода должны подобрать тип мембраны в соответствии с конкретным химическим составом краски и ожидаемыми объемами производства, чтобы обеспечить стабильную подачу промывочной воды. Эксплуатация этих мембран требует строгого внимания к трансмембранному давлению. Если питающие насосы нагнетают жидкость слишком сильно, твердые частицы краски уплотнятся на поверхности мембраны, закупоривая поры и останавливая выработку пермеата.
Затягивание – это физический перенос жидкости ванны на детали сложной геометрии, когда они выходят из погружного бака. Детали с глубокими выемками, внутренними каналами или складчатыми швами задерживают значительные объемы неотложившейся краски. Автомобильные подрамники, шасси сельскохозяйственной техники и штампованные кронштейны с подвальными фланцами печально известны тем, что содержат избыток жидкости. Без специального механизма восстановления этот лишний материал смывается прямо в канализацию. Современная линия нанесения покрытия использует многоступенчатую противоточную систему промывки для эффективного улавливания этой жидкости.
Физическая архитектура противоточной системы промывки основана на гравитации и правильном расположении насоса для перемещения жидкости против направления движения детали. Вот стандартная последовательность операций по захвату растяжки:
Деталь с покрытием выходит из первичного погружного бака и поступает в первую зону ультрафильтрационной промывки (UF1), где коллекторы большого объема распыляют деталь, чтобы сбить самый тяжелый слой неосажденной краски.
Жидкость, собранная в резервуаре UF1, теперь сильно загруженная восстановленными твердыми частицами краски, переливается непосредственно обратно в основной погружной резервуар для пополнения ванны.
Деталь поступает в зоны UF2 и UF3, где все более чистый пермеат смывает оставшиеся твердые частицы с поверхности и внутренних полостей.
Чистый пермеат из установки ультрафильтрации поступает непосредственно в резервуар UF3. По мере заполнения UF3 он переливается обратно в UF2, который впоследствии переливается в UF1.
Перед подачей в печь отверждения деталь подвергается окончательной промывке в чистой деионизированной (ДИ) воде для удаления следов растворителей или проводящих ионов.
Этот каскадный метод поэтапно концентрирует извлеченные твердые вещества. Он выталкивает краску обратно в основной резервуар, не разбавляя активный химический состав ванны. К тому времени, когда деталь достигает окончательного ореола деионизированной воды, поверхность практически свободна от неосажденных твердых частиц. Эта архитектура создает высокоэффективный цикл восстановления, который фиксирует сбои еще до того, как они покинут систему.
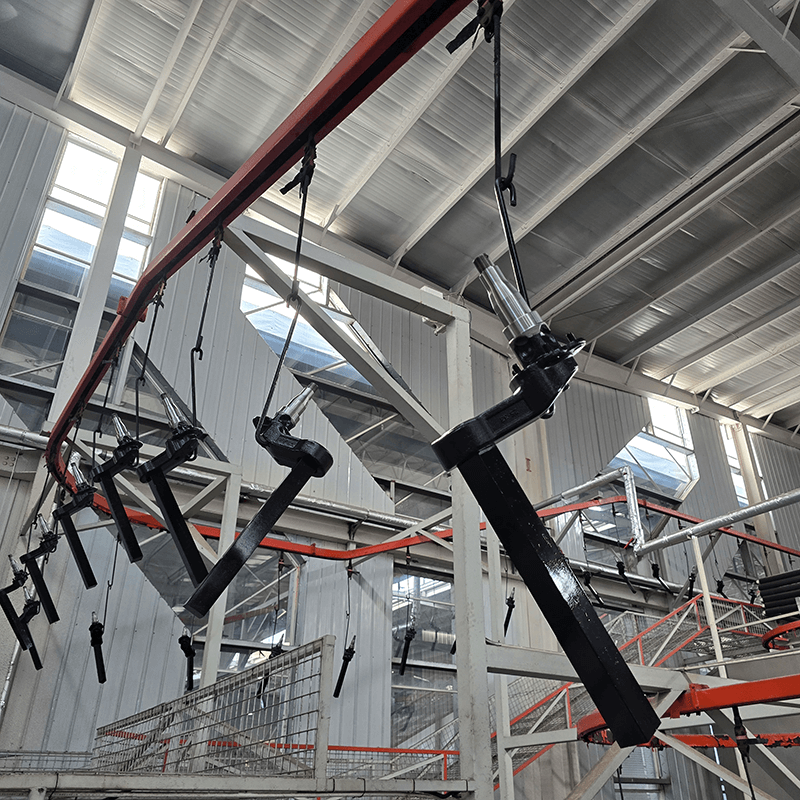
Химический состав ванны определяет физическую стабильность нанесенной пленки. Операторы должны поддерживать pH электрофоретического резервуара в строгом рабочем диапазоне. В процессе катодного электроосаждения в результате химической реакции на заземленную часть наносятся положительно заряженные частицы краски. Эта реакция оставляет после себя избыток нейтрализующих агентов, обычно органических кислот, таких как уксусная или молочная кислота. Если pH падает слишком низко и ванна становится слишком кислой, на этапе промывки возникает серьезный химический риск.
Когда pH выходит за пределы допустимого, вновь нанесенное покрытие снова растворяется в промывочной воде. Эта обратная реакция приводит к образованию тонких пленок, оголенных краев и чрезмерным потерям материала на этапе стирки. Краска просто смывает деталь и перегружает контур восстановления ультрафильтрации, что в конечном итоге приводит к полному выпадению твердых частиц из суспензии. Операторы заметят, что промывочные баки становятся молочными или непрозрачными, что является явным признаком того, что пленка снимается с подложки.
На предприятиях используются системы анолита, также известные как диализные ячейки, чтобы предотвратить химическое разложение. Эти ячейки расположены внутри основного погружного резервуара вдоль боковых стенок. Они состоят из полупроницаемой мембраны, окружающей голый анод. Когда электрический ток доставляет краску к детали, избыток кислоты мигрирует через мембрану в жидкий анолит. Специальный насос циркулирует эту жидкость, смывая нейтрализующие агенты в дренажный или сборный контейнер. Автоматически стабилизируя уровень pH, системы анолита гарантируют, что пленка влажной краски остается неповрежденной и долговечной при прохождении через зоны промывки под высоким давлением.
Температура ванны напрямую влияет на эффективность нанесения покрытия, вязкость жидкости и конечную плотность пленки. Работа за пределами указанного температурного диапазона ухудшает эффект покрытия и ослабляет внутреннюю структуру пленки. Слишком холодная ванна приводит к образованию очень вязкой краски, которая ложится неравномерно, образуя толстый, нестабильный слой, который легко смывается. Слишком горячая ванна слишком быстро ускоряет реакцию, создавая пористую, шероховатую поверхность, известную как выскакивание растворителя. Слабая пленка не может выдержать механическое воздействие спреев-ополаскивателей, что приводит к немедленной потере краски.
Приложенное напряжение играет не менее важную роль в обеспечении целостности пленки. Например, при электрофоретическом покрытии из красной меди недостаточное напряжение приводит к образованию хрупкой пленки с плохой адгезией к подложке. Этап промывки легко удаляет этот слабый слой, обнажая голый металл. И наоборот, чрезмерное напряжение вызывает разрыв пленки и образование отверстий. Высокое напряжение заставляет покрытие формироваться слишком быстро, задерживая газы под пленкой. Когда эти пузырьки газа лопаются, они оставляют микроскопические кратеры, которые задерживают промывочную воду и вызывают серьезные косметические дефекты в процессе отверждения.
Чтобы поддерживать строгие допуски по параметрам, операторы полагаются на автоматические выпрямители и системы управления температурным режимом. В выпрямителях используется программирование ступенчатого напряжения для постепенной подачи мощности по мере того, как деталь входит в ванну. Этот плавный пуск предотвращает скачки напряжения и обеспечивает плотное и равномерное осаждение. Одновременно охлаждающие и нагревательные теплообменники регулируют температуру ванны с точностью до одного градуса от заданного значения. Постоянные параметры гарантируют прочную структуру пленки, которая выдерживает агрессивный процесс стирки, не осыпая материал.
Руководство по устранению неполадок параметров процесса
Параметр | Оптимальное состояние | Риск, если он выходит за пределы спецификации | Корректирующие действия |
|---|---|---|---|
Уровень pH ванны | Строго в соответствии со спецификацией поставщика (например, 5,5–6,0). | Пленка повторно растворяется при полоскании; тонкие края; плохая коррозионная стойкость. | Промойте ячейки анолита; проверить целостность диализной мембраны; отрегулировать кислотно-основную подачу. |
Температура ванны | Обычно 27–32 °C (80–90 °F) | Пористая структура пленки; низкая эффективность осаждения; грубая обработка поверхности. | Осмотрите контур охладителя/нагревателя; очистить пластины теплообменника; проверить скорость потока. |
Приложенное напряжение | Зависит от геометрии детали и скорости линии. | Слабая пленка, удаленная промывочными спреями (низкое напряжение); разрыв пленки (высокое напряжение). | Калибровка выпрямителя; реализовать программирование шагового напряжения; проверьте расположение анода. |
Скорость потока пермеата | Достаточно для поддержания чистоты при последнем ополаскивании | Неправильная стирка; затяжное припекание детали; косметические дефекты. | Выполните химическую CIP на УФ-мембранах; заменить предварительные фильтры; проверь давление насоса. |
Интеграция модулей UF высокой производительности требует значительных первоначальных капиталовложений. Предприятиям необходимо закупить мембранные корпуса, циркуляционные насосы высокого давления и сложные трубопроводные манифольды. Однако при финансовой оценке необходимо сопоставить первоначальные затраты с долгосрочным сокращением потребления краски. Традиционные процессы распыления воздухом страдают от избыточного распыления, которое остается неизбежной и невосполнимой потерей. Даже при использовании электростатических колоколов эффективность распыления редко превышает 70%. Система погружения по своей сути полностью исключает избыточное распыление.
Этот производственный сдвиг делает извлечение материала единственным приоритетом для достижения выхода материала, превышающего 95%. Когда система восстановления работает правильно, предприятия платят только за краску, которая фактически затвердевает на детали. Окупаемость инвестиций в надежную систему ультрафильтрации часто достигается в течение первых нескольких лет эксплуатации просто за счет резкого сокращения закупок сырья. Руководители предприятий могут отслеживать эту эффективность, отслеживая соотношение веса сухой пленки на готовых деталях и объема жидкой краски, добавленной в резервуары для пополнения.
Геометрия детали и скорость линии определяют объем вытяжки и напрямую влияют на необходимые капитальные затраты. Сложные детали с глубокими выемками выводят больше жидкости из ванны. Инженеры должны определить размер системы восстановления на основе этих конкретных переменных. Правильный размер гарантирует, что модули УФ смогут обрабатывать необходимый объем пермеата для эффективной промывки деталей. Недостаточные размеры систем становятся узким местом производства и вынуждают операторов использовать пресную воду для промывки, что снижает эффективность замкнутого цикла и приводит к образованию огромных объемов сточных вод.
Эффективность этапа промывки напрямую влияет на качество конечного продукта и производительность на поле. Чрезмерная потеря краски на этапе промывки приводит к снижению окончательного слоя пленки, который не соответствует спецификации производителя. Тонкая пленка серьезно ухудшает сильные антикоррозионные свойства детали. Детали, прошедшие стандартные испытания в солевом тумане, преждевременно выйдут из строя, если края и внутренние полости потеряют защитное покрытие во время каскадного промывания. Механическая сила распылительных головок легко снимет плохо нанесенную пленку с острых кромок, обработанных лазером, что приведет к раннему образованию ржавчины в поле.
Строгий контроль параметров предотвращает повторное растворение в зонах промывки. Когда пленка остается стабильной во время стирки, в печи для отверждения она превращается в однородный, очень прочный барьер. Это особенно важно для соблюдения высоких эстетических стандартов, таких как достижение безупречного глянцевого черного цвета. Правильное ополаскивание удаляет неотложившиеся твердые частицы, которые в противном случае припеклись бы к поверхности в виде семян грязи, капель или отеков. Если система УФ не сможет обеспечить достаточно чистый пермеат, затяжка высохнет на детали еще до того, как достигнет печи, создавая грубую текстуру, похожую на наждачную бумагу.
Последнее ополаскивание деионизированной водой играет важную роль в сохранении эстетического вида. Любые растворенные твердые вещества, оставшиеся на детали, на этапе отверждения оставят пятна от воды или следы от воды. Обеспечивая безупречную работу контура восстановления, операторы сохраняют чистоту заключительных стадий ополаскивания. Это гарантирует гладкую поверхность без тонких пятен, кратеров или химических пятен. Поддержание ореола DI при проводимости ниже 10 микросименс является стандартным эксплуатационным требованием для отделок класса А.
Улавливание твердых частиц краски до того, как они попадут в поток отходов, резко снижает биологическую и химическую потребность в кислороде (БПК/ХПК) в сточных водах предприятия. Незатвердевшие лакокрасочные смолы и органические растворители создают огромную нагрузку на системы очистки сточных вод. Соблюдение экологических требований становится намного проще контролировать, когда основной источник химического загрязнения перерабатывается непосредственно обратно в производственный резервуар. Вместо ежедневной очистки тысяч галлонов воды, содержащей краску, установка очищает лишь небольшой объем слива со стадий предварительной очистки.
Архитектуры промывки с замкнутым контуром активно поддерживают инициативу нулевого расхода жидкости (ZLD). Постоянно перерабатывая пермеат и сводя к минимуму потребление пресной воды, предприятия снижают объемную нагрузку на последующие очистные сооружения. Система сбрасывает лишь небольшое количество пермеата ультрафильтрации во время планового технического обслуживания, очистки мембраны или полной смены цвета. Это резко сокращает площадь установки очистки сточных вод на территории.
Этот устойчивый подход сокращает затраты на утилизацию осадка и снижает риск штрафов за соблюдение экологических требований. Предприятия избегают больших дополнительных сборов, связанных со сбросом высоких концентраций тяжелых металлов или летучих органических соединений (ЛОС) в муниципальную канализацию. Система рекуперации превращает серьезный экологический ущерб в производственный актив многократного использования, обеспечивая соответствие завода местным разрешениям на сброс.
Основным эксплуатационным риском в любой замкнутой системе рекуперации является загрязнение мембраны. УФ-мембраны работают под высоким давлением, пропуская воду через микроскопические поры. Со временем эти поры забиваются в результате биологического роста, агломерации смолы или загрязнения частицами. После загрязнения производство пермеата значительно падает. Это лишает зоны промывки чистой промывочной воды и приводит к скоплению твердых частиц краски на деталях, что приводит к немедленной браковке качества.
Операторы снижают этот риск, внедряя стандартные протоколы химической очистки на месте (CIP). В циклах CIP используются специальные кислотные или щелочные очистители для удаления остатков смолы и восстановления проницаемости мембраны. Щелочная промывка обычно удаляет загрязнения органическими смолами, а кислотная – против неорганических отложений и гидроксидов металлов. Частота CIP-мойки зависит от объема производства и стабильности ванны, но регулярное техническое обслуживание является непременным условием долговечности системы.
Мониторинг скорости потока пермеата обеспечивает ранние признаки загрязнения. Внезапное падение потока указывает на немедленную необходимость очистки или замены фильтра. Поддержание надлежащей предварительной фильтрации перед установкой УФ не менее важно. Рукавные фильтры улавливают крупные частицы, сварочный шлак и металлическую стружку до того, как они достигнут дорогих мембранных элементов. Переход на многоступенчатую рукавную фильтрацию продлевает срок эксплуатации мембран и предотвращает катастрофические физические повреждения спирально-навитых слоев.
Загрязнения, попадающие в погружной резервуар из предшествующих процессов, представляют серьезную угрозу для контура рекуперации. Загрязнение, вызванное втягиванием, например, от химикатов предварительной обработки, щелочных чистящих средств или фосфатов цинка, изменяет химический баланс всей системы. Это втягивание напрямую влияет на проводимость промывочной воды. Высокая проводимость дестабилизирует восстановленную краску, вызывая коагуляцию смол или выпадение суспензии внутри промывочных баков. После коагуляции краски ее нельзя перекачивать обратно в основную ванну, и ее необходимо выбросить лопатой как опасные отходы.
Чтобы предотвратить этот сбой, необходим строгий мониторинг проводимости на протяжении всего каскада предварительной обработки и промывки. Операторы должны тщательно промыть детали перед входом в ванну для гальванического покрытия. Автоматизированные датчики отслеживают уровни микросименсов в каждом резервуаре и включают сигналы тревоги в случае резкого увеличения загрязнения. Если промывочная вода до того, как давление в баке электронного покрытия превысит 30 микросименс, линия должна автоматически остановиться, чтобы предотвратить отравление ванны.
Предприятия стратегически используют воду обратного осмоса (RO) или деионизированную (DI) воду на заключительном этапе ополаскивания перед погружным баком и при окончательном ополаскивании после нанесения покрытия. Это гарантирует, что жидкость, соприкасающаяся с деталью, полностью не содержит растворенных твердых частиц. Поддержание низкой проводимости гарантирует первозданную отделку и защищает основную ванну от химического дисбаланса, гарантируя, что восстановленная краска остается жизнеспособной для повторного нанесения.
Проведите аудит объекта для количественной оценки текущих потерь на вытягивание и выявления деталей с геометрией с высоким удержанием жидкости.
Оцените существующие затраты на очистку сточных вод, чтобы определить точную окупаемость инвестиций в установку замкнутой системы рекуперации ультрафильтрацией.
Проконсультируйтесь с инженером по интеграции, чтобы определить подходящий размер ультрафильтрационной мембраны в зависимости от скорости вашей линии и требуемого расхода пермеата.
Внедрите автоматические датчики мониторинга проводимости и pH на всех этапах активного ополаскивания, чтобы предотвратить химическую дестабилизацию и повторное растворение пленки.
Установите строгий график химической очистки на месте (CIP) для всех фильтрующих мембран, чтобы предотвратить загрязнение и поддерживать постоянное производство промывочной воды.
Ответ: При правильной ультрафильтрации и промывке в замкнутом контуре эффективность переноса обычно превышает 95%. Это значительное улучшение по сравнению с эффективностью 50-70%, наблюдаемой при традиционных методах распыления жидкости или порошка. Высокая эффективность достигается непосредственно за счет полного исключения избыточного распыления и непрерывной переработки неотложившихся твердых частиц краски обратно в основной бак.
Ответ: Ультрафильтрация разделяет ванну с краской на твердые вещества, пригодные для повторного использования, и прозрачный пермеат. Система пропускает жидкость ванны через полупроницаемые мембраны под высоким давлением, извлекая воду и растворители непосредственно из смеси. Полученный пермеат затем направляется в зоны промывки после нанесения покрытия для промывки деталей и восстановления вытяжки.
О: E-coat смывается в первую очередь из-за плохой химии ванны или неправильных параметров нанесения. Неправильно высокий уровень pH приводит к повторному растворению вновь нанесенной пленки. Кроме того, низкое приложенное напряжение приводит к слабому осаждению, а неправильная температура ванны ухудшает общую плотность пленки, делая покрытие чувствительным к промывке струей под высоким давлением.
Ответ: Вытекание — это избыток неотложившегося лакокрасочного раствора, который физически прилипает к детали при выходе из погружного бачка. Детали сложной геометрии задерживают больше жидкости в полостях и выемках. Этот избыток материала необходимо смыть и утилизировать через противоточные каскады, чтобы сохранить высокую эффективность использования материала и предотвратить дефекты.
Ответ: Операторы поддерживают pH с помощью систем анолита или католита, также известных как диализные камеры. В этих системах используется непрерывный химический мониторинг для активного удаления излишков нейтрализующих агентов, образующихся в процессе электроосаждения. Такая непрерывная промывка сохраняет химический состав ванны и предотвращает повторное растворение пленки.
О: Да, благодаря использованию противоточной промывки и ультрафильтрации подавляющее большинство воды и твердых частиц краски улавливается и возвращается обратно в основной технологический резервуар. Такой подход с обратной связью сводит к минимуму образование сточных вод, снижает химическую потребность в кислороде и решительно поддерживает инициативы по обеспечению соблюдения экологических требований на предприятии.


