
закрыть
Выберите сайт
глобальный
Социальные средства массовой информации

Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-05 Происхождение:Работает


Переход от ручного распыления к автоматизированному производству представляет собой серьезный сдвиг в работе для любого производителя. Предприятия сталкиваются с острой необходимостью доставлять безупречную продукцию на более высоких скоростях. Этот операционный поворот требует значительных капитальных затрат и полного изменения мышления. Вам необходимо перейти от локализованного решения проблем к общесистемной интеграции.
Успешная реализация не определяется покупкой одной роботизированной руки. Покупка оборудования сама по себе редко решает основные производственные проблемы. Настоящий успех требует идеальной синхронизации подачи жидкости, обработки материалов и контроля окружающей среды. Каждая подсистема должна бесперебойно взаимодействовать, чтобы поддерживать производственные ритмы. Если один компонент выходит из строя, останавливается вся линия.
Мы разберем точные компоненты автоматизированной системы «под ключ». Вы узнаете, как определить критические критерии оценки вашего учреждения. Мы также описываем строгие реалии реализации, необходимые для достижения поддающейся проверке прибыли от ваших инвестиций. Понимая эти элементы, вы можете спроектировать систему, готовую к долгосрочному масштабированию.
Автоматизированная линия покраски состоит из четырех обязательных этапов: предварительная обработка поверхности, контролируемое нанесение, отверждение/сушка и систематическая обработка материала.
Переход к автоматизации в первую очередь решает проблему узких мест в пропускной способности, низкой эффективности передачи и высоких показателей доработок, связанных с ручным изменением.
Линии покраски автомобилей требуют специализированной, высокоуровневой интеграции (например, коллекторов для быстрой смены цвета и чистых помещений класса А) по сравнению с обычными промышленными линиями нанесения покрытий.
Настоящая рентабельность инвестиций зависит от измеримых ключевых показателей эффективности: производительность первого прохода, повышение эффективности передачи и снижение затрат на снижение выбросов ЛОС.
Внедрение сопряжено с базовыми рисками, особенно в отношении площади объекта, интеграции программного обеспечения ПЛК и повышения квалификации операторов.
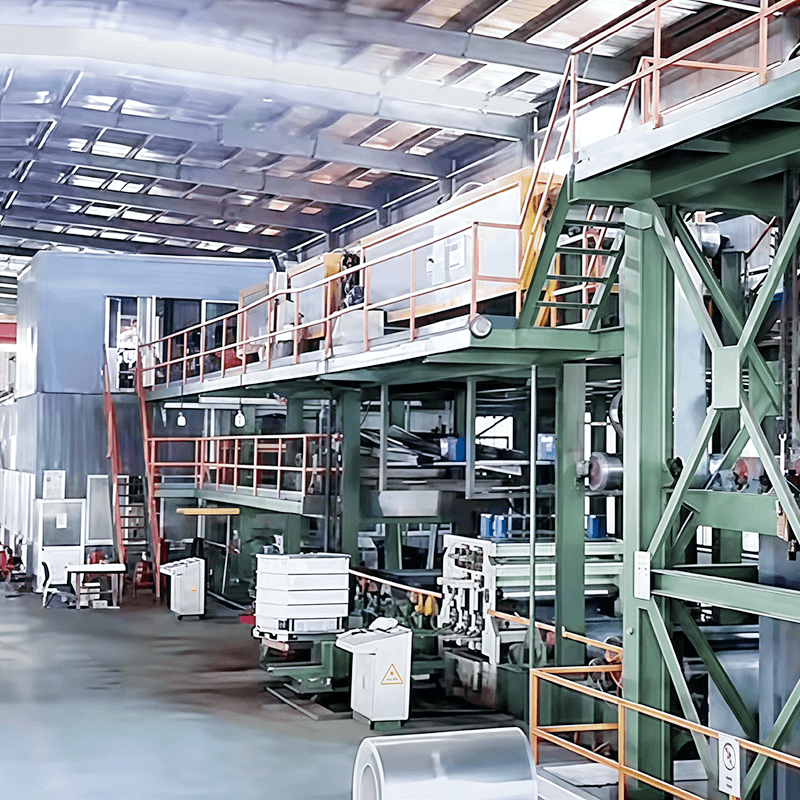
Для полной линии покраски требуется несколько синхронизированных подсистем. Они работают вместе, чтобы превратить сырье в готовую продукцию. Оценка автоматизированной установки означает понимание того, как каждый отдельный этап влияет на следующий. Давайте рассмотрим эти не подлежащие обсуждению этапы.
Адгезия основания полностью зависит от правильной подготовки поверхности. В промышленных системах используются автоматизированные этапы промывки, туннели фосфатирования или закрытые дробеструйные установки. На этих этапах удаляются масла, накипь и твердые частицы. Автоматизация полностью устраняет риски воздействия химических веществ на человека. Это также гарантирует постоянное поверхностное натяжение каждой детали. Правильная предварительная обработка предотвращает расслоение и последующие разрушения покрытия.
Передовая практика: Всегда ежедневно проверяйте качество воды и уровень химического титрования. Непостоянные химические ванны разрушают адгезию еще до того, как краска коснется детали.
Условия применения диктуют качество отделки. В современных покрасочных камерах используются конструкции с нисходящим или поперечным потоком воздуха. Эти кожухи улавливают вредные брызги и защищают операторов. Они также управляют внутренним потоком воздуха, чтобы предотвратить турбулентность вокруг распылителей. В современных кабинах поддерживаются строгие параметры температуры и влажности. Контроль этих переменных гарантирует, что вязкость жидкости останется стабильной во время применения.
Этап приложения служит сердцем системы. На этом этапе объединяются помещения для смешивания красок, дозирующие насосы и многоосные покрасочные роботы. Роботы используют различные распылители в зависимости от применения. Варианты включают безвоздушные, пневматические или электростатические звонки. Электростатические системы заряжают частицы краски. Подложки получают противоположное заземление. Это магнитное притяжение притягивает краску прямо на деталь.
Свеженанесенные покрытия требуют контролируемой среды отверждения. В духовках используются конвекционные, инфракрасные (ИК) или ультрафиолетовые (УФ) технологии. Эти зоны сушки безопасно испаряют растворители. Они сшивают полимеры покрытия, создавая прочную оболочку. Инженеры должны тщательно проектировать профили отопления. Ускорение этого процесса вызывает термический шок, выброс растворителя или образование пузырей.
Детали должны плавно перемещаться между зонами обработки. Подвесные или напольные конвейеры обеспечивают физическую транспортировку. Системы диспетчерского управления и сбора данных (SCADA) координируют весь балет. Центральные панели управления синхронизируют скорость конвейера, отслеживание деталей и время роботизированного цикла. Программируемые логические контроллеры (ПЛК) управляют рецептами для быстрого переключения производства.
Системный этап | Основная функция | Типичные интегрированные технологии |
|---|---|---|
Предварительная обработка | Очистите и подготовьте основание для приклеивания. | Фосфатирующие ванны, дробеструйные аппараты, щелочные промывки. |
Покрасочная камера | Контролируйте окружающую среду и улавливайте избыточное распыление | Нисходящий поток воздуха, HEPA-фильтрация, климат-контроль |
Приложение | Точно распыляйте и наносите жидкость | Многоосные роботы, насосы-дозаторы, электростатические колокола. |
Лечение | Испарение растворителей и затвердевание покрытия | ИК-зоны, конвекционные печи, УФ-лампы |
Управление (ПЛК) | Синхронизировать весь производственный ритм | Интерфейсы SCADA, частотно-регулируемые приводы, датчики |
Решение об автоматизации требует честного внутреннего аудита. Предприятия должны точно определить слабые места производства. Использование роботов для решения неопределенной проблемы приводит к пустой трате капитала и созданию новых узких мест. Вы должны логически оценить свои ограничения.
Менеджеры должны определить текущие производственные ограничения, прежде чем предлагать поставщикам предложения. Определите, какой конкретный фактор ограничивает вашу ежедневную производительность.
Скорость (Производительность): Не успевают ли бригады ручного распыления за сборочными линиями?
Потери материала (эффективность). Тратите ли вы чрезмерный бюджет на потраченную впустую краску из-за низкой эффективности переноса?
Качество (доработка): испытывают ли операторы трудности с поддержанием постоянной толщины, что приводит к высоким показателям доработки?
Автоматизация нацелена именно на эти сбои. Роботы не утомляются и вводят точное количество жидкости в каждом цикле.
Автоматизация обеспечивает самую быструю окупаемость в средах с большими объемами работ. Запуск одинаковых деталей тысячи раз максимизирует эффективность робота. Однако многие современные предприятия работают в условиях большого количества предприятий и небольших объемов производства. Эти индивидуально настроенные забеги создают определенные проблемы. Предприятия, управляющие мелкосерийными партиями, должны оценить программное обеспечение для автономного программирования. Автономное программирование позволяет инженерам виртуально писать новые траектории движения роботов. Это позволяет поддерживать работоспособность физической линии, существенно сводя к минимуму время простоя при переналадке.
Квалифицированных ручных опрыскивателей становится все труднее нанять и удержать. Текучесть операторов приводит к огромным скрытым затратам. Новым сотрудникам требуется обширное обучение для достижения приемлемого качества отделки. Кроме того, ручное распыление подвергает людей воздействию опасных летучих органических соединений (ЛОС). Растущие требования к соблюдению требований по охране труда и технике безопасности заставляют компании переосмысливать ручные операции. Автоматизация выводит людей из опасной среды. Это одновременно снижает затраты на средства индивидуальной защиты и риски ответственности.
Все автоматизированные линии имеют общие базовые принципы, но масштаб и точность сильно различаются. Общие промышленные линии сильно отличаются от линий покраски автомобилей . Вы должны сопоставить характеристики оборудования с точными отраслевыми требованиями.
Промышленные линии отдают приоритет надежной защите от коррозии. Они обеспечивают стандартизированный внешний вид тяжелого машиностроения, металлоконструкций или потребительских товаров длительного пользования. Качество отделки имеет значение, но экстремальный блеск редко является основной целью. Эти системы уделяют большое внимание долговечности и высокой производительности. Обычно они используют простые коллекторы для изменения цвета. В промышленных условиях часто допускаются незначительные поверхностные включения при условии, что покрытие соответствует требованиям по толщине.
Автомобильные приложения существуют на совершенно другом уровне. Эти линии требуют строгого экологического контроля для достижения безупречной отделки класса А. Экстерьер любого автомобиля должен идеально отражать свет, без включений апельсиновой корки и пыли.
Автомобильная установка требует высокотехнологичных роботизированных траекторий. Роботы используют электростатические колоколообразные распылители, вращающиеся со скоростью тысячи оборотов в минуту. В покрасочных камерах используется HEPA-фильтрация чистого помещения. Системы клапанов быстрой продувки являются обязательными. Эти клапаны промывают линии и меняют цвет за считанные секунды, чтобы свести к минимуму потери краски при переходе между разными шасси автомобиля на одном конвейере.
Покупка жесткой системы подавляет будущий рост. Оцените, допускает ли архитектура поставщика модульное расширение. Можете ли вы позже легко добавить второго робота для нанесения базового покрытия? Можно ли расширить печь полимеризации, если скорость линии увеличится? Модульная конструкция избавит вас от необходимости полной модернизации линии в течение пяти лет. Обеспечьте гибкость первоначальному плану этажа.
Спецификация | Общая промышленная направленность | Автомобильный фокус |
|---|---|---|
Требование к завершению | Устойчивость к коррозии, равномерный цвет | Безупречный класс А, высокий глянец, отсутствие дефектов |
Стандарт фильтрации | Стандартная поперечная или нисходящая тяга | HEPA класса для чистых помещений, строгий климат-контроль |
Выбор распылителя | Обычные распылители с пневмоприводом | Высокоскоростные электростатические поворотные колокола |
Скорость изменения цвета | Умеренный (ожидается пакетное выполнение) | Блоки быстрой продувки (изменения от шасси к шасси) |
Инвестиции в полную линию нанесения покрытия требуют тщательного финансового контроля. Лица, принимающие решения, должны выйти за рамки предварительных цен. Вместо этого оцените конкретные показатели производительности, обеспечивающие долгосрочную прибыльность. Истинная прибыль проявляется в увеличении ежедневных сбережений.
Эффективность переноса измеряет, сколько краски фактически попадает на деталь, а не вылетает в выхлопные фильтры. Базовое ручное распыление часто дает утешительные 30-40% эффективности. Автоматизированные электростатические приложения обычно достигают эффективности 85-90%. Этот массивный скачок сокращает потребление жидкости. Смоделируйте точную экономию затрат на сырье в течение 12–36 месяцев. Меньшее распыление также означает меньшее количество замен фильтров и более низкие затраты на утилизацию.
Функция First-Pass Yield отслеживает процент деталей, завершающих линию без дефектов. Ручные лески страдают от непостоянной толщины, пробегов и провисаний. Дефектные детали требуют дорогостоящей полировки, шлифовки и перекраски. Автоматизация обеспечивает точное построение пленки в каждом цикле. Внедрение робототехники должно напрямую коррелировать с двузначным сокращением количества дефектов. Более высокий показатель FPY немедленно увеличивает общую производственную мощность завода.
Работающие печи и массивные вытяжные вентиляторы потребляют огромное количество электроэнергии. Внимательно оцените эффективность современных сушильных печей. Ищите стенды, в которых используются частотно-регулируемые приводы (ЧРП) на двигателях с выхлопными газами. Современные системы автоматически адаптируют энергопотребление в зависимости от скорости линии и плотности деталей. Если конвейер простаивает в течение десяти минут, система должна уменьшить поток воздуха для экономии энергии.
Никогда не принимайте расчеты поставщика по «наилучшему сценарию» за чистую монету. Идеальные условия редко встречаются в живом производстве. Требовать от поставщиков моделировать сроки окупаемости, используя среднюю операционную эффективность (OEE). Убедитесь, что их модели учитывают плановые остановки для технического обслуживания. Они также должны учитывать реалистичное время смены цвета и устранение мелких неисправностей. Скептическая оценка предотвращает болезненные финансовые сюрпризы после установки.
Распространенная ошибка: невключение стоимости производства сжатого воздуха в смету коммунальных услуг. Для правильной работы роботизированным распылителям требуются большие объемы чистого и сухого воздуха.
Даже самое современное оборудование выходит из строя, если в его реализации отсутствует дисциплина. Развертывание автоматизированной компоновки нарушает текущие операции. Предвидение этих рисков развертывания отделяет успешных интеграторов от предприятий, испытывающих трудности.
Автоматизированные системы занимают значительную площадь. Прежде чем подписывать контракты, вы должны оценить структурные реалии. Оцените высоту потолка для петель подвесного конвейера. Проверьте характеристики несущего пола, чтобы убедиться, что он может выдерживать тяжелые роботизированные манипуляторы. Вы также должны выделить значительную площадь для обязательного защитного ограждения и ворот с блокировкой доступа. Никогда не сжимайте макет слишком сильно. Техникам необходимо физическое помещение для безопасного выполнения текущего обслуживания.
Красивое механическое оборудование остается бесполезным без полной интеграции с ПЛК. Современные заводы полагаются на данные. Вы должны оценить риск сбоев связи между существующими платформами. Ваши устаревшие системы планирования ресурсов предприятия (ERP) должны взаимодействовать с новым программным обеспечением SCADA. Если из производственного графика выпадает заказ на работу, линия покраски должна мгновенно распознать требуемый рецепт. Плохое программное обеспечение вызывает бесконечные фантомные остановки.
Переход к полной автоматизации требует поэтапного подхода к установке. Вы не можете вырвать старую линию и установить новую за выходные. Тщательно спланируйте ожидаемые сбои в работе. Производители должны создать значительные резервы товарных запасов, прежде чем сносить будки с ручным управлением. Обсудите этапы ввода в эксплуатацию с вашим интегратором. Физическая сборка занимает недели, но отладка программного обеспечения и обучение роботам часто занимают гораздо больше времени.
Этап 1: Подготовка площадки и подведение инженерных коммуникаций (электричество, воздух, вода).
Этап 2: Механический монтаж камер, печей и конвейеров.
Этап 3: Монтаж робота и подключение трубопроводов подачи жидкости.
Этап 4: тестирование ввода-вывода, программирование ПЛК и пробный цикл.
Этап 5: Мокрые испытания, обучение и окончательное утверждение.
Автоматизация уменьшит вашу зависимость от ручных опрыскивателей. Однако это смещает ваши потребности в рабочей силе вверх. Новая линия требует технических специалистов более высокого уровня. Вашим сотрудникам необходимы навыки программирования роботов и уточнения маршрутов. Они должны понимать сложную механику жидкости для устранения неисправностей дозирующих насосов. Профилактическое обслуживание переходит от простой очистки к расширенной диагностике сервоприводов. Вы должны вложить значительные средства в повышение квалификации своих лучших рабочих, чтобы они могли управлять этой новой технологией.
Решение об автоматизации требует тщательной оценки текущего базового уровня производства. Лица, принимающие решения, должны проверить свои точные показатели отходов, процент переделок и узкие места в пропускной способности, прежде чем предлагать поставщикам предложения. Знание своих цифр защитит вас от покупки ненужных функций. Это также обеспечивает четкую основу для измерения будущего успеха.
Оценивать автоматизированную линию — значит смотреть далеко за пределы блестящей робототехники. Вы должны убедиться в надежности всей экосистемы под ключ. Химические ванны предварительной обработки, обдув камеры и профили печи для отверждения имеют такое же значение, как и точность робота. Если одна подсистема работает неэффективно, страдают все инвестиции.
Ваш следующий шаг требует действий. Начните комплексную проверку объекта уже сегодня. Документируйте площадь вашего помещения, мощность инженерных сетей и точные производственные цели. Затем привлеките интеграторов, включенных в короткий список, и потребуйте поддающееся проверке подтверждение концепции. Запросите частичное испытание с использованием именно ваших субстратов и жидкостей, чтобы доказать, что их технология работает в реальном мире.
Ответ: Реальные сроки зависят от сложности системы. Обычно проектирование и изготовление занимают от 3 до 6 месяцев. После изготовления монтаж на месте и ввод в эксплуатацию занимают еще от 4 до 8 недель. Поэтапное внедрение и сложное обучение роботизированным траекториям могут продлить этот срок. Всегда буферизируйте свои запасы, чтобы пережить этот переходный период простоя.
Ответ: Да, но модернизация часто оказывается более сложной задачей, чем строительство новой. Кабины с ручным управлением часто не имеют необходимых размеров и несущей конструкции пола для тяжелых роботов. Кроме того, требования к автоматизированному воздушному потоку и строгое соблюдение требований безопасности, включая правила зонирования ATEX, обычно требуют значительных модификаций. Часто дешевле заменить кабину.
О: Техническое обслуживание требует строгого ежедневного, еженедельного и ежемесячного режима. Ежедневные задачи включают очистку наконечников распылителей и проверку химических ванн. Еженедельные процедуры включают глубокую промывку линий подачи жидкости и проверку фильтров камеры. Ежемесячные графики сосредоточены на профилактической диагностике программного обеспечения, роботизированной смазке суставов и калибровке дозирующих насосов жидкости для обеспечения постоянной точности.


