
закрыть
Выберите сайт
глобальный
Социальные средства массовой информации

Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-30 Происхождение:Работает


Самой высокой точкой отказа при электроосаждении редко является электрический ток. Это физическая нестабильность самой ванны с краской. Статические или плохо циркулирующие ванны с краской неизбежно приводят к осаждению пигмента, сильным температурным градиентам и локальному дисбалансу pH. Эти условия непосредственно приводят к дорогостоящим дефектам покрытия. Вы увидите точечные отверстия, неравномерную структуру пленки и кратеры на готовой подложке. Это увеличивает процент брака и ухудшает антикоррозионные свойства.
Непрерывная, спроектированная циркуляция ванны с краской действует как основной механизм управления. Он поддерживает однородность суспензии по всему резервуару, эффективно управляет тепловыми нагрузками, восстанавливает излишки краски и обеспечивает стабильную производительность в вашей промышленной установке. Надежная система циркуляции обеспечивает стабильность химического состава. Это гарантирует, что каждая деталь будет иметь однородную высококачественную отделку независимо от объема производства. Без агрессивной гидродинамики физика ванны будет активно ухудшать качество покрытия.
Стабильность суспензии: Непрерывная циркуляция предотвращает агломерацию и осаждение тяжелых частиц пигмента и смолы в ванне на водной основе.
Термоконтроль: циркуляция рассеивает тепло, выделяемое электрическим сопротивлением (Джоулево нагрев) во время процесса нанесения покрытия, предотвращая преждевременное затвердевание краски в резервуаре.
Снижение загрязнения: встроенная фильтрация внутри циркуляционного контура удаляет частицы и химические вещества, поступающие из системы предварительной обработки.
Восстановление краски и сокращение отходов: Циркуляция запускает процесс ультрафильтрации (УФ), что позволяет перерабатывать неотложившуюся краску и резко сокращать выбросы отработанной жидкости.
Выбор размера системы имеет решающее значение: насосы неправильного размера или плохо спроектированные эжекторы создают мертвые зоны или вызывают сдвиг краски, что со временем приводит к разрушению материала покрытия.
Чтобы понять циркуляцию ванны, вы должны сначала понять фундаментальную природу материалов электронного покрытия. Краска, используемая в линии электрофоретического покрытия, состоит из положительно или отрицательно заряженных частиц смолы и пигмента. Эти частицы суспендированы в среде на водной основе. Они не растворяются. Это различие диктует весь инженерный подход к системе. Жидкость представляет собой тонкую эмульсию, удерживающую частицы друг от друга за счет электростатического отталкивания и механического перемешивания.
Основной угрозой для этой эмульсии является гравитация. Существует значительная разница в удельном весе между тяжелыми твердыми частицами краски и более легкой жидкостью-носителем. Гравитация вызывает быстрое оседание без постоянного механического вмешательства. Пигменты, такие как диоксид титана или сажа, упадут на дно резервуара. Смолы будут отделяться, всплывать или коагулировать. Как только такое урегулирование происходит, оно часто становится необратимым. Краска теряет свою структурную целостность и превращается в бесполезный осадок, который необходимо физически выгребать из резервуара.
Сравнение удельного веса в стандартных ваннах с электропокрытием
Компонент | Приблизительный удельный вес | Поведение в стоячей ванне |
|---|---|---|
Деионизированная вода (носитель) | 1.00 | Остается нейтральным; образует непрерывную фазу. |
Эпоксидные или акриловые смолы | 1.10 - 1.20 | Медленное урегулирование; склонен к коагуляции при приложении сдвига. |
Угольно-черный пигмент | 1.80 - 2.10 | Умеренное оседание; скапливается в углах с низким расходом. |
Пигмент диоксида титана | 3.90 - 4.20 | Быстрое урегулирование; падает сразу же без высокоскоростного перемешивания. |
Базовым требованием для успешной ванны является абсолютная однородность. Вы должны поддерживать одинаковый процент содержания твердых веществ на каждом кубическом дюйме резервуара. Вы также должны поддерживать равномерный температурный профиль. Соответствие этим критериям успеха гарантирует глянцевое покрытие. Обеспечивает сильные антикоррозионные свойства конечного основания. Инженеры предприятий проектируют системы циркуляции специально для борьбы с указанными выше перепадами удельного веса.
Непрерывная смена резервуаров является абсолютной необходимостью. Большинство систем требуют, чтобы весь объем резервуара переворачивался от 4 до 6 раз в час. Для резервуара емкостью 10 000 галлонов насосы должны перекачивать от 40 000 до 60 000 галлонов в час. Это быстрое движение удерживает твердые частицы в состоянии однородной взвеси. Он предотвращает отделение более тяжелых пигментов от более легких смол.
Однородное распределение твердого вещества обеспечивает постоянную толщину пленки. Когда заготовка попадает в ванну, электрическое поле притягивает взвешенные частицы к металлу. Если ванна хорошо перемешана, поверхности сложной формы получают равномерное покрытие. Углубления, внутренние полости и острые края создают правильную толщину пленки. Застойная ванна приводит к образованию тонких пятен на верхних поверхностях и густой провисающей краске на нижних поверхностях, где скопились пигменты.
Термодинамика электропокрытия требует пристального внимания. Электрический ток, проходящий через ванну, выделяет значительное количество тепла. Это известно как джоулево нагревание. Ванна действует как массивный резистор в электрической цепи. Поскольку выпрямители пропускают через жидкость сотни ампер, температура быстро растет. Каждый ватт потребляемой электроэнергии преобразуется непосредственно в тепловую энергию внутри жидкости.
Система циркуляции направляет нагретую краску через внешние теплообменники. Эти чиллеры поддерживают строгий температурный диапазон. Стандартный рабочий диапазон обычно составляет от 80°F до 90°F (от 26°C до 32°C). Если ванна становится слишком горячей, растворители преждевременно испаряются. Смола начинает разлагаться или отверждаться внутри резервуара, разрушая всю партию. Если становится слишком холодно, эффективность покрытия падает, что приводит к образованию тонкой пленки и плохой адгезии.
Корпуса фильтров встроены непосредственно в основной циркуляционный контур. Когда насосы перемещают краску, часть потока проходит через эти фильтры. Это основная защита от физического заражения. В стандартных установках используются прочные корпуса из нержавеющей стали, оснащенные синтетическими фильтрующими мешками.
Фильтры улавливают физический мусор, металлические частицы и коагулированные частицы краски. Сварочный шлак, шлифовальная пыль или грязь из цеха неизбежно попадают в резервуар. Если эти частицы не удалить, они прилипнут к заготовке. Они навсегда въедаются в отделку внутри печи для отверждения, вызывая видимые дефекты поверхности, потертости и потенциальные точки ржавчины.
Электропокрытие представляет собой динамический химический процесс. Когда краска осаждается на детали, в ванне остаются противоионы. В катодной эпоксидной системе это обычно означает накопление уксусной или молочной кислоты. Это изменяет pH и проводимость. Циркуляция предотвращает локализованное скопление этих кислот возле электродов. Это гарантирует, что химический состав остается однородным по всему резервуару.
Циркуляция также играет роль в питании систем анолита или католита. Эти системы поддерживают тонкий химический баланс, промывая ячейки анолита. Они гарантируют, что противоэлектроды останутся чистыми. Чистые электроды позволяют электрической цепи работать эффективно. Это предотвращает локальное нарастание сопротивления, которое в противном случае потребовало бы более высокого напряжения для достижения той же толщины покрытия, тратя энергию и выделяя избыточное тепло.
Главные циркуляционные насосы питают систему ультрафильтрации. Эта система отделяет жидкость-носитель от твердых частиц краски. Полученная прозрачная жидкость называется пермеатом. УФ-мембраны пропускают воду и растворители, сохраняя при этом более крупные молекулы пигмента и смолы. Концентрированная краска возвращается непосредственно в основной резервуар.
Этот непрерывный цикл создает замкнутую систему восстановления. Пермеат направляется на этапы после промывки. Смывает излишки неотложившейся краски (кремового покрытия) с выходящих деталей. Промытая краска затем возвращается обратно в активную ванну. Этот процесс значительно снижает производство и сброс сточных вод. Он значительно снижает затраты на материалы и требования к соблюдению экологических требований, улавливая до 98% твердых частиц краски.
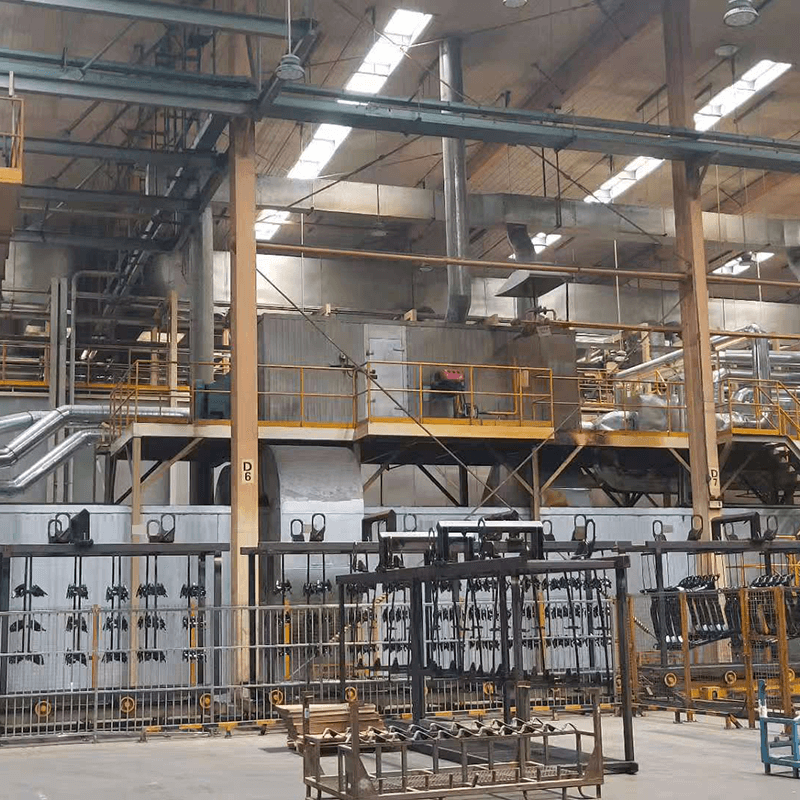
Заготовки не попадают в резервуар для электронного покрытия в первозданном виде. Они переносят остатки химикатов и воду из системы предварительной обработки . Это явление известно как втягивание. Даже при отличных углах дренажа и обдуве воздухом сложные детали задерживают жидкость в швах, кромках фланцев и глухих отверстиях. Эти жидкости смешиваются непосредственно в ванне с краской, когда деталь погружается в воду.
Агрессивная циркуляция и фильтрация разбавляют и изолируют эти загрязнения. Быстрый оборот гарантирует, что всасывание не приведет к образованию концентрированных карманов химикатов для предварительной обработки. Непрореагировавший фосфат цинка или щелочные чистящие средства могут изменить проводимость ванны. Они могут дестабилизировать эмульсию и вызвать выход краски из суспензии. Правильная циркуляция поддерживает общую чистоту покрытия, несмотря на постоянное втягивание материала с верхних ступеней.
Сбой в восходящем направлении создает каскадный сбой в нисходящем направлении. Недостаточная очистка или плохое фосфатирование на этапах предварительной обработки приводит к увеличению содержания твердых частиц в резервуаре для нанесения электронного покрытия. Масла, составы для рисования, загрязнения и непрореагировавшие кристаллы фосфатов смываются в краску. Масло особенно вредно, поскольку оно вызывает образование кратеров и «рыбьих глаз» на затвердевшей пленке.
Это перегружает систему фильтрации ванны. Вам придется часто заменять фильтрующие мешки, иногда ежедневно, а не еженедельно. Помимо затрат на расходные материалы, сильное загрязнение приводит к преждевременному разрушению краски. Вся ванна может потребовать добавления химических веществ, добавления растворителя или, в худшем случае, полной очистки и перезарядки. Система циркуляции может справиться только с ограниченным количеством небрежных действий на входе, прежде чем химический состав краски выйдет из строя.
Характеристики компонентов циркуляции
Категория компонента | Стандартная технология | Основная функция | Ключевой показатель оценки |
|---|---|---|---|
Главные циркуляционные насосы | Центробежный с низким сдвигом | Увеличьте оборот резервуара и подайте UF/чиллеры | Чувствительность к сдвигу и скорость потока (GPM) |
Танковая агитация | Эжекторные сопла Вентури | Увеличьте расход жидкости внутри резервуара. | Коэффициент увеличения потока (обычно 5:1) |
Фильтрационные корпуса | Двойная сумка из нержавеющей стали | Удалить частицы и мусор | Микронный рейтинг (от 25 до 50 микрон) |
Теплообменники | Пластинчатые и рамные холодильные машины | Убрать джоулево отопление из ванны | Производительность удаления БТЕ в час |
Выбор насоса требует оценки чувствительности к сдвигу. Красочные эмульсии хрупкие. Сильный механический сдвиг физически разрушит красочную эмульсию. Он разрывает мицеллы смолы, вызывая коагуляцию краски в трубах. После срезания краска не поддается ремонту и засоряет ультрафильтрационные мембраны.
Центробежные насосы с низким сдвигом являются отраслевым стандартом. Они перемещают большие объемы жидкости, не прилагая чрезмерных механических усилий. Инженеры рекомендуют насосы, работающие на более низких скоростях (например, 1150 об/мин или 1750 об/мин), а не высокоскоростные модели со скоростью 3600 об/мин. Насосы объемного действия обычно не используются для основной циркуляции. Их жесткие допуски и агрессивное накачивающее действие создают слишком большой сдвиг. Всегда выбирайте насосы с открытыми рабочими колесами и двойными механическими уплотнениями, оснащенными промывкой деионизированной водой во избежание затвердевания краски на поверхностях уплотнений.
Перемещение жидкости по трубам недостаточно. Вам необходимо перемешать жидкость внутри резервуара. Решение включает в себя сопла эжекторов, установленные на погружных коллекторах. Эти смесительные насадки используют эффект Вентури. Они всасывают окружающую жидкость, увеличивая подачу насоса почти в пять раз. Если вы прокачаете 100 галлонов в минуту через сопло, оно переместит 500 галлонов в минуту жидкости внутри резервуара.
Вы должны оценить инженерные решения, необходимые для определения расположения сопел. Неправильное размещение создает мертвые зоны. Это области слабого потока, особенно в углах или днище резервуара. В этих зонах будет скапливаться шлам. Правильное картографирование обеспечивает широкий поток по всему дну резервуара, направляя осевшие твердые частицы обратно в основной объем жидкости. Форсунки обычно расположены под углом 45 градусов вниз, чтобы подметать пол и создавать перекатывание в ванне.
Характеристики фильтра должны напрямую соответствовать вашим требованиям к качеству отделки. В стандартных промышленных приложениях используются рукавные фильтры размером от 25 до 50 микрон. Для глянцевых автомобильных покрытий может потребоваться более жесткая фильтрация, вплоть до 10 микрон. Более плотные фильтры улавливают более мелкие частицы, но требуют более частой замены и более высокого давления откачки.
Масштабируемость является важным фактором. Вам следует использовать установки фильтрации с двойным корпусом (дуплекс). Это позволяет операторам изолировать один корпус с помощью дроссельных заслонок и заменять фильтрующий мешок, в то время как другой корпус остается активным. Вы можете выполнять техническое обслуживание, не останавливая циркуляционную линию. Прекращение циркуляции даже на несколько минут может привести к оседанию краски. Операторы контролируют дифференциальное давление на корпусах фильтров, чтобы точно определить, когда мешок засорился и требует замены.
Трубопроводы недостаточного размера или неправильно подобранные насосы вызывают кавитацию. Кавитация возникает, когда давление жидкости падает ниже давления ее пара на входе в насос. При этом в ванну попадают микропузырьки. Эти пузырьки проходят через систему и прикрепляются к заготовке. Они проявляются в виде точечных отверстий на затвердевшей детали, подвергая голый металл коррозии.
Для смягчения последствий необходимо строгое соблюдение рекомендаций по скорости жидкости. Коллекторные трубы должны поддерживать скорость от 10 до 12 футов в секунду. Вы также должны выполнить правильные расчеты чистого положительного напора на всасывании (NPSH). Убедитесь, что на входе насоса находится достаточное давление жидкости во избежание образования паров. Избегайте острых колен под углом 90 градусов и ограничительных клапанов на всасывающей линии. Используйте трапы с большим радиусом и всасывающие коллекторы подходящего размера для плавной подачи насосов.
Неправильная конструкция коллектора приводит к локальному оседанию. Когда детали проходят через мертвую зону, они сталкиваются с жидкостью с низким содержанием твердых частиц и плохим контролем температуры. Это приводит к тому, что эти части получают неадекватную пленку. Это серьезно ухудшает их коррозионную стойкость и работоспособность в полевых условиях, что приводит к преждевременным претензиям по гарантии.
Уменьшите этот риск, используя моделирование вычислительной гидродинамики (CFD) на этапе проектирования резервуара. CFD проверяет структуру потока перед сваркой стали. Это позволяет инженерам регулировать углы эжектора и расстояние между коллекторами. Это обеспечивает равномерные градиенты скорости по всей рабочей зоне резервуара. Во время ежегодных остановов физически проверяйте пустой резервуар на предмет образования осадка, чтобы убедиться, что модель CFD соответствует реальности.
Работа мощных насосов круглосуточно, 7 дней в неделю, 365 дней в году требует высоких затрат на электроэнергию. Обращение не может быть остановлено даже в непроизводственные часы, праздники или выходные дни. Остановка насосов гарантирует катастрофическое осаждение краски, что может стоить десятки тысяч долларов из-за потери краски и простоев.
Внедрите преобразователи частоты (ЧРП), чтобы снизить эти затраты. ЧРП позволяют снизить скорость работы насоса в нерабочее время. Вы можете уменьшить поток, чтобы поддерживать минимальные скорости подвески (обычно снижаются с 6 оборотов в час до 2 или 3). Это сохраняет стабильность краски и при этом значительно снижает потребление энергии. Когда производство возобновляется, ЧРП снова увеличивают производительность насосов до полной рабочей производительности, чтобы справиться с тепловой нагрузкой и всасыванием.
Проведите базовый аудит текущих показателей оборота резервуаров, чтобы убедиться, что они соответствуют стандарту 4–6 раз в час, необходимому для стабильной подвески.
Установите манометры дифференциального давления на все корпуса фильтров и установите строгий график замены, основанный на перепадах давления, а не на произвольных временных рамках.
Проверьте результат предварительной обработки, измерив пики проводимости в ванне электронного покрытия и отрегулировав углы дренажа на входе, чтобы минимизировать проникновение химикатов.
Осмотрите дно резервуара во время следующего запланированного цикла слива, чтобы обнаружить скопление осадка, используя эти данные для регулировки углов сопла эжектора и устранения мертвых зон.
Внедрите частотно-регулируемые приводы на главных циркуляционных насосах, чтобы установить режим выходного дня с низким энергопотреблением, который поддерживает минимальный расход без потерь электроэнергии.
О: Стандартная скорость оборота составляет от 4 до 6 раз в час. Такая быстрая циркуляция обеспечивает гомогенную суспензию частиц и постоянный контроль температуры. Точная норма зависит от конкретного химического состава краски, плотности пигмента и геометрии резервуара. Пигменты высокой плотности требуют скорости оборота, близкой к верхнему пределу этого спектра, чтобы предотвратить оседание.
О: Нет. Циркуляция должна работать круглосуточно, 7 дней в неделю, чтобы предотвратить необратимое осаждение твердых частиц краски. Если насосы останавливаются, эмульсия разрушается и тяжелые пигменты падают на дно резервуара. Однако скорость насоса можно безопасно снизить во время работы вне смены с помощью частотно-регулируемых приводов (ЧРП) для экономии энергии при сохранении минимальных скоростей подвески.
Ответ: Плохая предварительная обработка приводит к попаданию частиц, масел и химикатов в ванну для нанесения электронного покрытия. Это перегружает систему циркуляционной фильтрации, требуя частой замены фильтров. Всасывание химикатов также может изменить проводимость и pH ванны, заставляя систему циркуляции работать усерднее, разбавляя и изолируя эти загрязнения, чтобы предотвратить дестабилизацию краски.
A: Циркуляционные насосы питают систему ультрафильтрации (УФ). Система UF отделяет жидкость-носитель (пермеат) от твердых частиц краски. Этот пермеат используется для смывания неотложившейся краски с деталей при выходе из ванны. Промытая краска затем возвращается обратно в активный резервуар, что сводит к минимуму сброс отработанной жидкости и снижает затраты на материалы.
Ответ: Сдвиг краски вызван чрезмерной механической силой, воздействующей на хрупкую эмульсию краски. Вытесняющие насосы с высокой скоростью вращения, острые колена труб, трубы недостаточного диаметра и чрезмерная скорость жидкости могут разорвать мицеллы смолы на части. Это ухудшает качество краски, вызывая ее коагуляцию в трубах и появление дефектов поверхности деталей.
Ответ: Эжекторные сопла используют эффект Вентури для увеличения расхода жидкости до пяти раз без введения движущихся частей в ванну. Механические мешалки создают чрезмерный сдвиг, который повреждает красочную эмульсию. Эжекторы обеспечивают широкое перемешивание с низким сдвигом, которое эффективно устраняет мертвые зоны и удерживает твердые частицы во взвешенном состоянии по всему резервуару.
Ответ: Мертвые зоны обнаруживаются посредством физического осмотра и мониторинга деталей. Во время ежегодного опорожнения резервуара проверяйте дно и углы резервуара на предмет скопления затвердевшего осадка. Во время производства следите за деталями на предмет локальных изменений толщины покрытия. Постоянное образование тонкой пленки на определенных участках деталей часто указывает на то, что они проходят через мертвую зону с низким расходом.


