
закрыть
Выберите сайт
глобальный
Социальные средства массовой информации

Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-17 Происхождение:Работает


Выбор между полностью автоматической и полуавтоматической линией электрофоретического покрытия – это не выбор между современным и устаревшим оборудованием. Это решение о том, насколько последовательно будет осуществляться поток деталей, насколько изменится ассортимент продукции, как будут вмешиваться операторы и где производственной команде потребуется гибкость. Обе концепции могут включать резервуары, предварительную обработку, электроосаждение, ультрафильтрационную промывку, отверждение и конвейеры. Разница заключается в том, в какой степени автоматически координируются погрузка, передача, синхронизация, мониторинг и разгрузка. Наилучшее соответствие соответствует реальной модели производства, а не общему предположению, что более высокая степень автоматизации всегда приводит к лучшему экономическому обоснованию.
Полностью автоматические линии часто подходят для повторяющихся, больших объемов работ, где фиксированная маршрутизация и контролируемое время обеспечивают стабильные результаты.
Полуавтоматические линии подходят для переменных нагрузок, средних объемов, поэтапных инвестиций и операций, которые выигрывают от планового ручного управления.
Автоматизация должна оцениваться при загрузке деталей, транспортировке, контроле ванны, проверке, погрузочно-разгрузочных работах, техническом обслуживании и отслеживании, а не только по тому, установлен ли ПЛК.
Требуемое качество покрытия обеспечивается проверенным контролем процесса; автоматизация помогает повторить это, но не может исправить неподходящую подготовку детали или несбалансированную компоновку линии.
Первый вопрос заключается в том, как на самом деле работает фабрика. Семейство продуктов со схожей геометрией подвески, стабильным спросом, предсказуемыми сменами и непрерывной последующей сборкой является сильным кандидатом на масштабную автоматизацию. Предприятию, которое обрабатывает заказы большого размера, небольшие объемы, партии прототипов или часто меняющееся оборудование, может потребоваться операционная модель, которая позволит людям вносить контролируемые корректировки, не останавливая всю связанную систему.
Перечислите ожидаемый состав деталей, максимальные и минимальные размеры партий, график ежедневных смен, целевое время такта, вес деталей, допустимое незавершенное производство и момент принятия решения о проверке. Включите ожидаемые будущие продукты, а не только стартовый продукт. Линия, оптимизированная для одного большого кронштейна, может стать ограниченной, если в следующем заказе будут длинные рамы, глубокие шкафы или детали, требующие другого расстояния между стойками.
Сам процесс нанесения покрытия также требует соблюдения сроков. Выдержка перед обработкой, погружение в ванну, промывка, время капания и продолжительность отверждения должны быть установлены выбранной химической системой и подтверждены на детали. Более быстрый конвейер не может пропорционально сократить каждую стадию. Проект производства должен выявить узкое место и решить, необходимы ли буферные зоны, параллельные рабочие станции или другая стратегия загрузки.
Полностью автоматическая линия обычно использует запрограммированную передачу и движение конвейера для транспортировки стандартных грузов через определенные этапы. В зависимости от объема системы она может координировать помощь при загрузке, предварительную обработку, перемещение резервуаров, управление мощностью, последовательность промывки, перемещение печи, разгрузку, сигналы тревоги и данные процесса. Операторы по-прежнему имеют значение: они готовят приспособления, управляют поставками материалов, проверяют детали, реагируют на исключения, выполняют техническое обслуживание и проверяют данные о качестве. Автоматизация меняет задачи; это не снимает ответственности.
Его главное преимущество – повторяемость. Запрограммированный маршрут может применять одинаковое время погружения, скорость перемещения и последовательность обработки для каждой допустимой нагрузки. Централизованное управление может облегчить регистрацию условий эксплуатации и распознавание отклонений. Это полезно, когда изменение времени выдержки, положения стойки или скорости конвейера в противном случае могло бы вызвать видимую разницу в покрытии.
Компромисс заключается в том, что каждый связанный элемент становится более важным. Недоступный датчик, привод, блок передачи или блокировка могут остановить большую часть процесса, чем локальное задание вручную. Переключение также требует дисциплины. Новые стойки, измененные размеры деталей, различные требования к отверждению и пересмотренные проверки качества должны оцениваться в логике управления и физически проверяться, а не просто добавляться в производственный график.
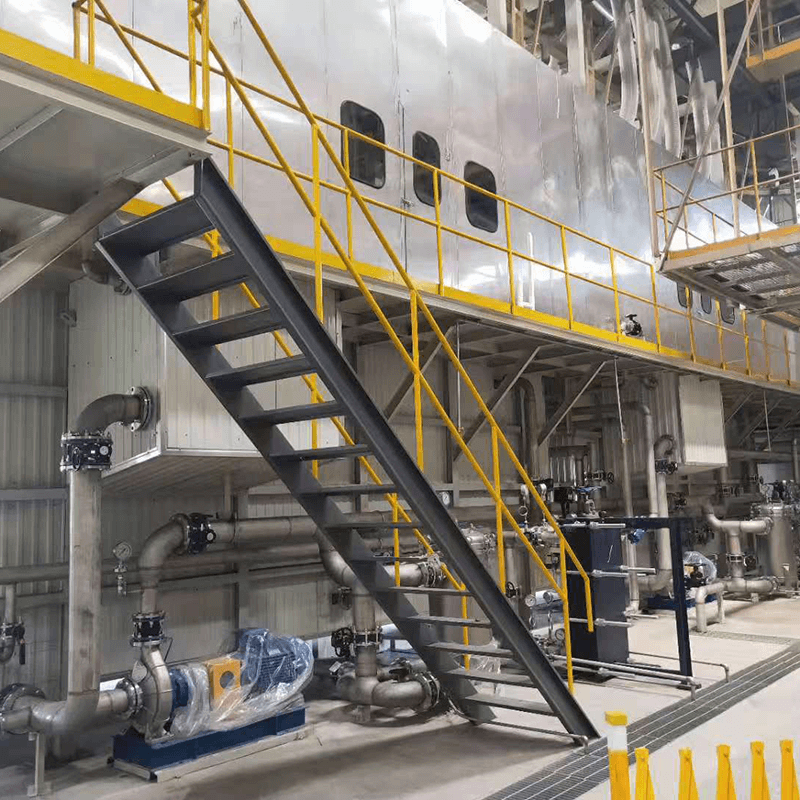
Полуавтоматическая конфигурация сохраняет автоматический контроль за выбранными критическими этапами при использовании запланированных ручных действий для загрузки, перемещения, проверки или разгрузки. Это может иметь смысл для программ среднего объема, разнообразных частей и объектов, мощность которых необходимо поэтапно расширять. Ручное участие может позволить работникам регулировать приспособления, оценивать необычную геометрию деталей и управлять небольшими партиями, не загоняя каждую задачу в фиксированный цикл.
Эта гибкость не должна стать импровизированной обработкой. Метод работы по-прежнему должен определять тип стойки, схему загрузки, проверки заземления, время выдержки, последовательность перемещения, наблюдение за ополаскиванием и критерии проверки. Если оператор выбирает разный угол подвешивания для каждой партии, результирующее изменение может оказаться более разрушительным, чем экономия труда, которую должна была достичь полуавтоматическая конструкция.
Хорошо спроектированная полуавтоматическая линия также делает труд видимым. Оцените, кто будет загружать, разгружать, проверять, выполнять доработку, пополнять расходные материалы и выполнять плановые проверки в каждую смену. Не сравнивайте только стоимость оборудования; сравните весь рабочий процесс, включая обучение и безопасный доступ к резервуарам, конвейерам и оборудованию для отверждения.
Фактор принятия решения | Полностью автоматическая конфигурация | Полуавтоматическая конфигурация |
|---|---|---|
Лучшая модель производства | Повторяемый большой объем или непрерывный поток | Переменный состав, средний объем или поэтапный рост |
Трансфер и время | Программируемый и высокоповторяемый | Частично запрограммировано, с определенными ручными действиями |
Переключение | Требует инженерной дисциплины и проверки системы. | Часто более адаптируемы, но все же нуждаются в стандартизированной работе. |
Профиль труда | Меньше повторяющихся задач передачи; большая потребность в навыках мониторинга и обслуживания | Больше погрузочно-разгрузочных работ и проверок; полезно для гибкого пакетирования |
Предварительный объем | Более высокая интеграция, управление, защита и сложность ввода в эксплуатацию. | Потенциально меньший первоначальный объем, в зависимости от сохраняемых этапов процесса |
Эффект простоя | Центральная неисправность может повлиять на более крупный подключенный участок. | Некоторые локальные задачи можно восстановить, хотя необходимо контролировать ручные изменения. |
Таблица предназначена для помощи при принятии решений, а не для расчета мощности. Полностью автоматическая линия может иметь меньшие размеры, если узким местом является время пребывания в резервуаре или производительность отверждения. Полуавтоматическая линия может быть высокопроизводительной, если правильно спланировать погрузочно-разгрузочные работы и планирование. Пропускную способность следует рассчитывать на основе самой медленной проверенной стадии процесса и допустимого количества загрузок на этой стадии, а затем сверять ее с окнами загрузки, разгрузки и обслуживания.
Автоматическая линия нанесения электронного покрытия выигрывает от надежных данных, но данные должны служить основой для принятия решения. Полезные записи включают состояние конвейера, исключения во время выдержки, динамику выходной мощности выпрямителя, динамику температуры ванны, условия промывки, проверку температуры печи, историю сигналов тревоги и результаты проверки, привязанные к загрузке. Сбор сотен сигналов без плана реагирования не улучшает качество покрытия.
Макет должен сделать данные пригодными для действий. Операторам необходим безопасный доступ к контактам, соплам, фильтрам, точкам отбора проб и панелям. Обслуживающему персоналу необходимо пространство для проверки приводов конвейеров и сервисного оборудования, не нарушая меры безопасности. Командам по качеству необходимо определенное место для проверки деталей после отверждения, включая сложные детали, которые могут быть не видны на движущемся конвейере. Линия, рассчитанная только на прямой поток материала, может создать скрытые узкие места при обслуживании и проверке.
BONITA MACHINERY описывает полностью автоматизированные, полуавтоматические и ручные варианты своей автомобильной линии электрофореза . Это делает ранний этап спецификации особенно важным: определите, какие решения система управления должна принимать автоматически, а какие решения должны оставаться за обученными операторами.
Одной из ошибок является приравнивание сокращения рабочей силы к общему сокращению затрат. Автоматизация может снизить количество повторяющихся операций, но она добавляет архитектуру управления, планирование запасных частей, программирование и диагностику. Финансовое сравнение должно включать ожидаемое использование, вероятность простоя, коммунальные услуги, потерю качества, доработку и плановое техническое обслуживание, а не только цену покупки.
Еще одна ошибка – считать все «полуавтоматические» предложения сопоставимыми. Одна линия может автоматизировать предварительную обработку и транспортировку, но использовать ручную загрузку; другой может потребовать ручного перемещения между основными резервуарами. Попросите карту процесса, показывающую каждую передачу, ответственную роль, допуск по времени и то, что предотвращает пропуск или двойную обработку нагрузки.
Наконец, избегайте покупок ради прогноза без запасного варианта. Если объем будет расти постепенно, определите, сможет ли линия позже добавить держатели, стойки, элементы управления, емкость для отверждения или буферное пространство. Расширение проще всего осуществить, когда маршруты инженерных коммуникаций, компоновка и архитектура управления выходят за рамки запланированных интерфейсов, а не требуют серьезной перестройки.
Прежде чем запросить предложение, задокументируйте детали, вес груза, целевую производительность, рабочие смены, требования к качеству, будущий ассортимент, доступную площадь, коммунальные услуги, метод обработки объекта и желаемый уровень прослеживаемости. Определите, где приемлемы ручные решения, а где важна повторяемость автоматического расчета времени. Запросите основу предполагаемой производительности и предполагаемого времени простоя на каждом этапе процесса. Прежде чем утвердить планировку, проверьте доступ для обслуживания и очистки.
BONITA MACHINERY — производитель и поставщик систем линий для производства покрытий, информация о продукции включает модульные конфигурации и варианты конвейеров. Решение между автоматическим и полуавтоматическим оборудованием по-прежнему должно основываться на проверенной карте процесса и репрезентативных производственных испытаниях, а не только на маркировке автоматизации.
На каждой линии необходим план для груза, который не может следовать по обычному маршруту. Стойка может прибыть с отсутствующей деталью, проверка может выявить сомнительную сварку, или сигнал контроля может прервать транспортировку. В полностью автоматической системе логика управления и инструкции оператора должны определять, удерживается ли нагрузка, перенаправляется, перерабатывается или списывается, а также кто может санкционировать перезапуск. В полуавтоматической системе одни и те же решения должны выражаться в стандартизированной работе, а не оставляться на личное суждение.
Этот план исключений защищает как пропускную способность, так и качество. Без этого оператор может обойти проверку, чтобы линия продолжала двигаться, или ценная партия может храниться дольше, чем необходимо, потому что никто не знает, что делать дальше. Узнайте, как фиксируются и изолируются неисправный заземляющий контакт, сигнализация ванны, останов конвейера или отклонение печи. Самый полезный уровень автоматизации делает нормальное производство повторяемым, а ненормальное — видимым, оставляя при этом обученным людям достаточно информации и полномочий для безопасного реагирования.
Во время переговоров с поставщиками включите в план приемки исключительный сценарий. Убедитесь, как подтверждаются сигналы тревоги, какая информация остается связанной с удерживаемой нагрузкой и как команда предотвращает случайный повторный вход без проверки. Эти детали не замедляют линию; они принимают решения по качеству, которые можно повторить, когда производство находится под давлением.
Подумайте, кто будет выполнять эту работу в каждую смену. Конфигурация линии должна обеспечивать безопасный доступ к зоне удерживаемой нагрузки, четкие инструкции на интерфейсе управления и простой способ сообщения о состоянии отделу качества и технического обслуживания. Автоматизация наиболее эффективна, когда она уменьшает двусмысленность, а не скрывает ее внутри сложной последовательности.
Полностью автоматическая линия электрофоретического нанесения покрытия обычно наиболее привлекательна, когда стабильная и объемная работа обеспечивает повторяемость сроков и связанный поток материала. Полуавтоматическое проектирование может быть лучшим производственным инструментом, когда изменчивость, поэтапный рост или контролируемое ручное управление создают большую ценность, чем жесткая маршрутизация. Правильный ответ зависит от узкого места процесса, состава деталей, модели укомплектования персоналом и возможностей технического обслуживания. BONITA MACHINERY может поддерживать концепции настраиваемых линий; полная спецификация должна четко описывать каждую автоматизированную и выполняемую человеком задачу до выбора оборудования.
Не обязательно. Это улучшает повторяемость и непрерывный поток, когда работа стабильна, но производительность по-прежнему ограничена утвержденным временем обработки, промывки и отверждения, а также погрузочно-разгрузочными работами.
Да, если стандартизированы критические настройки процесса и действия, выполняемые вручную. Установка стеллажей, заземление, расстояние между грузами, время и проверка должны контролироваться, а не оставляться на неформальную практику.
Расставьте приоритеты в тех шагах, где сроки, безопасность, повторяемость передачи или отслеживаемость оказывают наибольшее влияние на качество. Ответ зависит от состава деталей и существующего производственного процесса на заводе.
Нет. Операторы и обслуживающий персонал продолжают нести ответственность за приспособления, движение материалов, проверку, расходные материалы, реагирование на сигналы тревоги, профилактическое обслуживание и проверку процесса.
Зарезервируйте пространство и интерфейсы для возможных расширений и проверьте, можно ли расширить резервуары, конвейеры, печи, элементы управления и инженерные сети без создания новых узких мест.


