
закрыть
Выберите сайт
глобальный
Социальные средства массовой информации

Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-07 Происхождение:Работает


Переход от аутсорсинговой отделки или устаревшей жидкостной окраски к собственной установке порошковой окраски является критическим скачком в работе. Вы защищаете прибыль и получаете полный контроль качества конечной продукции. Однако оценка сложной инфраструктуры покрытий несет в себе значительные риски. Многие производители совершают дорогостоящую ошибку, отдавая приоритет дешевым первоначальным затратам на оборудование. Они игнорируют жизненно важные долгосрочные факторы, такие как эффективность передачи, потребление коммунальных услуг и общая надежность системы. Этот недосмотр часто приводит к сбоям в производстве и частым сбоям в нанесении отделки. Вам нужна надежная, основанная на данных стратегия, чтобы безопасно управлять этими крупными капиталовложениями. В этом руководстве представлена нейтральная к поставщикам и ориентированная на разработку платформа. Мы поможем вам эффективно оценить и составить список промышленных систем порошкового покрытия. Вы узнаете, как сбалансировать пропускную способность, эффективность приложений и особенности макета. Применяя эти принципы, вы обеспечиваете стабильную промышленную отделку, сохраняя при этом свою прибыль.
Выбор между пакетной и автоматизированной системами должен определяться геометрией детали, объемом производительности и частотой смены цвета, а не только доступной площадью помещения.
Архитектура предварительной обработки является наиболее важным фактором, влияющим на долговечность отделки; недостаточное проектирование на этом этапе приводит к сбоям в эксплуатации независимо от качества покрытия.
Общая стоимость владения (TCO) линии нанесения покрытия сильно зависит от энергопотребления во время отверждения и эффективности восстановления порошка, что делает эксплуатацию дешевых систем дорогостоящей.
Соблюдение стандартов экологической и пожарной безопасности (например, NFPA 33) должно быть интегрировано в планировку объекта до начала выбора оборудования.
Внедрение высокоэффективной линии порошкового покрытия требует четких эксплуатационных показателей. Вы не можете спроектировать систему, не установив точные показатели пропускной способности и гибкости. Инженерные группы должны сначала нанести на карту максимальную оболочку детали. В этом конверте обозначен самый большой и тяжелый предмет, который вы планируете покрыть. Зная это измерение, вы сможете точно рассчитать количество частей в час (PPH). PPH напрямую определяет требуемую скорость линии. Более высокая скорость линии требует более крупных этапов мойки и более длительных печей отверждения. Вы должны сбалансировать цели по пропускной способности с ограничениями вашего предприятия.
Эффективность трансфера представляет собой еще один важный показатель успеха. Эффективность переноса при первом проходе (FPTE) измеряет, сколько порошка прилипает к детали при первом распылении. Плохой FPTE отправляет излишки порошка в систему рекуперации или в контейнер для металлолома. Эти траты быстро уничтожают прибыль. Повторяемая толщина в милах также способствует повышению финансовых показателей. При использовании трех милов, когда спецификация требует двух милов, тратится на 50% больше порошка. Вам необходимо высокоточное оборудование для нанесения, чтобы обеспечить жесткие допуски по толщине.
Вы также должны определить строгие пороговые значения времени безотказной работы и обслуживания. Незапланированные простои разрушают производственные графики. Успешная интеграция требует заранее определенных интервалов обслуживания.
Среднее время наработки на отказ (MTBF): отслеживайте ожидаемый срок службы критически важных изнашиваемых деталей, таких как вставки насоса и сопла пистолета.
Периоды профилактического обслуживания: выделите определенные часы в неделю для чистки кабины и снятия крючков.
Затраты на простой: рассчитайте почасовую стоимость остановок линии, чтобы оправдать предварительную покупку более качественных компонентов.
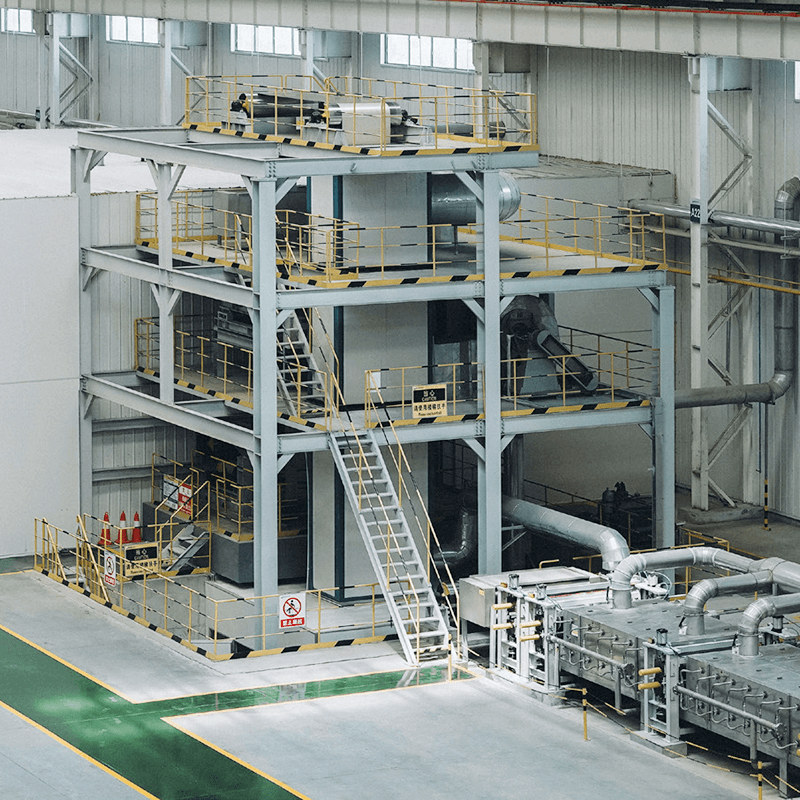
Вы должны позволить производственным данным определять выбор архитектуры. Доступная площадь имеет значение, но большее значение имеют геометрия детали и частота смены цвета. Производители обычно выбирают между дискретными установками периодического действия и непрерывными автоматизированными линиями.
Системы порошкового покрытия периодического действия лучше всего подходят для операций с большим количеством смеси и небольшими объемами. Они легко размещают исключительно большие или тяжелые детали. Предприятия, сталкивающиеся с серьезными ограничениями по планировке, часто полагаются на пакетную обработку. Однако эти системы подразумевают определенные компромиссы. Вы столкнетесь с более высокими затратами на ручной труд на единицу продукции. Пропускная способность остается ниже, поскольку детали перемещаются между этапами вручную. Вы также рискуете столкнуться с несоответствием качества между разными операторами.
Автоматизированные линии легко справляются с большими объемами непрерывного производства. Для максимизации эффективности им требуется постоянная геометрия деталей. Операции, требующие минимального ручного труда на единицу, предпочитают автоматизацию. Оценивая автоматизированные системы, вы должны внимательно оценить стили конвейеров. Монорельсовые дороги с двутавровой балкой обеспечивают простое и непрерывное движение. Конвейеры с приводом и свободным ходом позволяют деталям останавливаться внутри покрасочной камеры, в то время как остальная часть цепи продолжает двигаться. Вы также должны синхронизировать автоматическое позиционирование пистолета со скоростью центральной линии.
Используйте конкретную линзу принятия решений, чтобы найти переломный момент. Вы должны точно рассчитать, когда эффективность автоматизированной линии компенсирует большие первоначальные капитальные затраты.
Метрика оценки | Архитектура пакетной системы | Архитектура автоматизированной линии |
|---|---|---|
Объем производства | Низкая и средняя пропускная способность | Высокая, непрерывная пропускная способность |
Геометрия детали | Очень изменчивые, массивные размеры | Однородные, предсказуемые конверты |
Требования к рабочей силе | Высокая степень ручного вмешательства | Низкое ручное вмешательство |
Скорость изменения цвета | Быстро, относительно просто | Медленнее, требует сложной продувки |
Капитальные вложения | Более низкая первоначальная стоимость макета | Большие первоначальные затраты на проектирование |
Успешный монтаж зависит от качества отдельных его этапов. Вы должны тщательно спроектировать компоненты для мытья, нанесения и отверждения.
Предварительная обработка определяет качество окончательной адгезии. Вы можете идеально нанести самый лучший порошок, но плохая предварительная обработка гарантирует неудачи в полевых условиях. Многоступенчатые системы промывки контролируют процесс химического связывания. Традиционные системы фосфата железа требуют от трех до пяти стадий. Новая нанокерамика на основе циркония работает при температуре окружающей среды и образует меньше осадка. Вы должны выбрать химический состав, который лучше всего подходит для вашего субстрата. Многие покупатели совершают ошибку, занижая размеры ступеней мойки, чтобы сэкономить занимаемую площадь. Укороченные зоны мойки препятствуют правильному времени контакта с химическими веществами. Этот компромисс нарушает адгезию и способствует быстрой коррозии.
Вы должны оценивать стенды на основе частоты смены цвета. Картриджные камеры улавливают избыточное распыление во внутренних фильтрах. Они невероятно хорошо работают для одноцветных операций. Однако смена цветов в картриджной камере требует значительного времени и труда. Если вы быстро и часто меняете цвет, вам нужны системы восстановления циклонов. Циклоны используют центробежную физику для отделения частиц тяжелого порошка из воздушного потока. Они позволяют операторам очищать кабину и менять цвета за считанные минуты.
Управление воздушным потоком: убедитесь, что в камере поддерживается достаточный объем кубических футов в минуту (CFM), чтобы сдержать избыточное распыление.
Безопасность оператора: Правильная тяга предотвращает попадание порошка в производственную среду.
Эффективность восстановления: Высокопроизводительные циклоны восстанавливают до 95% перераспыленного порошка для повторного использования.
Печи для отверждения превращают нанесенный порошок в прочную оболочку. Обычно вы выбираете между конвекционными печами и инфракрасными (ИК) системами. В конвекционных печах нагретый воздух циркулирует для равномерного пропекания деталей. ИК-печи используют прямую лучистую энергию для быстрого желирования порошка. На многих современных линиях используются комбинированные системы. Зона ИК-форсирования быстро превращает порошок в гель, а зона конвекции завершает процесс сшивки.
Вы должны применять скептическую проверку во время оценки поставщиков. Некоторые продавцы предлагают печи меньшего размера, чтобы предложить более низкую цену. Духовка меньшего размера не может передать достаточно тепла тяжелым деталям за отведенное время. Когда это происходит, операторам приходится замедлять работу всего конвейера, чтобы добиться надлежащего сшивания. Этот скрытый недостаток снижает целевую производительность.
Установка новой линии нанесения покрытия меняет работу вашего завода. Вы должны ориентироваться в физическом пространстве, наличии электроэнергии и строгих правилах.
Размеры оборудования представляют собой лишь половину задачи компоновки. Вы должны документировать реалии обработки материалов. Радиусы поворота конвейера требуют значительного пустого пространства. Длинные детали широко раскачиваются на крутых поворотах, что приводит к дорогостоящим столкновениям. Вам также потребуются выделенные зоны загрузки и выгрузки. Работникам необходимо пространство для безопасного перемещения тележек и вилочных погрузчиков по линии. Наконец, проверьте высоту потолка. Печи и циклонные пылесборники часто требуют больших зазоров. Иногда прокладка конвейера через надземные печи освобождает ценное пространство внизу.
Линии нанесения покрытий потребляют огромное количество энергии. Прежде чем переходить к каким-либо системным спецификациям, вы должны провести аудит существующей коммунальной инфраструктуры. Проверьте давление подачи природного газа. Печи для отверждения потребляют огромные тепловые единицы для поддержания температуры. Затем проверьте мощность вашей электрической панели. Воздушные компрессоры, вентиляторы кабины и приводы конвейеров требуют трехфазного питания высокой силы тока. Наконец, оцените свои возможности по очистке сточных вод. Многоступенчатые моечные машины предварительной очистки производят непрерывные сточные воды. Ваш местный муниципалитет строго регулирует pH и содержание тяжелых металлов в этих сбросах.
Промышленная отделка несет в себе риски для безопасности. Вы должны немедленно интегрировать в свой макет не подлежащие обсуждению стандарты. Правила OSHA определяют стандарты эргономики работников и качества воздуха на всей линии. Вы должны строго соблюдать рекомендации NFPA 33. NFPA 33 регламентирует распыление горючих материалов. Пыль порошкового покрытия становится взрывоопасной при определенных концентрациях. Вашим покрасочным камерам требуются взаимосвязанные системы обнаружения и тушения пожара. Вам также могут потребоваться местные разрешения на качество воздуха в зависимости от выбросов вашей горелки предварительной обработки и выхода летучих органических соединений (ЛОС).
Не все производители оборудования выполняют свои обещания. Вы должны защитить свои инвестиции, тщательно проверив потенциальных партнеров-поставщиков.
Никогда не покупайте автоматизированную систему, основанную на брошюре. Вы должны потребовать от поставщиков провести испытания ваших реальных деталей в своей испытательной лаборатории. Предоставьте им свой самый тяжелый и сложный компонент. Позвольте им доказать точную химию стирки, расположение пистолета и время выдержки в духовке. Лабораторные испытания выявили скрытые эффекты клетки Фарадея в узких углах. Это также доказывает, действительно ли заявленная скорость линии лечит вашу конкретную часть. Окончательно определите спецификации вашего оборудования только после того, как увидите успешные результаты лабораторных исследований.
Кавычки часто скрывают критические пробелы в объеме. Вам необходимо разъяснить разницу между контрактами «под ключ» и «только оборудование». Предложение только для оборудования просто сбрасывает ящики на погрузочную платформу. Вы несете ответственность за сборку, оснастку и интеграцию. Настоящий контракт «под ключ» охватывает все, начиная с начальных производственных циклов. Следите за скрытыми расходами. Продавцы часто исключают из счетчика вытяжные воздуховоды через крышу, первичные электрические линии и газовые трубы. Прежде чем подписывать, точно определите, кто получает местные разрешения на механическое и пожарное оборудование.
Отношения действительно начинаются после этапа ввода в эксплуатацию. Тщательно оцените отечественный запас запчастей поставщика. Если насос или приводной двигатель выходят из строя, вы не можете ждать три недели доставки за границу. Спросите о времени ответа их технической поддержки. Предлагают ли они круглосуточную поддержку по телефону? Могут ли их технические специалисты удаленно подключиться к вашему ПЛК для устранения неполадок? Вам также следует запросить информацию об их программах профилактического обслуживания. Высококачественные поставщики предлагают ежеквартальные инспекционные визиты, чтобы поддерживать максимальную эффективность вашей системы.
Успешная интеграция порошкового покрытия требует баланса между строгостью проектирования и долгосрочной эксплуатационной эффективностью. Вы не можете позволить себе срезать углы на этапах предварительной обработки или в печах для отверждения. Отдавайте приоритет геометрии деталей, надежности энергосистем и гибкости автоматизации, чтобы максимизировать производительность.
Ваши следующие шаги потребуют немедленных действий в заводских цехах. Начните с проведения детального аудита коммунальных служб объекта. Точно измерьте доступный газ, мощность и высоту потолка. Одновременно установите твердую цель по количеству деталей в час, основанную на вашем самом большом конверте деталей.
Не управляйте этим сложным инженерным процессом в одиночку. Привлеките экспертов заранее, чтобы избежать дорогостоящих ошибок при планировке. Запишитесь на техническую консультацию сегодня или запросите оценку планировки объекта, чтобы начать отделочную модернизацию.
Ответ: Автоматизированные линии требуют значительной площади. Точная занимаемая площадь зависит от скорости конвейера, времени пребывания в печи и этапов предварительной обработки. Для линии, работающей со скоростью пять футов в минуту, требуется печь большего размера, чем для линии, работающей со скоростью три фута в минуту. Иногда вы можете использовать вертикальное пространство. В мезонинах можно разместить печи для засолки или сушилки. Такой вертикальный подход экономит ценную площадь на уровне земли. Всегда сначала составляйте карту конверта детали.
Ответ: Индивидуальные системы промышленной отделки требуют тщательного планирования. Типичный срок выполнения заказа составляет от 12 до 24 недель. Этот срок во многом зависит от сложности системы и текущих факторов цепочки поставок. Установка «под ключ» занимает больше времени, чем простая установка оборудования. Инженерные разрешения, изготовление воздуховодов по индивидуальному заказу и местные разрешения также добавляют время. Вам следует завершить планировку вашего объекта задолго до подписания заказа на поставку.
Ответ: Обновление пакетной установки до автоматизации редко бывает простым. При модернизации вы сталкиваетесь с серьезными ограничениями. Иногда вы можете перенести компоненты приложения, такие как оружие и определенные будки. Однако печи и этапы предварительной обработки обычно требуют полной замены. Печи периодического действия не могут работать с непрерывными конвейерными цепями. Обычно вы достигаете большей производительности, разработав специальную автоматизированную систему с нуля.


