
закрыть
Выберите сайт
глобальный
Социальные средства массовой информации

Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-31 Происхождение:Работает


Стабильная производительность линии электрофоретического нанесения покрытия является результатом дисциплинированного ухода за процессом, а не только аварийного ремонта. Линия сочетает в себе мокрую химию, электрооборудование, фильтрацию, насосы, стеллажи, конвейеры, этапы промывки и термическое отверждение. Небольшая поломка на одном участке может стать дефектом покрытия намного позже на маршруте, что затрудняет распознавание первоначальной причины. Поэтому профилактическое обслуживание должно сочетать механический осмотр с регулярной проверкой состояния ванны, эффективности промывки, подачи электроэнергии, обращения с деталями и работы печи. Цель состоит в том, чтобы обнаружить отклонения до того, как они станут металлоломом, переработкой, пропущенными поставками или дорогостоящим остановом.
Полезный план технического обслуживания отделяет ежедневные эксплуатационные проверки от периодических профилактических задач и вмешательств по состоянию.
Циркуляция ванны, фильтрация, УФ-оборудование, выпрямители, аноды, стойки, промывочные насадки, конвейеры и оборудование для отверждения — все это влияет на консистенцию покрытия.
Записи о техническом обслуживании должны связывать результаты с симптомами процесса, такими как дефекты, изменения производительности, сигналы тревоги или потребление энергии.
Точные рабочие инструкции и интервалы должны определяться безопасным доступом, процедурами блокировки, рекомендациями поставщика краски и руководством по оборудованию.
Программа технического обслуживания должна начинаться с карты процесса. Перечислите все этапы, которые могут повлиять на деталь: загрузка и размещение, предварительная обработка, промывка водой, электроосаждение, промывка ультрафильтрацией, зоны слива, отверждение в печи, охлаждение, разгрузка и проверка. Для каждого этапа определите, что должно оставаться стабильным, как это будет проверяться, кому принадлежит проверка и что происходит, когда результат выходит за пределы подтвержденного предела.
Этот формат отличает рутинную работу от технического обслуживания. Оператор может записывать нормальную динамику ванны или печи в течение каждой смены; техник по техническому обслуживанию может проверять уплотнение насоса, привод конвейера или электрическое соединение через запланированные интервалы времени; Специалист может чистить или обслуживать оборудование УФ в соответствии с его состоянием и инструкциями поставщика. Все три вида деятельности поддерживают надежность, но требуют разных навыков и документации.
Избегайте подхода «работайте до сбоя» для скрытых компонентов. Частично заблокированное сопло, ухудшение заземляющего контакта, дрейф датчика или фильтр, приближающийся к состоянию замены, могут не остановить линию немедленно. Вместо этого это может проявляться в постепенном увеличении расхода краски, локализованном дефекте пленки, нестабильном покрытии или увеличении количества доработок. Раннее обнаружение менее разрушительно, чем сбой во время производственного цикла.
Ванна e-coat — это технологическая среда, а не просто резервуар с жидкостью. Его рабочее состояние определяется требованиями поставщика краски и утвержденным технологическим планом. Типичные категории контроля могут включать температуру, содержание твердых веществ, pH, проводимость, индикаторы загрязнения и поведение при циркуляции, но утвержденные пределы и методы испытаний никогда не следует угадывать на основе общего изделия. Важно то, что команда использует один контролируемый метод, реагирует на тенденции и фиксирует любые корректировки.
Циркуляция поддерживает перемешивание в ванне и помогает поддерживать постоянные условия вокруг погружаемых частей. Осмотрите насосы, сетчатые фильтры, фильтры, клапаны, уплотнения, индикаторы расхода и пути возврата в соответствии с планом оборудования. Ищите утечки, ненормальный шум, вибрацию, снижение расхода или неожиданное изменение давления. Насос может продолжать работать, обеспечивая недостаточную циркуляцию, поэтому полагаться только на индикатор включения двигателя недостаточно.
Фильтрация защищает готовую поверхность от агломератов и посторонних частиц. Смену фильтра следует фиксировать с указанием наблюдаемого состояния, а не просто отмечать галочкой. Если фильтр загружается необычно быстро, правильным ответом будет выяснение источника: поступающие детали, обращение с краской, чистота резервуара, загрязнение на входе или сбой в процессе. Замена фильтров без выяснения причины может привести к возвращению того же загрязнения.
Ультрафильтрация обеспечивает совместимое промывание и восстановление краски после нанесения. Потребности в техническом обслуживании напрямую связаны с выбранной системой окраски и документацией на УФ-оборудование. Проверьте производительность мембраны, поведение давления, качество пермеата, соединения, процедуры очистки и любую историю сигналов тревоги, как того требует утвержденный план. Никогда не используйте неутвержденные методы очистки или химические вещества, поскольку они могут повредить мембраны или повлиять на поведение последующего покрытия.
Системы промывки требуют внимания не только к водоснабжению. Осмотрите форму распыления, форсунки, фильтры, насосы, уровни в баках, пути перелива, возвратный трубопровод и пути дренажа деталей. Частично заблокированное сопло может создать отчетливую зону дефекта; поврежденное сопло может нарушить вновь нанесенную пленку; плохо организованное заключительное полоскание может оставить остатки до отверждения. Ведите записи проверок качества воды и нештатных задержек, чтобы изменения внешнего вида поверхности можно было связать с реальным технологическим сигналом.
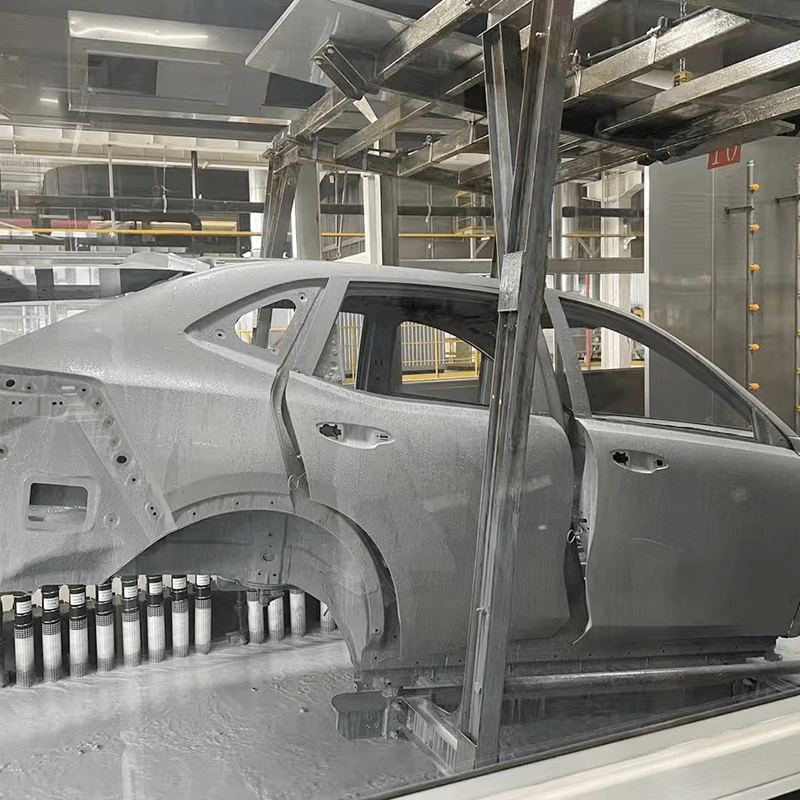
Автоматизированный процесс, такой как автомобильная линия электрофореза BONITA MACHINERY , выигрывает от конструкции обслуживания, которая обеспечивает доступ к компонентам УФ, промывки и насоса. Доступ является фактором надежности: если бригада не может осмотреть или очистить компонент, не нарушая работу постороннего оборудования, обычное обслуживание, скорее всего, будет отложено.
Электроосаждение зависит от стабильной подачи электроэнергии и надежного контакта деталей. Проверки выпрямителя должны выполняться квалифицированным персоналом в соответствии с применимыми процедурами безопасности. Просмотрите тенденции выходного сигнала, записи аварийных сигналов, состояние охлаждения, соединения и любые признаки перегрева или ненормальной работы. Точные электрические испытания, интервалы и приемочные значения указаны в документации на оборудование и программе электротехнического обслуживания объекта.
Аноды и анодные элементы также нуждаются в плановом наблюдении. Их состояние влияет на электрическое поле и баланс ванны, поэтому следует исследовать утечки, загрязнения, повреждения или ненормальное поведение, прежде чем это повлияет на однородность покрытия. Не откладывайте обслуживание анодов на второй план только потому, что детали по-прежнему выглядят приемлемо на открытых поверхностях.
Стойки, крючки и точки заземления заслуживают такой же дисциплины. Удалите скопившееся покрытие там, где оно нарушает электрический контакт, осмотрите приспособления на наличие искажений или повреждений и убедитесь, что место контакта остается повторяемым. Плохой контакт со стойкой может привести к образованию тонкой или отсутствующей пленки, которая будет выглядеть как проблема с ванной. Стандартизируйте ремонт стоек и записывайте, какие приспособления находятся в эксплуатации, особенно для деталей с глубокими углублениями или требующими плотного покрытия.
Надежность конвейера влияет на время простоя, расстояние между грузами, безопасное обращение и переход от влажного к горячему этапу. Проверьте точки смазки, компоненты привода, натяжение, выравнивание, держатели, ограждения и датчики в соответствии с требованиями производителя. Проблема с прерывистой передачей может изменить время погружения или привести к неожиданному пребыванию загрузки в зоне промывки или слива; симптом налета может появиться далеко ниже по течению.
Погрузочно-разгрузочное оборудование также должно сохранять ориентацию детали. Деталь, которая наклоняется по-разному после износа крючка, может задерживать воду для полоскания в полости, переносить излишки жидкости в духовку или иметь нестабильное покрытие. Считайте ориентацию стеллажей и расстояние между нагрузками контролируемыми параметрами процесса, особенно после работ по техническому обслуживанию или замены приспособлений.
Оборудование для отверждения должно быть проверено на соответствие условиям, требуемым выбранной системой покрытия. Контролируйте поведение духовки при регулировании температуры, потоке воздуха, состоянии выхлопных газов, дверных уплотнениях, датчиках и движении конвейера. Отображаемая уставка сама по себе не является доказательством того, что каждая деталь достигает заданного состояния отверждения. Установите метод проверки, соответствующий процессу, задокументируйте результат и исследуйте изменения в твердости пленки, адгезии, внешнем виде или энергопотреблении наряду с данными печи.
Категория частоты | Типичное назначение | Примеры планируемой деятельности |
|---|---|---|
Каждую смену или ежедневно | Обнаружение видимого смещения перед изготовлением большего количества затронутых деталей | Наблюдайте за утечками, состоянием сигнализации, охватом распыления, контактами стоек, тенденциями ванн и ополаскиваний, а также ненормальным поведением конвейера. |
Еженедельная или плановая рутина | Сохранение механической и технологической готовности | Осмотрите фильтры и сетчатые фильтры, форсунки, поведение насоса, состояние приспособлений, выбранные компоненты конвейера и порядок уборки вокруг резервуаров. |
Периодическое профилактическое обслуживание | Обслуживание компонентов, которые могут выйти из строя без видимого предупреждения. | Обслуживайте приводы, электрические панели, датчики, анодные компоненты, УФ-оборудование и системы печей в соответствии с утвержденной документацией. |
Действие на основе условия | Реагируйте на доказательства, а не только на календарное время | Исследуйте аномальное давление, расход, температуру, тенденцию проводимости, дефекты, вибрацию, сигналы тревоги или потребление энергии. |
В таблице установлены категории, а не универсальные интервалы. Фактический график должен отражать часы работы, химический состав краски, качество воды, условия окружающей среды, частичную загрузку, конструкцию оборудования и местные требования безопасности. Загруженной производственной линии может потребоваться интервал, отличный от того, который работает с перерывами.
Запись о техническом обслуживании наиболее ценна, когда она позволяет принять решение. Запишите компонент, обнаружение, измерение, если применимо, корректирующие действия, ответственное лицо и влияние на производство. Свяжите основные наблюдения с результатами качества: новый дефект частиц, изменение толщины пленки, необычная тенденция проводимости при полоскании или сигнализация печи. Со временем эта история помогает отличить изолированное событие от повторяющегося шаблона сбоя.
Планирование запасных частей должно следовать той же логике. Определите компоненты, выход из строя которых приведет к остановке производства или существенно повлияет на качество покрытия, а затем определите утвержденные запасные части, условия хранения и процедуру замены. Не складируйте детали вслепую; отдавайте приоритет товарам с длительным сроком поставки, высокой критичностью или признаками износа. Убедитесь, что технические специалисты имеют доступ к соответствующей документации и понимают этапы безопасной изоляции до того, как произойдет поломка.
Существующую статью BONITA MACHINERY о поддержании однородного электрофоретического покрытия также можно использовать в качестве соответствующего ресурса на месте. Программа технического обслуживания для конкретной площадки должна соответствовать руководствам по установленному оборудованию, инструкциям поставщика краски и системе управления безопасностью предприятия.
Календарные задачи необходимы, но многие потребности в техническом обслуживании возникают после изменения условий эксплуатации. Новая деталь с большей площадью поверхности может изменить сопротивление и потребность в насосе. Использование другой стойки может изменить качество электрического контакта. Увеличение производительности может ускорить загрузку фильтров и стадий промывки. Сезонные изменения качества воды могут повлиять на предварительную обработку и промывку. Эти события должны инициировать целенаправленную проверку компонентов и проверок процессов, которые, скорее всего, будут затронуты.
Тот же принцип применяется и после корректирующих работ. При замене насоса, датчика, компонента выпрямителя, коллектора форсунок или привода конвейера убедитесь, что работа восстановила заданное состояние процесса, а не только запуск машины. Запишите базовый результат после технического обслуживания и сравните его со следующей производственной тенденцией. Это замыкает связь между механической надежностью и качеством покрытия, помогая команде понять, стабилизировало ли данное мероприятие производство или привело к появлению новых вариаций.
Наконец, сделайте право собственности видимым. Контрольный список не имеет особой ценности, если технический специалист предполагает, что оператор выполнил проверку, а оператор предполагает, что техническое обслуживание сделает это позже. Определите ответственную роль, путь эскалации и место записи для каждой критической задачи. Четкое владение — это то, что превращает график технического обслуживания в надежное ежедневное поведение.
Надежное обслуживание линии электрофоретического покрытия объединяет химическую, электрическую, механическую и термическую части одного процесса. Ежедневные наблюдения не позволяют игнорировать дрейф; профилактические задачи по защите насосов, фильтров, УФ оборудования, контактов, конвейеров и печей; Проверки на основе условий сосредотачивают внимание там, где данные указывают на риск. BONITA MACHINERY производит и поставляет системы линий нанесения покрытий, но долгосрочная стабильность зависит от документированной, безопасной программы, проверенной для установленного оборудования, химического состава красок и фактической производственной нагрузки.
Единой задачи нет. Стабильная производительность зависит от поддержания контроля ванны, циркуляции, фильтрации, подачи электроэнергии, промывки, стеллажей, конвейеров и оборудования для отверждения как связанных частей одного процесса.
Следуйте документации по мембране и системе покрытия, подтвержденной наблюдаемыми характеристиками пермеата, поведением давления, сигналами тревоги и результатами процесса. Фиксированный общий интервал может подходить не для каждой строки.
Стойки обеспечивают электрическое соединение с заготовкой. Накопление краски, коррозия, износ или повреждение могут повысить стойкость и привести к образованию тонкой или отсутствующей пленки.
Да. Прерывания передачи или изменение скорости могут изменить условия погружения, промывки, дренажа или отверждения. Изношенные держатели также могут изменить ориентацию и расстояние между деталями.
Сохраняйте данные о компонентах, соответствующие измерения, предпринятые действия, историю сигналов тревоги, замененные детали и ссылки на любые результаты качества или производства. Эти записи помогают устранять неполадки и предотвращать повторяющиеся сбои.


