
закрыть
Выберите сайт
глобальный
Социальные средства массовой информации

Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-28 Происхождение:Работает


При промышленной отделке стабильность электрического поля определяет качество покрытия. Незначительные колебания проводимости ванны ухудшают толщину пленки, адгезию и коррозионную стойкость. Неконтролируемая проводимость приводит к высокому проценту брака, увеличению расхода краски и дорогостоящим простоям. Загрязнение ионами металлов, остатки предварительной обработки или стареющая краска быстро дестабилизируют химический состав ванны. Современные системы полагаются на фильтрацию с замкнутым контуром, прецизионную интеграцию деионизированной (ДИ) воды и автоматический мониторинг для поддержания равновесия. В этом руководстве рассматриваются механические и химические средства контроля, необходимые для управления проводимостью ванны. Мы предоставляем основу для оценки возможностей системы при модернизации или спецификации новой линии электрофоретического покрытия . Вы узнаете, как изолировать зоны предварительной обработки, управлять продувкой пермеата и калибровать встроенные датчики, чтобы держать процесс осаждения в строгих эксплуатационных окнах.
Ультрафильтрация не подлежит обсуждению: эффективный контроль проводимости основан на непрерывной ультрафильтрации для дренирования экссудата и удаления излишков водорастворимых солей, особенно при внесении свежих растворов краски.
Строгие стандарты качества воды: проводимость очищающей и подпиточной воды должна строго поддерживаться на уровне ниже 10 мкс/см при использовании систем деионизированной (ДИ) воды промышленного класса.
Изоляция перед обработкой. Предотвращение переноса ионов металлов на этапах фосфатирования или очистки с помощью специальной промывки деионизированным раствором перед электрофорезом является наиболее экономически эффективным методом предотвращения внезапных скачков проводимости.
Автоматический мониторинг в сравнении с ручным вмешательством: Для крупномасштабных операций, таких как линия по нанесению автомобильного электронного покрытия, требуются встроенные датчики проводимости с температурной компенсацией, интегрированные с автоматическим контролем дозирования и фильтрации, чтобы предотвратить дрейф калибровки и человеческие ошибки.
Процесс электрофоретического осаждения работает как массивная цепь постоянного тока (DC). Выпрямитель подает питание постоянного тока. Тяжелые медные шины передают ток к анодным элементам и подвеске деталей. Металлическая подложка действует как один электрод. Цепь замыкается серией противоэлектродов, расположенных вдоль стенок резервуара. Через ванну с жидкостью протекает постоянный ток, вызывая химическую реакцию. Жидкость ванны действует как проводящая среда. Высокая проводимость жидкости ванны облегчает активное сметание и осаждение частиц краски на подложку.
Процесс осаждения разбивается на четыре отдельные физические фазы:
Электролиз: вода расщепляется на электродах, образуя кислород на аноде и водород на катоде.
Электрофорез: Заряженные мицеллы смолы и пигмента мигрируют к подложке под действием электрического поля.
Электроосаждение: мицеллы теряют заряд при достижении подложки, коагулируя в нерастворимую пленку.
Электроосмос: электрическое поле выдавливает воду из осажденной пленки, уплотняя ее в плотный слой.
Проводимость напрямую определяет, насколько легко ток проходит через жидкость во время этих фаз. Когда проводимость остается стабильной, электрическое сопротивление ванны остается предсказуемым. Предсказуемое сопротивление позволяет приложенному напряжению наносить однородную пленку сложной геометрии. Если проводимость падает, ванна сопротивляется прохождению тока. Система изо всех сил пытается протолкнуть частицы краски в углубления. Если проводимость резко возрастает, ток течет слишком быстро. Этот быстрый поток выбрасывает излишки краски на внешние поверхности детали.
Температура ванны находится в строгой зависимости от проводимости. По мере повышения температуры ванны вязкость жидкости уменьшается. Более низкая вязкость увеличивает подвижность ионов. Более высокая подвижность ионов немедленно повышает электропроводность ванны. Температурный сдвиг всего на один градус Цельсия изменяет показания проводимости до двух процентов. Теплообменники должны поддерживать температуру ванны в пределах одного градуса для поддержания базовой электрической стабильности. Если на заводе выходит из строя охладитель, температура ванны повышается, проводимость резко возрастает, и линия немедленно начинает производить дефектные детали.
Различные химические составы красок требуют определенных рабочих окон. Катодные эпоксидные системы обычно работают в диапазоне от 1000 до 1500 мкСм/см. Анодные акриловые системы работают с несколько разными параметрами в зависимости от содержания твердых частиц смолы и растворителя. Руководители предприятий устанавливают строгие верхний и нижний контрольные пределы для конкретного состава краски на основе технических данных производителя.
Эксплуатация за пределами этих установленных параметров гарантирует дефекты. Низкая проводимость приводит к образованию тонких и неровных слоев. Краске не хватает электрической движущей силы, чтобы проникнуть в клетки Фарадея. Детали выходят с голыми внутренними полостями и недостаточной защитой от коррозии. Высокая проводимость приводит к серьезным разрывам пленки. Агрессивный ток приводит к образованию чрезмерного количества пузырьков газа на поверхности детали. Эти пузырьки попадают в затвердевающую краску, вызывая образование мелких отверстий, кратеров и шероховатую текстуру поверхности. Высокая проводимость также приводит к чрезмерному потреблению тока, перегрузке выпрямителей и потере электрической энергии.
Операторы часто пытаются замаскировать дрейф проводимости путем настройки напряжения выпрямителя. Если пленочный слой падает из-за низкой проводимости, повышают напряжение с 250В до 300В. Регулировка напряжения изменяет скорость осаждения, но не устраняет основной химический дисбаланс. Использование регулировки напряжения вместо устранения первопричины проблем с проводимостью приводит к избыточному нагреву и ускорению разрушения краски. Для оценки стабильности процесса необходимо одновременно отслеживать проводимость, pH и температуру в течение 30-дневного производственного цикла. Последовательные показатели указывают на здоровый и стабильный процесс.
Большинство внезапных всплесков проводимости происходят вверх по течению. Детали проходят этапы интенсивной очистки и фосфатирования, прежде чем попасть в резервуар для нанесения электронного покрытия. На этих этапах предварительной обработки используются соли тяжелых металлов, кислоты и щелочные чистящие средства. Недостаточное промывание приводит к скоплению этих химикатов в щелях металлических деталей. Рассмотрим сборную стальную раму с трубчатыми секциями. Трубки заполняются чистящими химикатами. Если на линии отсутствуют подходящие станции наклона или продувочные сопла, эти трубки переносят галлоны высокопроводящей жидкости в резервуар электронного покрытия.
Ионы цинка, железа и фосфата обладают высокой проводимостью. При попадании в резервуар электронного покрытия они немедленно повышают проводимость ванны. Эти инородные ионы нарушают стабильность мицелл красочной эмульсии. В основе краски E-coat лежит тонкий баланс нейтрализаторов, удерживающих частицы смолы во взвешенном состоянии в воде. Ионы тяжелых металлов атакуют эти нейтрализаторы. Эта химическая реакция вызывает локальные скачки проводимости и заставляет краску коагулировать. Коагулированная краска образует на деталях песчанистые отложения и засоряет системы фильтрации.
Для предотвращения этого переноса требуется специальная многоступенчатая промывка деионизированной водой непосредственно перед резервуаром для нанесения электронного покрытия. Эта зона окончательного ополаскивания действует как физический барьер против проводящих загрязнений. Деионизированная вода вымывает остатки солей из швов детали. Без этой стадии изоляции ванна электронного покрытия подвергается постоянному загрязнению и быстрому химическому разложению.
Проводимость меняется естественным образом из-за расхода и пополнения краски. Свежие лакокрасочные растворы обладают высокой проводимостью. Производители красок загружают свежую смолу и пасту высоким содержанием растворителей и нейтрализаторов кислот, чтобы краска оставалась стабильной во время транспортировки и хранения. Когда операторы добавляют в резервуар свежую краску, внезапный приток нейтрализаторов приводит к повышению проводимости ванны.
Поддержание постоянного объема производства предотвращает застой в ванне. Профессионалы отрасли называют это скоростью оборота краски. Скорость оборота измеряет, насколько быстро производственная линия потребляет и заменяет весь объем твердых частиц краски в резервуаре. Вы рассчитываете это, отслеживая общую площадь покрытого металла в квадратных футах и умножая ее на целевую толщину пленки. Высокая скорость оборота сохраняет ванну свежей и стабильной. Низкая скорость текучести приводит к старению краски. По мере старения краски растворители испаряются в выхлопную систему. Соотношение воды и твердых веществ изменяется, в результате чего проводимость выходит за пределы допустимых значений.
В процессе осаждения электрический ток переносит смолу и пигмент на деталь. Нейтрализаторы кислоты или амина остаются в ванне. Со временем эти нейтрализаторы накапливаются. Такое накопление остаточных химикатов постепенно увеличивает объемную проводимость резервуара. Система должна активно удалять эти излишки нейтрализаторов, чтобы поддерживать равновесие.
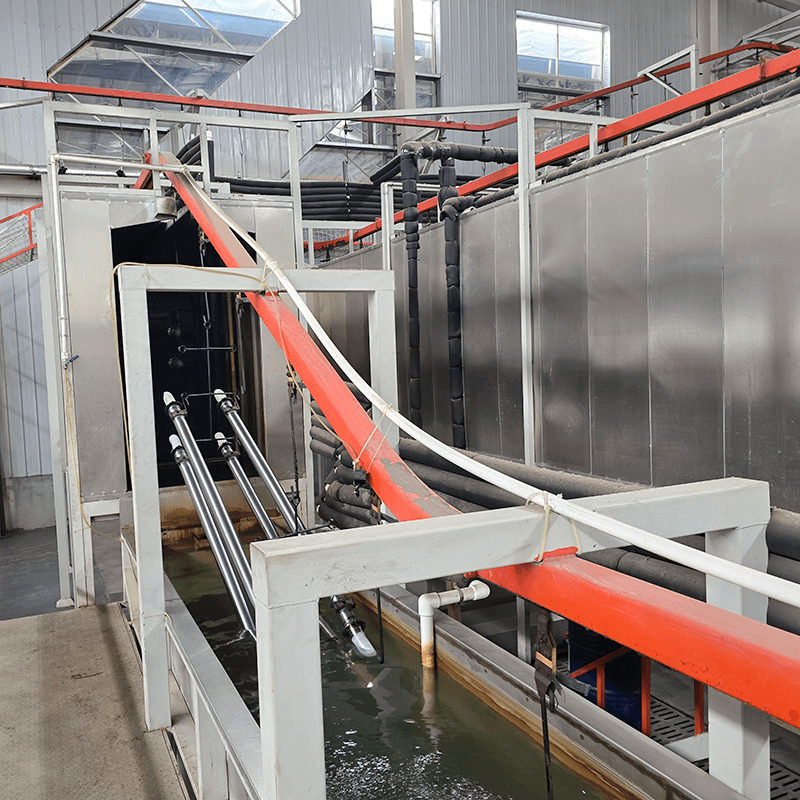
Ультрафильтрация обеспечивает первичную механическую защиту от повышения проводимости. Стандартная установка УФ включает в себя питательный насос, массивный циркуляционный насос и несколько мембранных корпусов, подключенных параллельно. Подающий насос всасывает краску из основного резервуара и подает ее в циркуляционный контур. Циркуляционный насос прогоняет краску через мембранные трубки с высокой скоростью. Такая высокая скорость предотвращает прилипание твердых частиц краски к стенкам мембраны. Давление выталкивает воду, растворители и растворенные соли через поры мембраны. Эта прозрачная жидкость называется пермеатом. Мембрана блокирует более крупные частицы смолы и пигмента, возвращая их в основной резервуар.
Пермеат содержит избыток водорастворимых солей и нейтрализаторов, которые повышают проводимость. Сливая часть этого экссудата из системы, операторы физически удаляют из ванны проводящие ионы. Этот процесс очистки позволяет контролировать первоначальный выброс растворителей и нейтрализаторов, возникающих в результате добавления новых красок.
Предприятия выбирают между рециркуляцией пермеата с замкнутым контуром и продувкой с открытым контуром. Системы с замкнутым контуром направляют весь пермеат в зоны после промывки и, в конечном итоге, обратно в основной резервуар. Это экономит воду, но задерживает проводящие соли внутри системы. Системы с открытым контуром направляют часть пермеата непосредственно на очистные сооружения. Это эффективно снижает проводимость ванны, но увеличивает затраты на утилизацию отходов.
Стратегии управления пермеатом
Стратегия | Влияние проводимости | Эксплуатационные затраты | Лучшее приложение |
|---|---|---|---|
Замкнутая переработка | Задерживает соли; проводимость медленно возрастает с течением времени. | Низкое потребление воды; требуется минимальная очистка сточных вод. | Высокопроизводительные линии с низкой задержкой предварительной обработки. |
Очистка с разомкнутым контуром | Активно снижает проводимость за счет удаления растворенных ионов. | Высокое потребление воды; увеличение затрат на переработку сточных вод. | Линии, подвергающиеся частому загрязнению или сильному добавлению свежей краски. |
Гибридное восстановление обратного осмоса | Отличный контроль проводимости; извлекает чистую воду из пермеата. | Высокие первоначальные капитальные затраты; умеренный уход. | Зоны строгого экологического соответствия, требующие нулевого сброса жидкости. |
Продувочный пермеат удаляет объем жидкости из резервуара электронного покрытия. Система должна заменить этот потерянный объем исключительно чистой водой. Вся чистая вода, используемая в баке и на этапах окончательной очистки, должна поддерживать проводимость менее 10 мкс/см. При использовании обычной городской воды кальций, магний и хлориды попадают непосредственно в краску. Городская вода обычно имеет плотность около 300 мкСм/см и разрушает химический состав ванны в течение нескольких часов.
Надежная система производства деионизированной воды составляет основу любой надежной линии нанесения электронного покрытия на автомобильную промышленность . Архитектура включает в себя угольные фильтры для удаления хлора, затем установки обратного осмоса (RO) и, наконец, деионизационные резервуары со смешанным слоем. Установки RO удаляют 98% растворенных твердых веществ. Резервуары DI смешанного действия полируют воду, удаляя последние следы ионов для достижения требуемого уровня менее 10 мкс/см.
Мониторинг установки деионизированной воды требует ежедневных проверок. Операторы записывают давление воды на входе, давление насоса обратного осмоса и конечную проводимость резервуаров со смолой смешанного слоя. Когда смола исчерпывает свою ионообменную способность, проводимость резко возрастает. Система должна автоматически отводить некондиционную воду в канализацию и подавать сигнал тревоги. Эта деионизированная вода высокой чистоты действует как подпиточная вода для основного резервуара и питает ореолы окончательного ополаскивания перед обработкой.
В то время как системы УФ управляют объемной проводимостью ванны, система анолита устраняет локальный химический дисбаланс на электродах. В системе катодного электронного покрытия детали действуют как катод. Противоэлектроды действуют как аноды. Эти аноды обычно изготавливаются из нержавеющей стали или оксида рутения и размещаются внутри пластиковых коробок. Одна сторона коробки покрыта полупроницаемой мембраной.
По мере отложения краски на деталях излишки нейтрализаторов кислоты мигрируют к анодам. Если ее не остановить, эта кислота скапливается вокруг анодов, серьезно нарушая электрическое поле, повышая проводимость и растворяя материал анода. Независимая система циркуляции промывает эти клетки специальной жидкостью, называемой анолитом. Жидкий анолит улавливает излишнюю кислоту, образующуюся во время осаждения, и переносит ее во вторичный резервуар.
Для системы анолита требуется собственный контроллер проводимости. Жидкий анолит имеет высокую кислотность, обычно ее концентрация составляет от 5000 до 8000 мкСм/см. Контроллер постоянно контролирует это значение. Когда значение достигает верхнего заданного значения, открывается электромагнитный клапан. Свежая деионизированная вода попадает в циркуляционный резервуар анолита. Излишек кислой жидкости переливается через водослив и поступает на очистные сооружения. Этот непрерывный процесс прокачки и подачи поддерживает чистоту анодных ячеек и поддерживает напряженность электрического поля.
Ручные проверки электропроводности с использованием портативных измерителей допускают человеческие ошибки и задержки в корректировке. Крупносерийное производство требует постоянного непрерывного мониторинга. В стандартных контактных датчиках используются металлические штыри, контактирующие непосредственно с жидкостью. В резервуаре с электронным покрытием краска быстро осаждается на этих металлических зубцах, изолируя их. Это загрязнение приводит к тому, что датчик сообщает ложно заниженные показания проводимости. Система осуществляет недостаточную компенсацию, позволяя фактической проводимости резервуара подниматься до опасно высокого уровня.
На современных линиях требуются встроенные тороидальные датчики проводимости с температурной компенсацией. В тороидальных датчиках используются индуктивные магнитные катушки, заключенные в гладкий полимерный корпус. Поскольку у них нет открытых металлических контактов, краска не может изолировать механизм считывания. Эти безэлектродные датчики обеспечивают высокоточные измерения без дрейфа даже в густых эмульсиях краски.
Усовершенствованные программируемые логические контроллеры (ПЛК) преобразуют данные датчиков в автоматизированные действия. Если тороидальный датчик обнаруживает всплеск проводимости, ПЛК автоматически открывает продувочные клапаны УФ. Одновременно ПЛК запускает систему подпитки деионизированной водой для замены продуваемого объема. Он запускает этот цикл до тех пор, пока проводимость не упадет до целевого заданного значения. Этот автоматизированный цикл исключает необходимость ручного вмешательства.
При выборе новой линии инженеры подбирают системы УФ и ДИ на основе общего объема производства, площади поверхности детали и скорости вытягивания. Крупные детали сложной геометрии выводят больше жидкости из бака. Если кузов автомобиля вытягивает 5 галлонов жидкости, а линия обрабатывает 30 автомобилей в час, система теряет 150 галлонов в час на затягивание. Система УФ должна производить не менее 150 галлонов пермеата в час только для подачи после полоскания. Чтобы обеспечить очистку пермеата, инженеры увеличивают мощность УФ как минимум на 50 процентов.
Модульные конструкции фильтрации обладают значительными преимуществами. Модульная установка УФ позволяет руководителям предприятий добавлять дополнительные мембранные корпуса по мере расширения производства. Если предприятие увеличивает скорость линии, они увеличивают производительность УФ, не требуя полной модернизации линии. Установка насосов обратного осмоса увеличенного размера на начальном этапе позволяет впоследствии легко расширить массивы мембран для дистиллированной воды.
Управление проводимостью напрямую влияет на соблюдение экологических требований. Очистка пермеата с высокой проводимостью эффективно стабилизирует ванну, но приводит к образованию промышленных сточных вод. Пермеат содержит тяжелые металлы, растворенные растворители и органические соединения. Предприятия добавляют химикаты, чтобы сбросить металлы в ил, спрессовать ил и отправить его на свалку. Этот процесс увеличивает эксплуатационные расходы.
Руководители предприятий балансируют между поддержанием оптимального химического состава ванны и минимизацией затрат на очистку сточных вод. На современных предприятиях на линиях пермеата используются системы рекуперации вторичного обратного осмоса (RO). Система RO обрабатывает очищенный пермеат, извлекая чистую воду и возвращая ее в зоны промывки. Он концентрирует тяжелые металлы и органику в гораздо меньшем объеме отходов. Эта технология сводит к минимуму воздействие на окружающую среду, обеспечивая при этом агрессивный контроль проводимости.
Наиболее распространенной причиной отказа в автоматическом контроле проводимости является загрязнение датчика. Даже тороидальные датчики накапливают тонкую пленку засохшей краски, если скорость потока падает. Когда датчик загрязняется, он показывает искусственно заниженное значение. ПЛК интерпретирует это низкое значение как необходимость добавления большего количества нейтрализатора или твердых частиц краски.
Инженеры снижают этот риск, устанавливая безэлектродные тороидальные датчики в высокоскоростные трубопроводы. Быстрое движение жидкости естественным образом разъедает корпус датчика. На предприятиях применяются протоколы автоматической очистки на месте (CIP), при которых система периодически изолирует датчик и промывает его растворителем или кислотным очистителем. Операторы устанавливают строгие графики ручной калибровки, еженедельно сверяя встроенный датчик с калиброванным портативным счетчиком.
Использование свежей краски представляет собой серьезный эксплуатационный риск. Добавление большого количества свежей красочной пасты и смолы вызывает внезапные резкие скачки проводимости. Слив 300-галлонного контейнера со свежей краской непосредственно в резервуар приводит к немедленному повреждению деталей, которые в данный момент перемещаются по линии.
Для управления этим риском на предприятиях используются автоматизированные системы непрерывного дозирования. Дозирующие насосы впрыскивают небольшое дозированное количество свежей краски в циркуляционный трубопровод в течение нескольких часов. Такое постепенное введение предотвращает внезапные химические шоки. ПЛК сочетает это непрерывное дозирование с одновременной продувкой пермеата УФ. Когда свежая краска поступает и повышает проводимость, система УФ активно отводит экссудат для поддержания равновесия.
Проведите физический аудит линии предварительной обработки для выявления скопления жидкостей на деталях сложной геометрии и установите целевые продувочные форсунки.
Оцените пропускную способность существующих ультрафильтрационных мембран и замените все загрязненные трубки, ограничивающие образование пермеата.
Ежедневно проверяйте производительность установки деионизированной воды в месте использования, чтобы убедиться, что подпиточная вода остается строго ниже порога 10 мкс/см.
Замените все контактные датчики проводимости в основном резервуаре на безэлектродные тороидальные датчики, чтобы исключить ложные показания и дрейф калибровки.
Установите автоматические дозирующие насосы для добавления свежей краски, чтобы предотвратить внезапные химические удары, и синхронизируйте их с продувкой пермеатом.
Ответ: Катодные эпоксидные системы обычно работают в диапазоне от 1000 до 1500 мкСм/см. Анодные системы работают при различных параметрах в зависимости от твердых частиц смолы. Всегда обращайтесь к техническим характеристикам производителя краски для получения точных характеристик и соблюдайте строгие верхние и нижние контрольные пределы.
Ответ: Ультрафильтрация пропускает жидкость ванны через полупроницаемые мембраны, отделяя прозрачный пермеат от твердых частиц краски. Этот пермеат содержит растворенные соли, растворители и избыток нейтрализаторов. Слив части этого пермеата физически удаляет проводящие ионы из ванны.
Ответ: Стандартная вода содержит проводящие минералы, такие как кальций, магний и хлориды. Введение их в резервуар повышает проводимость и дестабилизирует красочную эмульсию. Деионизированная вода, поддерживаемая ниже 10 мкс/см, заменяет испарившуюся жидкость и очищенный пермеат без добавления посторонних проводящих ионов.
Ответ: Высокая проводимость приводит к слишком агрессивному протеканию тока. Это приводит к образованию чрезмерных пузырьков газа на поверхности детали, что приводит к разрывам пленки, образованию кратеров, образованию кратеров и шероховатой текстуре поверхности. Это также приводит к чрезмерному потреблению электрического тока, перегрузке выпрямителей и увеличению затрат на электроэнергию.
Ответ: Ионы металлов, таких как цинк и железо, образующиеся на стадиях фосфатирования, обладают высокой проводимостью. Когда их затаскивают в резервуар электронного покрытия, они резко повышают объемную проводимость. Они воздействуют на нейтрализаторы краски, нарушая стабильность мицелл и вызывая коагуляцию краски в песчанистые отложения.
Ответ: По мере повышения температуры ванны вязкость жидкости снижается, что позволяет ионам перемещаться более свободно. Эта повышенная подвижность ионов напрямую увеличивает электропроводность. Сдвиг всего на 1°C может существенно изменить показания проводимости, что делает критически важным точное управление теплообменником.


