
закрыть
Выберите сайт
глобальный
Социальные средства массовой информации

Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-07 Происхождение:Работает


Переход от изолированных рабочих станций к интегрированной производственной системе представляет собой критический шаг для масштабирования производительности. Современные производственные цеха не могут позволить себе фрагментированные процессы, когда требования рынка требуют увеличения объемов и более сжатых сроков. Устаревшие или ручные настройки страдают от серьезных узких мест. Они в значительной степени полагаются на человеческий труд, что приводит к непостоянной толщине пленки и огромным отходам материала. Кроме того, кабины с ручным управлением требуют чрезмерных простоев при медленной смене цвета, что снижает потенциальную прибыль.
Хорошо интегрированная линия порошкового покрытия полностью меняет эту динамику. Это не просто ускоряет этап подачи заявления. Он синхронизирует этапы предварительной обработки, точного нанесения и отверждения в один непрерывный поток. Устанавливая этот ритм, вы стабилизируете себестоимость единицы продукции, исключаете переделки и обеспечиваете высоко предсказуемую производительность. Вскоре вы обнаружите, как автоматическая балансировка линий, технологии быстрой смены цвета и передовые системы восстановления превращают эксплуатационные ограничения в явные конкурентные преимущества.
Модернизация линии порошкового покрытия позволяет устранить узкие места в эффективности: от скорости работы оператора до автоматической балансировки линии, что приводит к стандартизации производительности.
Модернизация систем рекуперации и автоматизированных камер может сократить количество отходов порошка на 30–40 % по сравнению с традиционными установками распыления отходов.
Технологии быстрой смены цвета сокращают время простоя линии с часов до минут, значительно повышая общую эффективность оборудования (OEE) для производителей большого количества продукции.
Для расчета истинной рентабельности инвестиций необходимо оценить скрытые затраты, включая интеграцию площадей, обучение операторов и локализованные требования соответствия.
Ручное применение по своей сути вызывает операционное сопротивление. Операторы-люди естественным образом меняют расстояние и скорость распыления в течение смены. Эта усталость приводит к нестабильной конструкции ваших деталей. Неравномерная толщина пленки создает немедленные проблемы. Слишком мало порошка оставляет подложки незащищенными, а слишком много порошка приводит к потере дорогостоящего материала. Оба сценария резко увеличивают процент отказов. Переделка отнимает дополнительное рабочее время и нарушает ваш ежедневный график. Мы должны устранить эти утечки прибыли, чтобы успешно масштабироваться.
Устаревшие установки часто страдают от низкой эффективности передачи. Традиционные системы распыления отходов выбрасывают излишки материала прямо в фильтры или выхлопные отверстия. Вы теряете каждый грамм избыточного распыления. Финансовые последствия этих отходов быстро увеличиваются. Если ваша эффективность переноса колеблется в районе 50%, вы буквально выбрасываете половину своего бюджета на порох. Модернизированная линия нанесения покрытия улавливает и утилизирует избыточное распыление, радикально улучшая показатели использования материала.
Балансировка разрозненных линий действует как невидимый потолок вашего производства. В устаревших установках ограничения печи отверждения или медленная предварительная обработка вручную часто диктуют максимальную производительность. Аппаратное обеспечение вашего приложения простаивает, ожидая, пока другие зоны подключатся. Из-за такого ритма «старт-стоп» дорогостоящее оборудование используется неэффективно. Истинная эффективность требует постоянного импульса. Синхронизируя темп каждой зоны, вы раскрываете полную мощность вашего объекта.
Ручная обработка затрудняет работу со сложными деталями. Такие элементы, как радиаторы, многоугольные профили или глубоко утопленные корпуса, представляют собой серьезные проблемы. Операторы борются с эффектом клетки Фарадея, когда порошок отталкивается от узких внутренних углов. Они тратят слишком много времени на исправление этих сложных участков. Это локальное узкое место замедляет всю работу конвейера. Автоматизированные системы систематически решают эти сложные геометрические задачи, применяя точное напряжение и воздушный поток для проникновения в глубокие углубления, не останавливая линию.
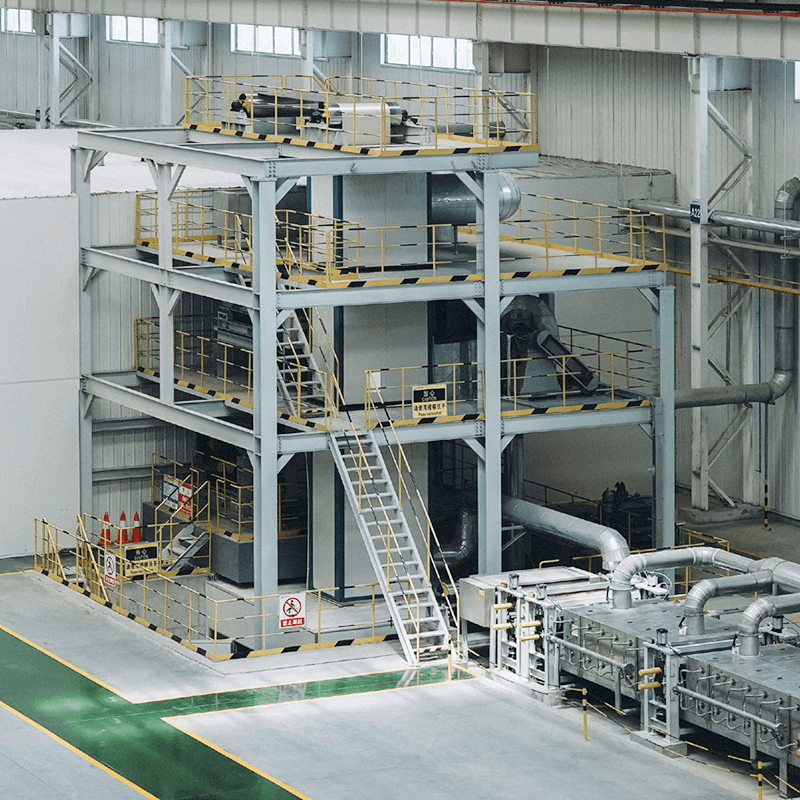
Непрерывная конвейерная система обеспечивает предсказуемый производственный ритм. Детали перемещаются от загрузки к разгрузке без ручного вмешательства. Конвейеры с приводом и свободным ходом обеспечивают еще большую гибкость. Они позволяют деталям накапливаться в печах отверждения, сохраняя при этом более высокие скорости в покрасочной камере. Частотно-регулируемые приводы (ЧРП) играют здесь решающую роль. VFD идеально синхронизируют скорости зон предварительной обработки, распыления и отверждения. Они регулируют скорость двигателя на лету, гарантируя, что ни одна секция не выйдет из строя или не переполнится.
Мы должны перейти от человеческого суждения к запрограммированной автоматизации. Автоматические возвратно-поступательные движения перемещают распылители идеальными вертикальными движениями. Они поддерживают точное расстояние от каждой части. Это устраняет ошибки перекрытия и предотвращает появление толстых краев. Многоосные роботы обеспечивают непревзойденную точность при обработке очень сложных форм. Они надежно следуют запрограммированным контурам. Вы гарантируете стандартизированный фильм, состоящий из тысяч частей. Следовательно, ваш контроль качества становится формальностью, а не узким местом.
Современная архитектура стендов превращает материальные отходы в пригодный к использованию инвентарь. Высокопроизводительные циклонные системы рекуперации отделяют пригодный к использованию порошок от ультратонких отходов. Они направляют хороший материал обратно в загрузочный бункер. В конструкциях кабин самоочистки используются гладкие, непроводящие стены для предотвращения накопления порошка. Благодаря этим инженерным усовершенствованиям коэффициент использования материалов превышает 95%. Вы покупаете меньше порошка, производите меньше отходов и значительно снижаете стоимость одной детали с покрытием.
Массовое производство требует гибкости. Старые системы требовали нескольких часов очистки между цветами, что снижало вашу ежедневную производительность. Сегодня механические изменения приводят к невероятно быстрой смене цвета. Вот типичная автоматизированная последовательность:
Система запускает автоматический цикл продувки для очистки шлангов.
Быстроразъемные коллекторы мгновенно заменяют линии подачи порошка.
Воздушные ножи очищают стены кабины по мере продувки системы.
Система циклонов удаляет предыдущий модуль сбора цвета.
Оператор устанавливает новый цветной модуль на место.
Эти продуманные меры сокращают время переналадки с нескольких часов до менее 15 минут. Такая гибкость позволяет вам выгодно обрабатывать небольшие партии без ущерба для общей эффективности оборудования.
Выбор правильной конфигурации во многом зависит от объема вашей детали и частоты смены цвета. Вы должны реалистично оценивать свой доступный капитал. Полностью автоматизированная компоновка требует больших первоначальных инвестиций, но обеспечивает минимальные эксплуатационные расходы на деталь. Полуавтоматические установки представляют собой разумную золотую середину для выращивающих предприятий.
Сравнительная таблица конфигураций системы
Тип системы | Идеальный объем детали | Частота изменения цвета | Капитальные вложения |
|---|---|---|---|
Ручная пакетная система | От низкого до среднего | Высокий | Низкий |
Полуавтоматическая линия | От среднего до высокого | Умеренный | Умеренный |
Полностью автоматизированная система | Очень высокий | От низкого до среднего | Высокий |
Подготовка поверхности определяет адгезию покрытия. Предварительная обработка партий в автономном режиме нарушает производственный процесс. Рабочим приходится вручную перемещать детали в промывочные баки и ждать. Линейные многоступенчатые шайбы устраняют этот недостаток. Они распыляют нагретые щелочные чистящие средства, фосфаты железа и промывают их, пока детали перемещаются непрерывно. Это поддерживает импульс линии. Линейные шайбы гарантируют, что детали немедленно попадут в сушильную печь, предотвращая появление ржавчины и обеспечивая оптимальную готовность поверхности.
Ограничения, связанные с лечением, часто становятся узкими местами для старых операций. Необходимо тщательно сравнивать технологии духовок. Инфракрасные (ИК) печи обеспечивают быстрый разгон. Они быстро отверждают поверхность порошка, используя энергию прямой видимости. В конвекционных печах циркулирует нагретый воздух, что делает их идеальными для обработки толстых и сложных деталей. На многих современных предприятиях используются гибридные печи для отверждения. Гибридная печь использует зону ИК-усилителя для быстрого гелеобразования порошка, а затем зону конвекции для глубокого отверждения. Это уменьшает общую площадь вашей линии и оптимизирует энергопотребление на единицу продукции.
Установка комплексной системы отделки поверхности требует огромного физического пространства. Вы не можете игнорировать существующие ограничения объекта, такие как опорные колонны, низкие потолки или тесные погрузочные платформы. Прежде чем заказывать оборудование, подчеркните важность пространственного планирования в 3D. Поставщики должны составить карту всей трассы конвейера, чтобы обеспечить безопасный радиус поворота для самых крупных деталей. В умных планировках часто используется вертикальное пространство, размещая печи для сушки на приподнятых мезонинах, чтобы сохранить ценную площадь пола.
Установки по принципу «разобрать и заменить» приводят к неприемлемым остановкам вашего производства. Вы должны спланировать реалистичные сроки поэтапного развертывания. Поддерживайте работоспособность существующей ручной пакетной системы, пока подрядчики строят поблизости автоматизированную инфраструктуру. Запланируйте окончательные подключения конвейера и электроподключения на длинные праздничные выходные. Тестирование и ввод в эксплуатацию требуют специального времени. Поэтапная установка позволяет избежать непредвиденных пробелов в текущем графике выполнения работ.
Автоматизация фундаментально меняет ваши требования к рабочей силе. Вы отказываетесь от ручных опрыскивателей, полагаясь на мышечную память. Вместо этого вам нужны системные операторы и специалисты по техническому обслуживанию. Эти работники управляют сенсорными экранами ПЛК, контролируют показания ЧРП и устраняют неполадки роботизированных путей. Вы должны признать этот пробел в навыках заранее. Требуйте комплексных программ обучения, предоставляемых поставщиками. Надлежащее обучение гарантирует, что ваша команда будет уверенно использовать новое оборудование с первого дня.
Промышленная отделка несет в себе строгие нормативные требования. Ваша новая система должна соответствовать местным нормам пожарной безопасности, в частности, требованиям NFPA 33 для нанесения распылением с использованием горючих материалов. Вам необходимы интегрированные системы обнаружения пожара и автоматического пожаротушения внутри стендов. Стандарты вентиляции диктуют определенные объемы выхлопных газов для поддержания безопасных зон дыхания. Кроме того, экологические агентства требуют строгого разрешения на сброс промывных вод для предварительной очистки. Получите эти разрешения задолго до начала физической установки.
Прежде чем обращаться к любому поставщику оборудования, вы должны установить надежные базовые показатели. Документируйте текущую производительность деталей в час. Рассчитайте точную стоимость материала за квадратный фут покрытия. Определите текущий приемлемый процент отказов. Вы не можете измерить улучшение, не зная, где вы находитесь сегодня. Принесите эти точные цифры на собрания поставщиков. Требуйте, чтобы они гарантировали конкретные процентные улучшения на основе ваших уникальных данных.
Не соглашайтесь на стандартные, готовые компоненты. Оценивайте производителей на основе их доказанной способности предоставлять индивидуальные разработки. Каждое предприятие обрабатывает детали разного веса и геометрии. Требуйте от поставщиков поддающихся проверке тематических исследований. Ищите данные «до» и «после», конкретно относящиеся к балансировке и синхронизации линий. Надежный интегратор должен охотно показать вам, как он решает проблемы с пропускной способностью для аналогичных производственных сред.
Для оценки рентабельности инвестиций необходимо учитывать не только первоначальную цену покупки. Вы должны точно рассчитать долгосрочные операционные расходы. Фактор текущего потребления энергии. Сравните локальные затраты на эксплуатацию газовых конвекционных печей и электрических ИК-нагревателей. Бюджет на расходные запасные части, включая высокоэффективные фильтры, сопла пистолета и вставки насоса. Установите строгие графики профилактического технического обслуживания, чтобы избежать катастрофических поломок. Планируя расходы жизненного цикла, вы создаете устойчивое и прибыльное экономическое обоснование автоматизации.
Современная установка порошкового покрытия работает как интегрированный производственный механизм, значительно выходящий за рамки простого этапа отделки поверхности.
Настоящий прирост эффективности достигается тогда, когда вы устраняете простои, минимизируете потери материалов и механически стандартизируете контроль качества.
Усовершенствованные системы восстановления и компоненты, быстро меняющие цвет, значительно повышают вашу повседневную гибкость и прибыльность.
Лица, принимающие решения, должны немедленно проверить свои текущие данные о пропускной способности, чтобы выявить узкие места в темпах.
Начните консультации с опытными системными интеграторами, чтобы составить трехмерную планировку и провести тщательное технико-экономическое обоснование окупаемости инвестиций.
О: Большинство производителей видят положительную окупаемость в течение 18–36 месяцев. Этот график во многом зависит от объема вашего производства. Вы получаете быструю прибыль за счет значительной экономии труда, значительного сокращения отходов материала за счет восстановления порошка и снижения процента брака. Операции с большими объемами часто достигают окупаемости инвестиций еще быстрее.
Ответ: Да, на многих объектах проводится поэтапная модернизация. Вы можете обновлять постепенно. Обычно на ваш нынешний стенд сначала добавляют автоматические пистолеты и поршневые пистолеты. Позже вы сможете отремонтировать синхронизацию конвейера или перейти на более эффективную печь для отверждения, если позволит капитал.
Ответ: Он преобразует время простоя машины в активное и прибыльное время распыления. Если вы сэкономите два часа в день на переналадках, вы получите 10 дополнительных часов производства еженедельно. Это напрямую увеличивает вашу ежедневную производительность, позволяя отгружать больше деталей без дополнительных рабочих смен.
Ответ: Обычно больше всего энергии потребляет печь для отверждения, за которой следуют этапы нагрева при предварительной мойке. Производство сжатого воздуха для распылителей и систем рекуперации также потребляет значительную мощность. Переход на гибридные печи и приводы с регулируемой частотой помогает оптимизировать эти коэффициенты потребления.


