
закрыть
Выберите сайт
глобальный
Социальные средства массовой информации

Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-10 Происхождение:Работает


Высокий уровень дефектов, затраты на доработку и противоречивая эстетика напрямую снижают рентабельность производства. Использование устаревших методов ручного нанесения создает серьезные проблемы с качеством, которые вы просто не можете себе позволить на современном конкурентном автомобильном рынке. Переход от ручного управления или устаревших систем к специализированной линии покраски автомобилей превращает качество отделки из непредсказуемой переменной в строго контролируемый результат. Он превращает весь ваш производственный цех в высокоэффективную среду, способную воспроизводить совершенство уровня OEM.
Оценка новой установки для покраски требует выхода за рамки базовых технических характеристик. Вы должны понимать, как конкретная системная архитектура и строгий экологический контроль напрямую устраняют распространенные дефекты отделки. Вскоре вы узнаете, какие именно роботизированные механизмы и конструктивные решения используют эти системы, чтобы гарантировать безупречные результаты. Вы узнаете, как современное оборудование сокращает отходы материалов и защищает вашу долгосрочную прибыль, одновременно расширяя ваши производственные возможности.
Автоматизированное согласование: современные линии покраски исключают влияние человеческого фактора, обеспечивая точную толщину в милах и равномерное нанесение.
Экологический контроль: встроенные покрасочные камеры и системы HVAC значительно сокращают количество переносимых по воздуху загрязняющих веществ, имитируя заводскую отделку уровня OEM.
Архитектура процесса. Выбор между непрерывным циклом и системами «старт-стоп» определяет как гибкость производства, так и стабильность базового уровня завершения.
Предсказуемая рентабельность инвестиций: современные линии нанесения покрытий сокращают объем доработок и отходов материала, обеспечивая измеримую прибыль, несмотря на высокие первоначальные капитальные затраты.
Многие производители недооценивают скрытые затраты, связанные с приемлемой ручной отделкой. Ручные процессы по своей сути порождают непоследовательность. Художники испытывают усталость. Переменные окружающей среды меняются в течение дня. Эти колебания приводят к увеличению темпов доработок. Переделка приводит к огромным узким местам в рабочей силе. Это вынуждает квалифицированных специалистов тратить драгоценные часы на шлифовку и покраску дефектных деталей. Кроме того, ручное нанесение часто приводит к перерасходу краски. Операторы, естественно, наносят более толстые слои, чтобы компенсировать неравномерность покрытия. Это приводит к трате дорогих базовых и прозрачных покрытий. Со временем эти скрытые расходы сильно повлияют на вашу прибыль.
Нестабильная среда гарантирует дефекты поверхности. Неконтролируемая влажность изменяет время высыхания. Колебания температуры меняют вязкость жидкости. Эти переменные напрямую вызывают текстуру апельсиновой корки. Сквозняки и нефильтрованный воздух приносят микроскопические частицы пыли. Эти частицы создают включения грязи на конечной поверхности. Несогласованность действий вручную также приводит к серьезным ошибкам приложений. Непостоянная скорость распылителя приводит к образованию линий реза и неравномерному смешиванию. Плохая техника перекрытия приводит к появлению видимых полос. Вы не сможете легко исправить эти дефекты после затвердевания прозрачного покрытия. Для их предотвращения необходимо устранить факторы окружающей среды и человека, вызывающие их.
Покрытия заводского класса по своей сути превосходят альтернативы, нанесенные на вторичном рынке или напыляемые партиями. Они полагаются на строго контролируемую последовательную обработку. Производители оригинального оборудования (OEM) не оставляют условия окружающей среды на волю случая. Они изолируют каждый этап процесса подачи заявления. Транспортные средства проезжают через специальные зоны для подготовки, нанесения базового покрытия, выдержки и нанесения прозрачного покрытия. Строгий климат-контроль регулирует каждую зону. Такой последовательный подход гарантирует повторяемую толщину в милах. Это обеспечивает идеальное соответствие цветов сотен панелей. Воспроизведение этого стандарта требует внедрения автоматизированных архитектур, обеспечивающих абсолютную экологическую стабильность.
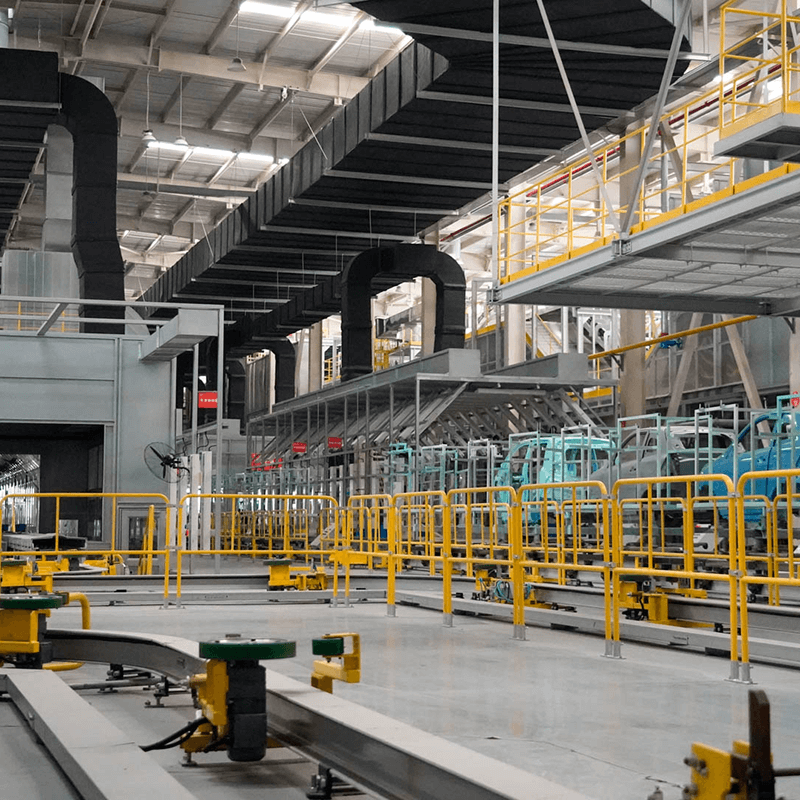
В современных кабинах используются передовые системы нисходящего потока воздуха для защиты отделки. Чистый воздух поступает через потолочные фильтры. Он стекает прямо вниз по поверхности автомобиля. Напольные решетки затем вытягивают воздух. Эта нисходящая скорость мгновенно удаляет избыточное распыление. Он предотвращает попадание взвешенных в воздухе частиц на влажные поверхности. Многоступенчатая фильтрация удаляет микроскопические загрязнения из всасываемого воздуха. Эта изоляция гарантирует невероятно чистую среду приложений. Кроме того, строгая фильтрация выхлопных газов обеспечивает соответствие нормативным требованиям. Он улавливает летучие органические соединения (ЛОС) до того, как они покинут объект. Модернизация вашей покрасочной линии с помощью надежной изоляции значительно снижает уровень попадания грязи.
Всасывающая фильтрация: удаляет попадающую пыль и частицы пыльцы.
Скорость нисходящего потока: отталкивает избыточное распыление вниз от подложки.
Очистка выхлопных газов: улавливает опасные летучие органические соединения в соответствии с экологическими нормами.
Климат-контроль: фиксирует точные целевые значения температуры и влажности.
Роботизированное распыление заменяет ручные догадки математической точностью. Роторные колоколообразные распылители вращаются на высоких скоростях, разделяя жидкость на однородные капли. Это гарантирует постоянный размер капель для безупречного покрытия. Кроме того, электростатическое применение максимизирует эффективность переноса. Система заряжает распыленные частицы отрицательным зарядом. Он заземляет автомобильную панель. Заземленный металл буквально притягивает заряженную жидкость. Это магнитное притяжение окутывает краску сложными кривыми. Это значительно снижает избыточное распыление. Электростатическая технология гарантирует, что вы нанесете больше материала на деталь и меньше попадете в выхлопные фильтры.
Отверждение включает в себя сложные химические реакции. Это требует гораздо большего, чем простое нагревание. Встроенные зоны испарения позволяют растворителям медленно испаряться. Это предотвращает выскакивание растворителя и образование пузырей в последующих слоях. После выдержки детали попадают в специальные печи для выпечки. Технологии конвекции и инфракрасного нагрева стабилизируют процесс сшивки. Этот процесс связывает молекулы прозрачного лака и базового покрытия вместе. В контролируемых условиях отверждения температура повышается в соответствии со строгими кривыми. Это предотвращает тепловой удар. Он гарантирует прочную зеркальную поверхность, способную противостоять суровым внешним воздействиям.
Архитектура непрерывного цикла обеспечивает постоянное перемещение деталей по конвейерам. Они максимизируют общую пропускную способность. Такая конструкция обеспечивает строгие сроки выдержки и отверждения. Детали никогда не простаивают между этапами. Это обеспечивает очень предсказуемое качество отделки. Вы можете точно прогнозировать ежедневные объемы производства. Однако непрерывные системы имеют явные недостатки. Они менее адаптируются к внезапным изменениям производства. Смена цветов или размеров деталей на лету оказывается затруднительной. Вы должны тщательно планировать производственные циклы, чтобы поддерживать максимальную эффективность.
Операции старт-стоп перемещают детали в зону, останавливают для обработки и затем снова перемещают. Они предлагают огромную гибкость. Вы можете легко обрабатывать прогоны смешанных деталей и сложных геометрических форм. Они легко обрабатывают индивидуальные партии. Однако эта гибкость вводит потенциальные переменные. Остановка и запуск подвергают детали риску при обращении с ними. Это изменяет время воздействия окружающей среды между этапами. Согласованность во многом зависит от строгих протоколов оператора. Вы должны внимательно следить за временем переноса, чтобы предотвратить нежелательные изменения выдержки.
Согласование архитектуры системы с вашим предприятием требует тщательного планирования. Вы должны оценить доступную площадь. Непрерывные петли требуют массивной, непрерывной площади. Системы «старт-стоп» лучше подходят для фрагментированных или компактных объектов. Вы также должны учитывать объем детали. Крупносерийное стандартизированное производство требует непрерывного цикла. Высокопроизводительное и мелкосерийное производство способствует гибкости «старт-стоп». Тщательно оцените свой конкретный ассортимент продуктов. Выберите архитектуру, соответствующую вашим наивысшим приоритетным производственным целям. Надежные инвестиции в линию нанесения покрытия во многом зависят от этого соответствия.
Матрица сравнения архитектур
Категория функции | Системы непрерывного цикла | Операции Старт-Стоп |
|---|---|---|
Пропускная способность | Исключительно высокий. Идеально подходит для массового производства. | Умеренный. Лучше подходит для индивидуальных партий. |
Согласованность процесса | Строго соблюдается постоянная скорость конвейера. | Переменная в зависимости от времени оператора. |
Гибкость | Низкий. Изменения цвета/деталей требуют тщательного планирования. | Высокий. Легко адаптируется к геометрии смешанных деталей. |
Потребности в занимаемой площади | Требует длинного, непрерывного линейного пространства. | Может адаптироваться к компактным или сегментированным объектам. |
Идеальное распыление требует постоянной реологии жидкости. Автоматизированные системы дозирования управляют этим напрямую. Они постоянно измеряют расход сырья. Механизмы отслеживания температуры поддерживают жидкость в оптимальном состоянии. Холодный материал утолщается и создает неровную текстуру. Горячий материал истончается и вызывает потеки. Линейные нагреватели и охладители автоматически регулируют температуру жидкости до того, как она достигнет аппликатора. Этот упреждающий контроль поддерживает оптимальную вязкость. Это гарантирует, что аппликаторы всегда распыляют материал, соответствующий требуемым химическим характеристикам.
Реактивные проверки качества происходят слишком поздно. Расширенные настройки интегрируют системы машинного зрения непосредственно в поток. Сканеры анализируют влажную пленку сразу после нанесения. Они выявляют микродефекты в режиме реального времени. Камеры обнаруживают включения грязи, тонкие пятна или провисающие края. Система мгновенно отмечает дефектные детали. Это не позволяет им перейти на финальную стадию отверждения. Операторы могут вытащить деталь, очистить ее и быстро покрасить повторно. Такое обнаружение в режиме реального времени экономит огромные затраты на зачистку и повторное покрытие полностью запеченных панелей.
Переход от реактивного обеспечения качества к упреждающему контролю требует интеллектуальных датчиков. Регулировки на основе данных исключают догадки оператора.
Установление базовой линии: датчики фиксируют идеальные параметры температуры, влажности и расхода во время идеальной работы.
Непрерывный мониторинг: система постоянно отслеживает данные в реальном времени по сравнению с установленным базовым уровнем.
Автоматические корректировки: программируемые логические контроллеры (ПЛК) мгновенно настраивают подачу жидкости или скорость вентилятора при отклонении показателей.
Анализ тенденций: руководство анализирует исторические данные, чтобы спрогнозировать потребности в техническом обслуживании до того, как возникнут механические неисправности.
Модернизация существующего завода сопряжена с серьезными пространственными ограничениями. Требования к нагрузке HVAC требуют тяжелого машиностроения. Покрасочные камеры большого объема всасывают огромное количество воздуха. Ваше предприятие должно подавать достаточное количество подпиточного воздуха для предотвращения отрицательного давления. Структурные изменения часто оказываются необходимыми. Тяжелые воздуховоды требуют усиленных опор крыши. Вы должны тщательно спланировать компоновку, чтобы не мешать другим процессам сборки. Неправильный расчет этих препятствий для интеграции объектов приводит к огромным задержкам проектов и перерасходу бюджета.
Обращение с распыленными растворителями представляет серьезную угрозу безопасности. Вы должны соблюдать строгие местные экологические нормы. Власти устанавливают строгие ограничения на улавливание выбросов ЛОС. Термические окислители часто используются в крупных установках для сжигания опасных выхлопов. Кроме того, вы должны соблюдать строгие стандарты пожаротушения. Кодексы Национальной ассоциации противопожарной защиты (NFPA) диктуют конкретные схемы расположения спринклеров и взрывозащищенных электроприборов. Для работы с этими кодами соответствия требуются специализированные технические партнеры. Игнорирование их приводит к крупным штрафам или катастрофическим пожарам на объектах.
Установка сложной техники гарантирует значительные простои. Вы должны предвидеть и планировать эту производственную паузу. Кроме того, операторам предстоит пройти крутой курс обучения. Переход от ручных распылителей к автоматизированным сенсорным экранам HMI (человеко-машинный интерфейс) требует тщательного обучения. Технические специалисты должны научиться программировать роботизированные пути и интерпретировать данные датчиков. Внезапный технологический скачок часто вызывает первоначальное разочарование. Предоставление адекватных учебных ресурсов смягчает эту кривую внедрения. Это дает вашей команде возможность быстро максимизировать возможности нового оборудования.
Вы не можете измерить улучшение без четких базовых KPI. Установите свой текущий доход от первого запуска (FRY). Этот показатель отслеживает детали, проходящие контроль качества без каких-либо доработок. Измерьте существующую эффективность транспортировки материала. Отслеживайте точное время цикла на единицу продукции. Успешное обновление должно значительно улучшить эти конкретные показатели. Установите агрессивные, но реалистичные цели для вашего нового оборудования. Поставщики спроса демонстрируют, как именно предлагаемая ими архитектура позволит достичь желаемых улучшений FRY.
Не ограничивайтесь первоначальными капитальными затратами. Вы должны оценить долгосрочное операционное воздействие. Оцените соглашения об уровне обслуживания (SLA) поставщика. Убедитесь, что они гарантируют быстрое реагирование на замену критически важных деталей. Оцените показатели энергопотребления системы. Высокоэффективные двигатели и системы рекуперации тепла значительно сокращают ежемесячные счета за коммунальные услуги. Наконец, ищите масштабируемую модульность. Выбирайте архитектуры, позволяющие легко добавлять будущие роботизированные манипуляторы или зоны отверждения. Такая модульность гарантирует, что ваши инвестиции будут расти вместе с вашими производственными потребностями.
Немедленно провести комплексную проверку объекта. Составьте план доступной площади и текущих мощностей систем отопления, вентиляции и кондиционирования воздуха. Задокументируйте точные цели по пропускной способности. После того, как вы отберете потенциальных интеграторов, потребуйте реального подтверждения концепции. Запросите пилотное тестирование с использованием конкретной геометрии детали. Попросите моделирование гидродинамики, показывающее поток воздуха в предлагаемых конструкциях стенда. Эти симуляции выявляют потенциальные мертвые зоны еще до того, как вы завершите покупку. Полезные данные защищают ваши инвестиции и обеспечивают успешную реализацию.
Хорошо спроектированная инфраструктура отделочной обработки представляет собой нечто большее, чем простое оборудование для нанесения. Он служит комплексной системой контроля окружающей среды и процессов. Это устраняет человеческую непоследовательность и экологический хаос на вашем производстве. Контролируя поток воздуха, вязкость жидкости и температуру отверждения, вы гарантируете повторяемое совершенство.
Отдавайте приоритет поставщикам, демонстрирующим прозрачное моделирование окупаемости инвестиций за счет экономии материалов и сокращения переделок. Требуйте четких и документированных путей снижения сложных рисков при установке и устранения препятствий при интеграции объектов. Убедитесь, что они предоставляют надежные программы обучения операторов.
Не позволяйте непредсказуемому качеству отделки влиять на размер вашей прибыли. Запишитесь на техническую консультацию со специалистом по интеграции сегодня. Составьте план своей стратегии интеграции и загрузите подробный контрольный список готовности объекта, чтобы начать процесс обновления.
Ответ: Заводская отделка OEM предполагает жестко контролируемую статическую среду. Они устраняют такие переменные факторы, как пыль и колебания температуры. На заводах используется роботизированное электростатическое нанесение, равномерно наносящее краску на панели с максимальной эффективностью переноса. Кроме того, на заводах для ускорения сшивки используются высокотемпературные условия обжига. Это создает очень прочное, идеально однородное покрытие, которое просто невозможно воспроизвести при ручном окрашивании.
Ответ: Автоматизированные системы используют непрерывную поточную обработку и роботизированную точность. Роботы выполняют точные, запрограммированные траектории, обеспечивая идеальное перекрытие при каждом проходе. Это устраняет тяжелые линии обрезки, вызванные усталостью рук. Кроме того, автоматизированные системы дозирования поддерживают стандартизированные соотношения смешивания и постоянную температуру жидкости, гарантируя абсолютную однородность цвета в каждой партии.
Ответ: Сроки варьируются в зависимости от объема производства, но большинство предприятий получают прибыль в течение 18–36 месяцев. Эта прибыль обусловлена значительным сокращением отходов краски благодаря электростатической эффективности. Кроме того, автоматизированные системы значительно снижают затраты на рабочую силу и практически устраняют дорогостоящие узкие места, связанные с ручной доработкой и исправлением дефектов.
Ответ: Да, но это требует тщательного планирования. Непрерывные контуры требуют большой линейной занимаемой площади. Вы должны оценить несущую способность конструкции для тяжелых конвейерных опор. Кроме того, вашему предприятию необходима достаточная мощность системы отопления, вентиляции и кондиционирования воздуха для удовлетворения огромных потребностей в подпиточном воздухе и интеграции термического окислителя. Специализированное проектирование имеет решающее значение для успешной модернизации.


