
закрыть
Выберите сайт
глобальный
Социальные средства массовой информации

Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-03 Происхождение:Работает


Переход от аутсорсинга отделки к собственным операциям требует огромных усилий. Вы не можете просто купить отдельные машины и надеяться, что они идеально синхронизируются. Успех требует перехода к полностью интегрированной и синхронизированной системе. Настоящая промышленная установка для окончательной обработки устраняет досадные узкие места на производстве. Это обеспечивает высокую повторяемость толщины в каждой партии. Кроме того, он легко соответствует строгим экологическим стандартам. Вы должны согласовать свои производственные цели непосредственно с возможностями вашего оборудования.
Прежде чем оценивать производителей, вы должны понять, какие именно компоненты необходимы. Покупателям требуются глубокие знания задействованных механических, электрических и тепловых агрегатов. В этом руководстве мы разберем, что делает работу системы высокоэффективной. Вы узнаете конкретные роли предварительной обработки, нанесения, отверждения и транспортировки. Мы также расскажем, как избежать критических узких мест во время реализации.
Полностью интегрированная линия порошкового покрытия требует четырех основных зон: предварительная обработка, нанесение, отверждение и обработка материалов.
Конфигурации предварительной обработки (например, 3-ступенчатая или 5-ступенчатая промывка) напрямую определяют коррозионную стойкость и гарантийную жизнеспособность готового продукта.
Выбор оборудования для нанесения порошка зависит от требуемой эффективности переноса, частоты изменения цвета и возможностей восстановления порошка.
Оценка линии нанесения покрытия требует балансировки ограничений по занимаемой площади и доступности коммунальных услуг (газ/электричество).
Мы должны определить установку не как совокупность отдельных машин. Он действует как непрерывный единый рабочий процесс. Инженеры проектируют весь рабочий процесс вокруг «конверта детали». Этот конверт представляет собой максимальный физический размер и вес вашего продукта с покрытием. Каждый модуль должен плавно соответствовать этим точным размерам.
Правильно масштабированная линия порошкового покрытия опирается на четыре основных принципа. Эти колонны безупречно работают вместе, создавая безупречную отделку.
Подготовка поверхности (химия и механическая обработка)
Нанесение порошка и восстановление материала
Термическое отверждение и охлаждение
Транспортировка и автоматизация систем
Реализация несет в себе определенные риски. Уменьшение размера даже одного модуля автоматически снижает пропускную способность всей линии. Например, немного уменьшенная по размеру духовка заставит вас замедлить конвейер. Это происходит независимо от того, насколько быстро распыляют ваши пистолеты. Вы должны идеально сбалансировать каждую зону.
Консенсус отрасли подчеркивает ошеломляющую реальность в отношении качества отделки. Недостаточная предварительная обработка является причиной почти 80% всех отказов порошкового покрытия. Именно здесь возникают расслоение и подпленочная коррозия. Вы должны построить прочный фундамент, прежде чем порошок коснется металла.
В современных промышленных моечных машинах используются многоступенчатые химические процессы. Они подготавливают необработанную основу для максимальной адгезии порошка.
Щелочная промывка и полоскание. На этом начальном этапе удаляются тяжелые масла. Он удаляет лазерную окалину, составы для рисования и производственный мусор.
Конверсионное покрытие из фосфата или циркония: создает необходимую микротекстуру на металле. Адгезия порошка требует наличия определенного кристаллического или нанокерамического профиля поверхности.
Герметик и промывка RO: вода обратного осмоса (RO) гарантирует отсутствие остатков химических веществ. Соли жесткой воды вызывают образование пузырей, поэтому детали должны быть идеально чистыми.
Сушильная печь действует как важный тепловой мост. Он соединяет этап влажной предварительной обработки с этапом нанесения сухого порошка. Эта высокоскоростная печь быстро испаряет оставшуюся поверхностную воду. Предотвращает образование ржавчины на свежевымытой стали. Также устраняет дефекты влаги, попавшие в плотные швы.
Покупатели должны взвесить оценочные показатели занимаемой площади и эффективности. Компактная трехступенчатая система хорошо подходит для стандартных внутренних частей. Однако надежная 5-7-ступенчатая система обеспечивает превосходную защиту. Вам понадобится более крупная система для суровых условий эксплуатации на открытом воздухе или для архитектурной отделки, соответствующей строгим требованиям AAMA.
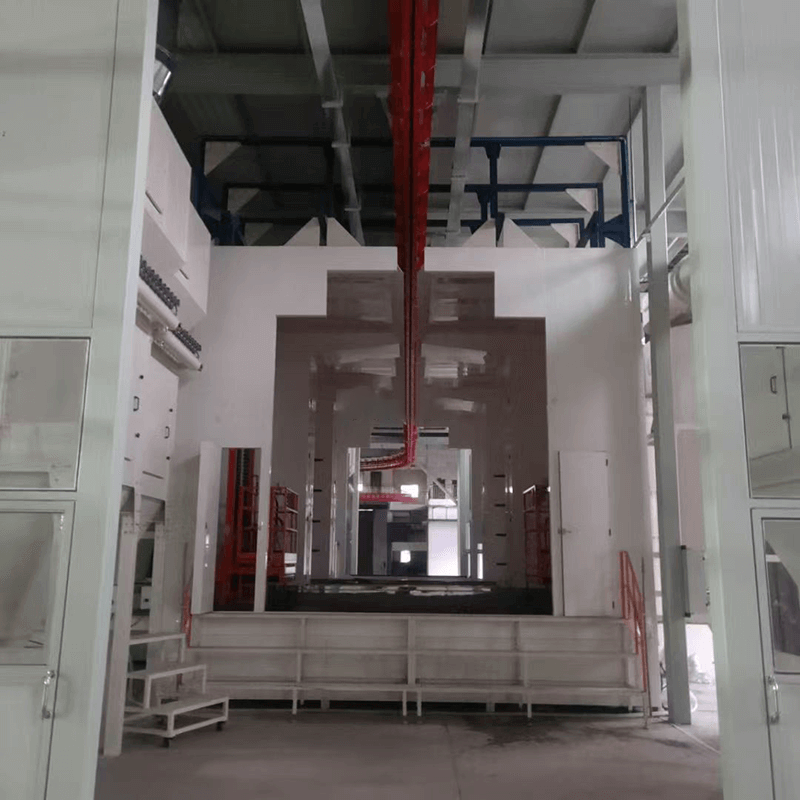
Качество изображения во многом зависит от этого этапа эксплуатации. Показатели отходов материала и однородность отделки определяются внутри зоны применения.
Стенды служат двойной цели. Они содержат опасные избыточные брызги и поддерживают безопасную скорость воздушного потока. Правильная конструкция обеспечивает строгое соответствие стандартам безопасности NFPA и OSHA. Вы должны поддерживать определенную скорость потока, чтобы предотвратить попадание порошка в помещение.
Выбор материала для кабины стенда играет важную роль в эффективности.
Особенность | Стенды из нержавеющей стали | Полипропиленовые стенды |
|---|---|---|
Реакция материала | Притягивает и удерживает порошок на стенах. | Эффективно отталкивает порошок |
Скорость изменения цвета | Медленнее, требует тщательной очистки шваброй. | Быстрее, позволяет осуществлять быструю пневматическую продувку |
Освещение | Хорошо отражает свет, но может вызывать блики. | Обеспечивает яркое, рассеянное освещение. |
Выбор правильной электростатической технологии во многом зависит от геометрии вашей детали. При зарядке коронным разрядом используется высоковольтный электрод для ионизации частиц порошка. Он прекрасно работает с плоскими панелями. Однако пистолеты Corona борются с эффектом клетки Фарадея, когда порох отказывается попадать в узкие углы. Трибозарядка основана на трении внутри ствола оружия. Он не создает электромагнитного поля, что делает его идеальным для глубоких выемок и сложных геометрических форм.
Менеджеры объектов также должны балансировать между станциями ручного ремонта и автоматическими поршневыми устройствами. Автоматизированные роботы-переносчики оружия обеспечивают невероятную точность. Они обеспечивают идеально ровную пленку, одновременно снижая ежедневные трудозатраты.
Оценка эффективности регенерации напрямую влияет на долгосрочное потребление материалов. Системы восстановления картриджного типа хорошо подходят для одноцветных операций. Однако системы рекуперации циклонов доминируют в современных многоцветных линиях. Циклоны позволяют быстро менять цвет. Они эффективно отделяют пригодный к использованию порошок от ультрамелких отходов. Утилизация до 95 % избыточного распыления значительно сокращает затраты на расходные материалы.
Отверждение определяет окончательные механические свойства порошка. Процесс сшивки происходит внутри этих нагретых камер. Тепло превращает сухой пыльный порошок в прочную твердую оболочку.
Газовые конвекционные печи представляют собой отраслевой стандарт. Они прекрасно справляются со сложной геометрией. Конвекция основана на постоянной циркуляции горячего воздуха вокруг детали. Однако конвекционные печи требуют большой площади для достижения надлежащего времени отверждения.
Инфракрасные (ИК) усилители предлагают целевую альтернативу. ИК опирается на технологию прямой видимости. Он быстро превращает порошок в гель до того, как деталь попадет в основную конвекционную камеру. Это предотвращает сдувание порошка. Это также уменьшает общую необходимую площадь системы печи.
Инженеры рассчитывают «время при температуре» на этапе проектирования. Размер духовки должен соответствовать массе самой тяжелой части. Вы также должны учитывать тяжелую стальную конвейерную цепь. Сама по себе температура окружающего воздуха не отверждает порошок. Фактическая металлическая подложка должна достичь необходимой температуры. Интеграция этих расчетных тепловых единиц в вашу более широкую линию нанесения покрытий обеспечивает однородное качество отделки каждой партии.
Наконец, оцените реалии местных коммунальных предприятий. Сравните наличие природного газа с тарифами на промышленную электроэнергию. Это помогает определить наиболее эффективный метод отопления для вашего местоположения.
Транспортировка служит структурной основой всего рабочего процесса. Это определяет скорость вашей линии. Он также контролирует общую производительность вашего производства.
Закрытые гусеничные конвейеры: они служат стандартом для деталей среднего веса. Закрытая трубка защищает движущуюся цепь от распыления порошка и агрессивных химических загрязнений.
Двутавровые конвейеры: они нужны для тяжелых и высокопроизводительных производственных нагрузок. Они поддерживают массивные стальные конструкции и крупное сельскохозяйственное оборудование.
Системы Power-and-Free: они предлагают расширенную логическую обработку. Они позволяют деталям буферизоваться, переключать дорожки или делать паузу внутри зон отверждения. Они достигают этого, не останавливая всю производственную линию.
Вы также должны рассмотреть структурные соображения. Напольные конфигурации хорошо работают в арендуемых зданиях. Конфигурации с опорой на крышу обеспечивают полную чистоту пола. Однако системы, монтируемые на крыше, требуют тщательной оценки несущей способности конструкции крыши вашего объекта.
Бизнес-покупателям нужна строгая система принятия решений. Вы должны логически упорядочить свои решения о покупке, чтобы избежать несоответствия оборудования.
Прежде чем отправлять запросы поставщикам, установите следующие базовые показатели:
Максимальный размер детали (Длина х Ширина х Высота) и общий вес подвески.
Целевая производительность измеряется в деталях в час или за смену.
Доступная площадь помещения и максимальная высота потолка.
Предполагаемая частота смены цвета за смену.
Прежде всего ищите надежность поставщика. Ищите настоящих системных интеграторов. Прежде чем выставлять котировки, им следует провести тщательный аудит объектов. Они предоставляют четкие гарантии пропускной способности. Избегайте поставщиков, которые просто продают отдельные компоненты каталога, не принимая во внимание целостную систему.
Создание надежной системы порошкового покрытия требует тщательного согласования нескольких дисциплин. Вы должны сбалансировать химическую предварительную обработку, точное электростатическое нанесение, термическое отверждение и надежную транспортировку. Избегайте частичных покупок любой ценой. Правильная интеграция между компонентами обеспечивает правильную работу защитных блокировок. Он обеспечивает синхронизацию скоростей линий и строгий контроль за состоянием окружающей среды.
Начните свое путешествие с подробного анализа части конверта. Провести тщательную проверку инженерных сетей объекта. Соберите данные о мощности электроэнергии и газа. Только в этом случае вам следует запросить предложения от авторитетных системных интеграторов.
О: Требования к пространству полностью зависят от скорости вашей линии и размера детали. Для непрерывной установки может потребоваться площадь от 3000 до более 10 000 квадратных футов. Время отверждения в печи во многом определяет этот след. Длина зоны охлаждения также увеличивает расстояние. Прежде чем приступить к планировке, вы должны тщательно измерить имеющийся план этажа.
Ответ: Пакетные системы требуют ручной передачи деталей между отдельными камерами и печами. Это требует интенсивного ручного труда и приводит к снижению объемов производства. На автоматизированных линиях используется непрерывный подвесной конвейер, соединяющий все этапы. Они легко справляются с крупносерийным производством. Они также значительно сокращают время ручной обработки каждой детали.
Ответ: Обращение представляет собой суровую реальность. Иногда вы можете перепрофилировать существующие конвейеры и определенные этапы мойки. Однако необходимо полностью заменить кабины приложений и системы восстановления. Печи для отверждения также требуют замены, поскольку порошок требует значительно более высоких температур отверждения, чем жидкая краска.
Ответ: Системы «распыление-отходы» теряют от 30% до 50% распыляемого порошка. Внедрение циклонной системы рекуперации позволяет повторно улавливать потерянный материал. Повторное использование избыточного распыления напрямую сводит к минимуму отходы. Это существенно снижает затраты на расходные материалы. Это делает весь процесс отделки высокоэффективным в течение первых двух лет эксплуатации.


