
закрыть
Выберите сайт
глобальный
Социальные средства массовой информации

Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-12 Происхождение:Работает


Отказ от ручного труда является основным катализатором модернизации ваших отделочных операций. Вероятно, вы столкнетесь с неприемлемыми различиями в качестве отделки разных партий. Ваши затраты на единицу продукции могут оказаться слишком высокими, чтобы оставаться конкурентоспособными. Переход на автоматизацию требует значительных капитальных затрат. Это устраняет узкие места эксплуатации, избавляя их от ручного труда и времени на применение. Вместо этого вашими новыми ограничениями становятся скорость предварительной обработки и время отверждения. Почему это имеет значение? Простая покупка роботов не исправит фундаментально нарушенные процессы. Вам необходимо знать, оправдывает ли ваш ассортимент продукции инвестиции. Здесь мы предоставляем научно обоснованную основу. Вы научитесь объективно оценивать свои текущие узкие места. Мы выясним, какие именно приложения и объемы производства оправдывают интеграцию автоматизированной системы. Это гарантирует, что вы сможете принимать стратегические решения по масштабированию на основе данных.
Автоматизированные линии нанесения покрытий обеспечивают самую высокую рентабельность инвестиций в отраслях, требующих больших объемов повторяемых тиражей деталей со строгими допусками по толщине.
Экономическое обоснование в значительной степени зависит от восстановления материала (восстановления избыточного распыления), сокращения ручных доработок и оптимизации распределения рабочей силы, а не только от скорости пропускной способности.
Металлообработка, автомобилестроение, архитектурное производство и производство бытовой техники являются основными бенефициарами из-за их особых требований к соблюдению требований и долговечности.
Успешная реализация требует оценки площади объекта, мощности коммунальных услуг и необходимости быстрого изменения цвета.
Ручные системы в конечном итоге уперлись в твердый потолок. Симптомы перегруженной ручной системы на разных производственных предприятиях выглядят удивительно похожими. Вы можете наблюдать непоследовательность построения фильма на своих частях. Один оператор распыляет слишком густо, а другой слишком тонко. Чрезмерные отходы порошка становятся повседневной нормой. Высокая текучесть кадров нарушает ваш еженедельный график. Детали постоянно стоят в очереди в покрасочной камере, создавая огромные узкие места на заводе. Эти проблемы сигнализируют об отчаянной необходимости перемен. Признание этого переломного момента – ваш первый шаг на пути к модернизации.
Автоматизация, естественно, отдает предпочтение однородным деталям большого объема. Это также прекрасно работает для программируемых семейств деталей. Малообъемные, очень сложные пользовательские геометрии часто с трудом справляются с полностью автоматизированными установками. Когда вы используете тысячи одинаковых кронштейнов, автоматические краскопульты сияют. Если вы изготавливаете уникальные скульптуры по индивидуальному заказу, ручное напыление остается лучшим вариантом.
Матрица объема производства и сложности деталей
Объем производства | Сложность детали | Пригодность автоматизации | Первичная стратегия |
|---|---|---|---|
Высокий | От низкого до среднего | Отличный | Полностью автоматизированные возвратно-поступательные движения и роботизированные руки. |
Высокий | Высокий | Хороший | Автоматическое нанесение базового покрытия с последующей ручной доработкой. |
Низкий | Низкий | Справедливый | Полуавтоматические пакетные системы. |
Низкий | Высокий | Бедный | Ручные покрасочные камеры и квалифицированные операторы. |
Качество и соблюдение требований являются движущей силой этого промышленного сдвига. Автоматизированные поршневые машины полностью исключают утомляемость человека. Роботизированные пистолеты наносят материал одинаковой толщины час за часом. Вам абсолютно необходима такая точность, чтобы пройти строгие отраслевые испытания. Испытания в солевом тумане и испытания на адгезию с перекрестной штриховкой требуют идеально равномерного покрытия. Опрыскиватели-люди просто не могут поддерживать такую точность в течение восьмичасовой смены. Автоматизация исключает человеческую ошибку из уравнения контроля качества.
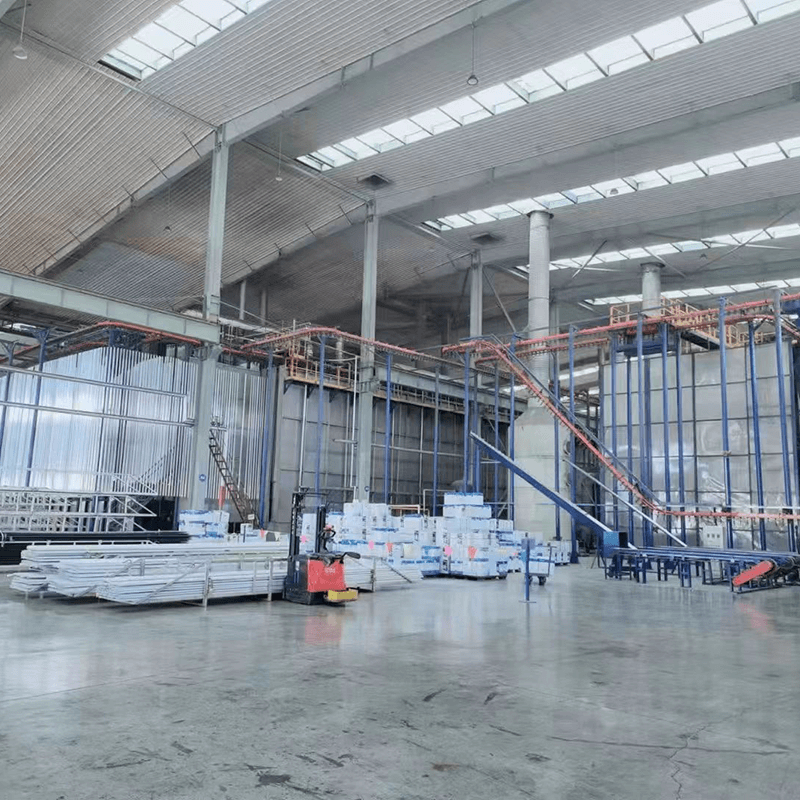
В различных отраслях промышленности наблюдается разная отдача от перехода на автоматизированную линию порошкового покрытия . Рассмотрим основных бенефициаров и их конкретные критерии оценки.
Автомобильные детали требуют исключительной коррозионной стойкости. Устойчивость к ультрафиолетовому излучению не подлежит обсуждению для внешних компонентов. Компонентам под капотом необходима невероятно высокая химическая стойкость, чтобы противостоять жидкостям и нагреву. OEM-производители устанавливают чрезвычайно строгие стандарты качества для поставщиков. Вы не можете позволить себе ни одного сбоя партии.
Роботизированная точность обеспечивает идеально равномерное нанесение. Шасси, колеса и компоненты подвески имеют очень сложную геометрию. Автоматизированные руки легко перемещаются по этим формам. Они строго придерживаются стандартов поставщиков OEM. Это исключает дорогостоящие претензии по гарантии в будущем. Автоматизация гарантирует, что ваши детали выдержат суровые дорожные условия в течение многих лет.
Производители постоянно обрабатывают большие объемы продукции, средние и большие объемы. Им нужны предсказуемые сроки выполнения заказов, чтобы удовлетворить потребности самых разных клиентов. Жесткий контроль над маржой позволяет им быть конкурентоспособными на переполненном рынке. Скорость и гибкость определяют успех здесь.
Современная автоматизированная система обеспечивает кабину быстрой смены цвета. Производители могут менять работу за считанные минуты, а не часы. Ручные переключения традиционно снижают производительность предприятия. Технология быстрой смены цвета обеспечивает непрерывный рабочий процесс. Это позволяет контрактным производителям уверенно участвовать в торгах на более разнообразные рабочие места.
Потребительские товары требуют безупречной эстетической отделки класса А. Современные покупатели ожидают высокую устойчивость к царапинам. Производители бытовой техники работают в огромных масштабах. Единственный эстетический дефект портит привлекательность продукта в выставочном зале.
Автоматизированное электростатическое нанесение гарантирует равномерное покрытие кромок. Он обеспечивает невероятно гладкую поверхность больших панелей бытовой техники. Это сводит к минимуму дорогостоящие эстетические дефекты. Объем переработок резко снижается, когда повторяющиеся задачи по распылению выполняют запрограммированные роботы. Производители ежедневно экономят тысячи долларов на вторичном порошке и снижении количества отходов.
Архитектурные фирмы обрабатывают чрезвычайно длинные и тяжелые профили. Подумайте о тяжелых алюминиевых оконных рамах и промышленных ограждениях. Эти материалы требуют устойчивости к атмосферным воздействиям, соответствующей требованиям AAMA, чтобы выдерживать десятилетия на открытом воздухе.
Автоматизированные системы с конвейерной подачей непрерывно обрабатывают негабаритные компоненты. Детали безопасно проходят этапы предварительной обработки, распыления и отверждения. Автоматизация полностью исключает повреждения при ручном обращении. Тяжелые детали остаются в безопасности на линии от начала до конца. Этот непрерывный поток предотвращает появление царапин и вмятин еще до того, как краска затвердеет.
Оценка инвестиций означает выход за рамки простой скорости линии. Вы должны понимать, как передовые технологии влияют на ваши ежедневные эксплуатационные расходы.
В автоматизированных системах используется передовая электростатика для максимизации эффективности передачи. Они полагаются на надежные системы рекуперации, такие как циклоны или усовершенствованные картриджи. Эти механизмы улавливают и повторно используют до 95% избыточного распыления. Утилизация избыточного распыления значительно снижает ежедневные затраты на порошок. Использование материалов сразу же резко возрастет. При ручном распылении часто теряется до половины исходного порошка. Возвращение этого материала представляет собой огромную финансовую выгоду.
Автоматизация редко устраняет полностью отдел нанесения покрытий. Вместо этого это меняет способ расстановки вашей команды. Ручные опрыскиватели переходят на важную роль в области контроля качества. Они управляют сложным системным программированием. Управление химическими веществами перед обработкой требует тщательного контроля. Вы повышаете квалификацию существующей рабочей силы, а не увольняете ее. Ваша современная линия нанесения покрытий становится безопаснее, чище и значительно более производительной.
Мы устанавливаем базовую структуру рентабельности инвестиций путем сравнения конкретных показателей. Посмотрите внимательно на свою текущую стоимость за деталь. Включите ручной труд, потраченный впустую порошок и конкретную скорость доработки. Сравните это напрямую с прогнозируемой автоматизированной стоимостью за деталь. Учитывайте регулярное техническое обслуживание роботов. Включите расчетное энергопотребление для более крупных печей. Обычно срок окупаемости определяется исключительно экономией материалов и сокращением затрат на доработку. Скорость — это всего лишь вторичная финансовая выгода.
Купить оборудование – это только полдела. Интеграция его в существующее предприятие требует тщательного планирования и реалистичных ожиданий.
Непрерывная система требует значительного физического пространства. Линейные стиральные машины занимают огромные площади. Духовки для сушки занимают значительное пространство. В прикладных кабинах должно быть достаточно места для роботизированных манипуляторов. Расширенные печи для отверждения требуют невероятно длинной планировки пола. Вы должны заранее оценить площадь вашего объекта. Иногда усиление крыши завода необходимо для поддержки тяжелых подвесных конвейеров.
Автоматизированное распыление работает только в том случае, если предварительная обработка также автоматизирована. Очистка и фосфатирование должны масштабироваться в соответствии со скоростью линии. Плохая предварительная обработка гарантирует катастрофический выход покрытия из строя. Точность применения не может спасти грязную деталь. Стадии циркония и фосфата железа требуют постоянного химического контроля.
Лучшие практики проведения операций предварительной обработки
Автоматизируйте дозирование всех химикатов, чтобы предотвратить падение концентрации.
Ежедневно проверяйте этапы стирки на предмет правильной температуры и уровня pH.
Поддерживайте необходимое давление в распылительной форсунке, чтобы обеспечить механическую очистку.
Используйте метод обратного осмоса (RO) для полоскания водой, чтобы предотвратить образование пятен.
Очищайте фильтрующие сетки между каждой производственной сменой.
Переход от ручных пистолетов к поршневым машинам с управлением от ПЛК требует сложного обучения. Вашей команде требуется углубленная техническая подготовка. Культура технического обслуживания должна перейти от реагирования на ремонт к упреждающему предотвращению.
Распространенные ошибки во время интеграции
Ожидаем, что ручные маляры мгновенно поймут сложные интерфейсы сенсорного экрана ПЛК.
Пропуск планового профилактического обслуживания деликатных роботизированных манипуляторов.
Игнорирование качества окружающего воздуха и влажности внутри основной покрасочной камеры.
Недостаточная очистка шлангов подачи порошка во время смены цвета.
Работа конвейерной линии быстрее, чем может выдержать печь для отверждения.
Автоматизация устанавливает новые строгие правила безопасности. Вы должны строго соблюдать стандарты NFPA для автоматизированной обработки порошка. Правила OSHA диктуют особые требования к заземлению для предотвращения образования статических дуг. В закрытых кабинках абсолютно обязательны автоматические системы пожаротушения. Соблюдение требований защитит ваше предприятие от катастрофических взрывов пыли. Это также обеспечивает полную безопасность ваших операторов.
Не торопитесь с выбором поставщика. Соберите внутренние данные, прежде чем сделать один телефонный звонок.
Лица, принимающие решения, должны тщательно проверять свои текущие линейные данные. Сначала определите максимальный размер детали. Определите требуемую скорость линии в футах в минуту (FPM). Точно рассчитайте среднее изменение цвета за смену. Точно знайте, сколько фунтов порошка вы распыляете ежедневно. Эти точные данные формируют вашу основу. Без этого поставщики не смогут разработать для вас точную систему.
Составляйте список интеграторов очень тщательно. Ищите поставщиков, предлагающих тестирование концепции в своих собственных лабораторных условиях. Отправьте им свои самые сложные части для покрытия. Выбирайте интеграторов, которые проектируют строго модульные системы. Модульные установки допускают поэтапное расширение мощностей в будущем. Не покупайте жесткую систему, которую впоследствии невозможно масштабировать. Попросите рекомендации из учреждений, подобных вашему.
Автоматизированная система никогда не является универсальным решением проблем с плохой отделкой. Он действует как мощный стратегический инструмент расширения масштабов деятельности. Он идеально подходит для крупносерийных производств с критическим качеством. Перед распылением убедитесь, что ваша предварительная обработка надежна. Обучите своих операторов правильно работать с новым программным обеспечением. Максимизируйте рекультивацию материалов, чтобы повысить рентабельность инвестиций. Мы призываем всех руководителей предприятий немедленно начать детальный аудит пропускной способности. Выполните этот жизненно важный шаг, прежде чем запрашивать расценки у интегратора. Подход, основанный на данных, гарантирует успешную интеграцию.
Ответ: Сосредоточьтесь на часах производства, использовании краски и проценте брака, а не на произвольном количестве единиц. Если вы используете камеру с ручным управлением более 40 часов в неделю, тратите более 30% порошка и несете высокие затраты на доработку, автоматизация оправдана независимо от точного количества единиц.
А: Да. В современных кабинах для быстрой смены цвета используются автоматизированные системы самоочистки и специальные центры управления цветом. Они имеют легко очищаемые пластиковые стенки. Эта технология радикально сокращает время переналадки с часов до 10–15 минут.
Ответ: Нет. Сложные детали часто по-прежнему требуют ручного труда. Они выполняют «усиление» или необходимые доработки в сложных участках клетки Фарадея. Обычно они делают это непосредственно перед или после того, как автоматические пистолеты нанесут основной слой.
Ответ: Обычно это занимает несколько месяцев. Проектирование и производство занимают от 12 до 16 недель. Физическая установка занимает от 3 до 6 недель в зависимости от готовности установки. Заключительный ввод в эксплуатацию и обучение операторов добавляют еще 2 недели.


