
закрыть
Выберите сайт
глобальный
Социальные средства массовой информации

Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-07-18 Происхождение:Работает


Переход на процесс электрофоретического покрытия представляет собой стратегически важные капитальные затраты. Производители стремятся к этой модернизации, руководствуясь острой потребностью в превосходной коррозионной стойкости и стабильности при больших объемах. Традиционные методы отделки часто не оправдывают ожиданий при масштабировании операций. Хотя электронное покрытие является золотым стандартом для изделий сложной геометрии, внедрение этой технологии требует тщательной проверки. Прежде чем принимать решение, вы должны оценить объем производства, площадь предприятия и строгие отраслевые требования.
В этой статье рассказывается, какие именно отрасли сегодня в значительной степени полагаются на эту технологию. Мы оценим основное экономическое обоснование внедрения и выделим реалии внедрения, с которыми сталкиваются руководители предприятий. Инженеры по закупкам также изучат действенные стратегии выбора правильной системы. Читайте дальше, чтобы определить, соответствует ли модернизация отделочных операций производственным потребностям вашего завода.
Секторы автомобилестроения и тяжелого машиностроения остаются основными потребителями линии автомобильного электрофореза , что обусловлено строгими требованиями к испытаниям в солевом тумане и сложной геометрией деталей.
Обоснование установки линии электрофоретического покрытия требует оценки конкретных критериев успеха: минимальных объемов производства, плотности деталей и необходимости равномерной толщины пленки в углублениях.
Интеграция новой линии нанесения покрытий требует значительных затрат, включая очистку сточных вод (системы обратного осмоса), занимаемую площадь печи для отверждения и автоматизированное проектирование стеллажей.
Выбор между электронным покрытием и порошковым покрытием во многом зависит от готовности к автоматизации, требований по охране окружающей среды и базовой экономики установки.
Менеджеры заводов часто сталкиваются с ограничениями традиционных систем распыления жидкости. Нанесение распылением часто приводит к неравномерному покрытию поверхности и непостоянной толщине. Избыточное распыление отходов со временем серьезно снижает рентабельность. Более того, сложные детали неизбежно вызывают эффект клетки Фарадея. Это электромагнитное явление предотвращает проникновение частиц распыляемой краски во внутренние углы и глубокие углубления. В конечном итоге эти неокрашенные полости становятся уязвимой отправной точкой для агрессивной ржавчины.
Чтобы оправдать технологическую модернизацию, необходимо оценить конкретные критерии успеха. Эффективность трансфера выступает в качестве основного фактора. Электрофоретический процесс обеспечивает удивительный коэффициент использования химического состава краски на 95%. Системы ультрафильтрации с замкнутым контуром непрерывно удаляют излишки краски со стадий промывки. Они перерабатывают этот ценный материал обратно в основной погружной резервуар. Вы значительно сокращаете химические отходы и одновременно снижаете плату за утилизацию.
Геометрическая сложность представляет собой еще один решающий фактор для внедрения. Процессы погружения позволяют покрывать внутренние полости и углубления с абсолютной однородностью. Частицы краски равномерно мигрируют к поверхности металла под действием электрического тока. Как только нанесенная пленка достигает определенной толщины, она естественным образом изолирует деталь. Затем электрический ток перемещается на непокрытые участки. Такое самоограничивающееся поведение гарантирует постоянную структурную целостность тысяч идентичных модулей.
Наконец, вы должны сопоставить затраты на единицу продукции с капитальными затратами. Первоначальные затраты на оборудование для погружных резервуаров, выпрямителей и печей выглядят высокими. Однако операционная экономика радикально меняется в масштабе. Затраты на производство каждой детали снижаются благодаря восстановлению ультрафильтрацией. Затраты на рабочую силу уменьшаются, поскольку вы полностью автоматизируете процесс окунания. Заводы, производящие тысячи компонентов ежедневно, окупают первоначальные капитальные вложения удивительно быстро.
Автомобильная промышленность в значительной степени полагается на эту технологию, чтобы гарантировать безопасность пассажиров и долговечность транспортных средств. Производители обрабатывают детали днища, шасси, опоры двигателя и кузова автомобиля целиком с помощью массивных автоматизированных систем. Линия автомобильного электрофореза служит основным слоем грунтовки перед тем, как роботизированные руки нанесут декоративные верхние покрытия. Эта электроосажденная грунтовка гарантирует, что автомобили легко пройдут строгие испытания на атмосферостойкость в солевом тумане. Автопроизводители уверенно предлагают антикоррозионную гарантию сроком от 10 лет и более, поскольку эта грунтовка комплексно защищает скрытые внутренние конструкции рамы.
Производители тракторов, экскаваторов и промышленного оборудования сталкиваются с суровыми условиями эксплуатации. Эти машины выдерживают экстремальные атмосферные воздействия на открытом воздухе, химическое воздействие и постоянное физическое насилие. Инженеры уделяют большое внимание оценке долговечности покрытий для этих применений. Высокопрочные эпоксидные покрытия обеспечивают необходимую прочность основания. Запеченная эпоксидная смола выдерживает серьезные удары и не дает каменной крошке обнажить голую сталь. Сельскохозяйственные орудия, подвергающиеся воздействию кислых удобрений, полагаются на этот плотный химический барьер, предотвращающий быструю структурную деградацию.
Сектор бытовой техники требует как защиты от коррозии, так и безупречной визуальной эстетики. На предприятиях регулярно обрабатываются корпуса компрессоров кондиционеров, барабаны стиральных машин и наружные теплообменники. Оценка в этом секторе подчеркивает эстетическую гладкость и полное закрытие кромок. Компоненты стиральной машины постоянно находятся в условиях повышенной влажности и большого количества моющих средств. Электрофоретический процесс гарантирует, что острые металлические края не останутся незащищенными до окончательной сборки. Полученная гладкая поверхность также позволяет производителям бытовой техники наносить более тонкие декоративные верхние покрытия, что существенно экономит затраты на материалы.
Точное производство требует жестких допусков, которые традиционные системы окраски легко нарушают. Компании, производящие серверные стойки, распределительные устройства, конструкционный крепеж и архитектурное оборудование, широко используют электронное покрытие. Здесь критическим аспектом оценки является поддержание тонкой, строго контролируемой толщины пленки. Покрытия E-Coat обычно имеют толщину от 15 до 30 микрон. Этот микротонкий слой не нарушает жестких механических допусков. Вы можете успешно покрывать резьбовые болты и гайки, не вызывая заедания сборки и не требуя дополнительных операций по нарезанию резьбы.
В таблице ниже обобщены конкретные требования, способствующие внедрению в этих отдельных секторах производства.
Промышленный сектор | Примеры первичных компонентов | Ключевой драйвер производительности |
|---|---|---|
Автомобильная промышленность и уровень 1 | Шасси, кузова транспортных средств, опоры двигателя | Максимальная устойчивость к солевому туману и защита внутренней полости. |
Тяжелая техника | Стрелы экскаватора, рамы тракторов | Устойчивость к ударам и толерантность к сельскохозяйственным химикатам. |
Бытовая техника и отопление, вентиляция и кондиционирование | Компрессоры, промывочные барабаны, теплообменники | Эстетичная гладкость и равномерное покрытие кромок. |
Аппаратное обеспечение и электрика | Крепеж, Серверные стойки, Распределительные устройства | Тонкая пленка обеспечивает жесткие механические допуски. |
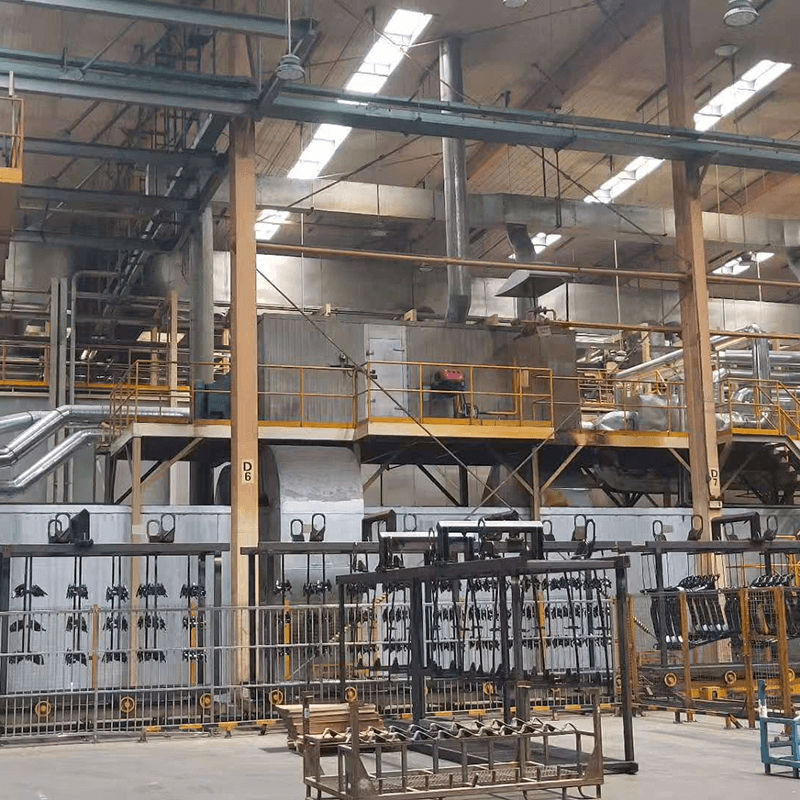
Руководители предприятий часто спорят между установкой системы мокрого погружения и системой нанесения сухого порошка. Вам следует избегать называть один метод объективно лучшим, чем другой. Вместо этого тщательно сопоставьте каждое решение с вашими конкретными эксплуатационными сценариями. Обе технологии обеспечивают исключительную долговечность, но они предназначены для совершенно разных производственных сред.
Вам следует выбрать линию электрофоретического покрытия, если вы работаете с большими объемами производства. Если ваши детали имеют сложную геометрию и требуют полного внутреннего покрытия, погружение не имеет себе равных. Заводы, которым требуется абсолютная однородность толщины и высокоавтоматизированные процессы погружения, получают от этого огромную выгоду. Самоизолирующая природа влажной химии гарантирует, что вы никогда случайно не нанесете слишком много краски на внешние плоские поверхности, пытаясь добраться до внутренних углов.
И наоборот, вам следует выбрать порошковую систему для небольших объемов печати. На предприятиях, требующих частой смены цвета, настоятельно рекомендуется использовать порошковые камеры, поскольку чистка порошковых пистолетов занимает всего несколько минут. При нанесении порошка легко достигается толстая пленка, необходимая для максимальной защиты от ультрафиолета на уличной мебели. Кроме того, если на вашем предприятии нет разрешений на жидкую химическую обработку, использование сухого порошка создает меньше нормативных препятствий в отношении сточных вод.
Многие ведущие производственные предприятия реализуют гибридный подход. Они наносят грунтовку для электронного покрытия, за которой сразу же наносят порошковое верхнее покрытие. Такое сочетание обеспечивает максимальную долговечность. Погружная грунтовка отлично защищает металл от ржавчины. Порошковое верхнее покрытие обеспечивает устойчивость к ультрафиолетовому излучению и яркие индивидуальные цвета. Эта двухуровневая стратегия доминирует на рынках тяжелых грузовиков и уличного оборудования премиум-класса.
Фактор оценки | Электрофоретическое погружение | Нанесение сухого порошка |
|---|---|---|
Объем производства | Чрезвычайно высокий (непрерывный) | От низкого до среднего (гибкая пакетная обработка) |
Скорость изменения цвета | Очень медленно/крайне неэффективно | Быстрый/Высокоэффективный |
Внутреннее покрытие | Отлично (охватывает все смачиваемые участки) | Плохо (с учетом Клетки Фарадея) |
Толщина пленки | Тонкий и однородный (15-30 микрон) | Толстая и переменная (50-150 микрон) |
Модернизация вашего предприятия предполагает наличие неоспоримых проблем. Признание этих препятствий подготовит вашу команду к успешному развертыванию. Вы не можете просто бросить это оборудование на пустой заводской цех без тщательного предварительного планирования.
Во-первых, тщательно оцените площадь вашего предприятия. Эти системы требуют огромного линейного пространства. Правильная установка включает в себя многоступенчатые туннели химической предварительной обработки, огромные погружные резервуары, обширные дренажные зоны и печи длительного отверждения. Детали должны пройти через обезжиривание, промывку водой, кондиционирование фосфатом и основную покрасочную ванну. Каждый этап требует выделения выделенной площади. Печи для отверждения также должны быть достаточно длинными, чтобы непрерывно нагревать плотные стальные детали до 350°F в течение двадцати минут.
Экологические требования и требования соответствия представляют собой следующее серьезное препятствие. В этом процессе во многом используется сверхчистая вода. Вы должны установить промышленные системы обратного осмоса (RO), чтобы предотвратить загрязнение ванны. Городская вода содержит минералы, которые нарушают процесс электроосаждения. Кроме того, вам нужна надежная инфраструктура очистки сточных вод. Местные органы по охране окружающей среды требуют строгих разрешений на сброс промывочной воды. Хотя в современной химии используются составы с низким содержанием летучих органических соединений, тяжелые металлы по-прежнему удаляются на этапах предварительной обработки.
Инструменты и стеллажи требуют точного проектирования. Подвешивать детали на стандартные проволочные крючки нельзя. Инженеры должны разрабатывать специальные стойки, обеспечивающие отличный электрический контакт. Стеллажи должны располагать детали под определенными углами, чтобы предотвратить образование воздушных карманов в полостях при погружении в воду. Кроме того, угол должен способствовать быстрому оттоку жидкости. Из-за скопления жидкости впустую тратится дорогостоящая химия краски и происходит неравномерное отверждение в печи.
Лучшие практики внедрения:
Заблаговременно привлеките местных поставщиков коммунальных услуг, чтобы проверить доступную мощность электрической сети для выпрямителей.
Спроектируйте свой подвесной конвейер так, чтобы он мог выдерживать увеличение производительности на 20 % в будущем.
Внедрите автоматизированные системы дозирования, чтобы поддерживать идеальный баланс химического состава ванн.
Распространенные ошибки, которых следует избегать:
Недооценка армирования структурного пола, необходимого для удержания тысяч галлонов жидкости.
Невозможность провести цифровое тестирование углов дренажа деталей перед изготовлением дорогостоящих титановых стоек.
Игнорирование требований по контролю температуры окружающей среды вокруг основной покрасочной ванны.
Выбор подходящей техники требует методического подхода. Вам необходимо оборудование, точно соответствующее вашим ожиданиям по пропускной способности. Система плохого размера либо станет узким местом всего вашего завода, либо приведет к потере огромного количества базовой энергии.
Начните с комплексной оценки потребностей. Тщательно определите текущий и прогнозируемый объем производства в деталях в час. Вашему системному интегратору нужны именно эти цифры, чтобы правильно подобрать электрический выпрямитель. Общая площадь поверхности, погруженной в воду в любой момент времени, определяет необходимую силу тока. Размеры резервуара должны вмещать в себя самый крупный отдельный компонент, сохраняя при этом достаточный зазор для насосов для перемешивания жидкости.
Затем определите свой идеальный уровень автоматизации. Это определяет физическую архитектуру вашей новой линии нанесения покрытий . Обычно вы выбираете между программируемыми подъемниками и монорельсовыми конвейерами непрерывного действия. Программируемые подъемники хорошо подходят для пакетной обработки и гибкого времени ожидания. Они опускают стеллажи вертикально в резервуары. Непрерывные монорельсы подходят для крупносерийного производства с фиксированными параметрами. Детали постоянно перемещаются по нисходящей дорожке в ванну и поднимаются с другой стороны.
Наконец, проведите тщательную оценку поставщиков. Никогда не покупайте систему, основанную исключительно на схематическом чертеже.
Требуйте пилотного тестирования. Попросите продавца покрыть партию самых сложных деталей в его лаборатории.
Проверьте конкретный опыт поставщика. Интегратору, имеющему опыт работы с крошечными крепежными деталями, может быть сложно разработать систему для массивных рам тракторов.
Аудит местной послепродажной поддержки. Убедитесь, что критически важные запасные части, такие как ультрафильтрационные мембраны и выпрямительные модули, хранятся внутри страны.
Просмотрите их программный интерфейс. Панель управления должна предлагать интуитивно понятную диагностику для операторов заводских цехов.
Установка электрофоретического покрытия не является универсальным решением для всех производственных задач. Это по-прежнему узкоспециализированное решение с высокой рентабельностью инвестиций, разработанное для различных сред. Отрасли промышленности, которым требуется бескомпромиссная устойчивость к коррозии, абсолютный контроль толщины и автоматизированный объем, ежедневно полагаются на него. При правильном соответствии производственным требованиям эта технология практически исключает человеческие ошибки в процессе отделки.
Ваш следующий шаг включает сбор полезных данных с вашего этажа. Проанализируйте текущие показатели брака покрытий и рассчитайте трудозатраты на ручную подкраску. Определите самые сложные, склонные к ржавчине компоненты. Проконсультируйтесь с опытным системным интегратором, чтобы провести комплексный анализ затрат в течение жизненного цикла конкретных деталей. Понимание этих цифр ясно определит, повысит ли переход к процессу погружения прибыльность вашего завода.
Ответ: Окупаемость инвестиций обычно требует производства с высокой производительностью, часто тысячи деталей в смену. Вы должны компенсировать постоянные затраты на электроэнергию и техническое обслуживание. Постоянное перемешивание, фильтрация и контроль температуры в ванне с краской в режиме 24/7 требует значительного энергопотребления независимо от скорости производства. Большие объемы эффективно распределяют фиксированные операционные расходы по многим подразделениям.
Ответ: Хотя это технически возможно, изменение цвета в одном погружном резервуаре остается крайне неэффективным. Вы должны слить, тщательно промыть и снова наполнить огромные резервуары. Этот процесс очень дорогостоящий и приводит к массовым простоям производства. Следовательно, производители используют его почти исключительно для одноцветных приложений. В отрасли доминируют черные или серые грунтовки.
Ответ: Погружная система непрерывно потребляет электроэнергию для циркуляционных насосов, охладителей и выпрямителей постоянного тока. Однако вы в значительной степени компенсируете эту электрическую нагрузку в другом месте. Этот процесс требует значительно меньшего количества подпитки вытяжного воздуха и кондиционирования воздуха, вентиляции и кондиционирования воздуха по сравнению с покрасочными камерами большого объема. Общая энергоэффективность объекта фактически значительно повышается в масштабе.


