
закрыть
Выберите сайт
глобальный
Социальные средства массовой информации

Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-03 Происхождение:Работает


Глубокие карманы, притертые соединения, внутренние поверхности труб и сварные швы обычно представляют собой те места, где труднее всего обеспечить надежную защиту от коррозии. Рисунок распыления должен видеть поверхность, чтобы хорошо ее покрыть; Линия электрофоретического покрытия работает по другому принципу. Погруженная проводящая часть становится электродом, поэтому заряженные частицы покрытия движутся через ванну под действием электрического поля. Это позволяет создавать пленку на многих труднодоступных поверхностях, но не делает каждую геометрию одинаково простой. Хорошее покрытие зависит от конструкции детали, электрического пути, состояния ванны, стеллажа и последовательности промывки в совокупности.
Электронное покрытие достигает скрытых проводящих поверхностей, поскольку осаждение происходит под действием электрического поля в погружной ванне, а не только при прямом распылении.
Осажденная пленка становится все более резистивной, что помогает перенаправить осаждение на участки с меньшим покрытием, но также может привести к слабому электрическому доступу в очень глубокие полости.
В узких, экранированных нишах и плохо вентилируемых перекрытиях может потребоваться изменение положения стойки, дренажа, размещения анодов, профиля напряжения или самой детали.
Качество сварного шва начинается еще до нанесения покрытия: сварочные брызги, масло, оксиды, захваченный раствор и острые щели могут нарушить защитную пленку.
Электрофоретический процесс начинается после очистки и предварительной обработки, когда заготовка попадает в ванну для нанесения покрытия на водной основе. Постоянный ток создает электрические условия для движения заряженных частиц смолы и пигмента к проводящей подложке. По мере осаждения частиц слой начинает изолировать уже покрытую область. Тогда ток будет менее способен проходить через эту поверхность, поэтому осаждение имеет тенденцию продолжаться там, где пленка тоньше или отсутствует. Такое самоограничивающееся поведение является основной причиной того, что пленка электронного покрытия может быть более равномерной по всей сложной детали, чем при нанесении на прямой видимости.
Полезное слово — «склоняется». Бросоковая мощность не означает, что каждая скрытая поверхность будет покрыта одинаковой пленкой. Напряженность электрического поля меняется в зависимости от расстояния, размера отверстия, препятствия, положения анода и пути, доступного через ванну. Глубокий прямоугольный карман с узким горлышком имеет другие проблемы, чем широкий канал, закрытая трубка или нахлесточное соединение. Детали также проходят через резервуар вместе, поэтому соседняя большая панель или плотно упакованная стойка могут повлиять на локальное поле, доступное для меньшего объекта.
Поэтому для программ, включающих автомобильные компоненты, металлическую фурнитуру и тяжелую технику, систему следует оценивать как целостный процесс. BONITA MACHINERY представляет свои решения для линий электрофоретического покрытия для обработки металлов; окончательная конфигурация все еще должна быть согласована с фактической заготовкой и условиями производства.
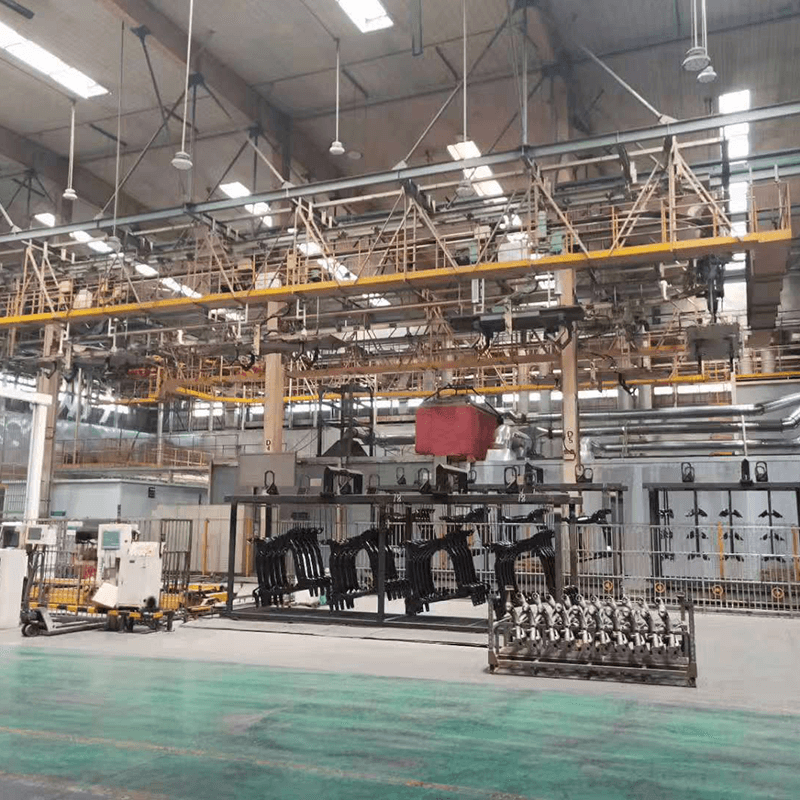
В начале осаждения жидкость ванны должна достичь углубления, вытеснить воздух и образовать электрически непрерывный путь к поверхности. Если полость частично герметична, воздушный карман может блокировать контакт с жидкостью. Если дренаж плохой, химикаты для предварительной обработки или вода для промывки могут остаться в элементе и позже загрязнить стадию нанесения покрытия или процесс отверждения. Таким образом, ориентация на стойке — это контроль покрытия, а не просто выбор манипуляции.
Как только полость заполнена, поле должно проникнуть в нее достаточно далеко. Внешние края обычно видят более сильное поле и первыми начинают создавать пленку. Постепенное, контролируемое повышение напряжения дает салону больше возможностей для участия, прежде чем доступные поверхности станут слишком сопротивляющимися. Агрессивный старт может быстро создать внешнюю пленку, мало принося при этом удаленную внутреннюю стенку. Правильный электрический профиль зависит от химического состава краски, геометрии детали, расположения резервуара и утвержденного поставщиком технологического окна; его не следует устанавливать на основании общего значения напряжения.
По мере увеличения толщины пленки внешней поверхности ее электрическое сопротивление возрастает. Это уменьшает дальнейшее осаждение там и может способствовать областям, которые получили меньше покрытия. Именно поэтому для утопленных металлических деталей часто выбирают линию электрофоретического покрытия. Однако этот эффект не может преодолеть отсутствие пути прохождения жидкости, полностью экранированную полость или анод, который просто слишком удален от глубокой внутренней поверхности.
Практическая цель — это не просто «максимальное напряжение». Это стабильный баланс между ростом напряжения, временем осаждения, проводимостью ванны, контролем содержания твердых частиц, температурой, циркуляцией и электрической геометрией нагрузки. Необдуманное повышение напряжения может ускорить сборку экстерьера, ухудшить внешний вид или вызвать дефекты пленки. Пробная деталь, осмотр разреза и проверка коррозионных характеристик более полезны, чем полагаться только на внешний вид.
Сварные швы представляют собой другой набор рисков. Непрерывный, доступный шов хорошо обрабатывается электронным покрытием, но шов редко бывает таким гладким и однородным, как прилегающий основной металл. Брызги, остатки горения, шлифовальная пыль, сварочная окалина, обрабатывающее масло и острые края могут мешать предварительной обработке или создавать локальные неровности пленки. При нахлесточном сварном шве также может образоваться капилляроподобная щель, в которой собирается технологическая жидкость. Если жидкость не может промыть и слить, нанесение покрытия может скорее скрыть, чем устранить основной риск коррозии.
Перед вводом детали в эксплуатацию проверьте конструкцию сварного шва, учитывая последовательность нанесения покрытия. Непрерывные сварные швы, где требуется герметизация, закругленные переходы, где это возможно, доступные сливные и вентиляционные отверстия, а также определенный метод очистки — все это улучшает технологичность. Прерывистые швы или намеренные зазоры могут быть подходящими для изготовления или дренажа в некоторых изделиях, но их необходимо оценивать с точки зрения коррозионной среды, поскольку незагерметизированное перекрытие может удерживать влагу во время эксплуатации.
Предварительная обработка не менее важна. E-покрытие не может надежно склеиться из-за масла, рыхлых оксидов или остатков. Очистка, промывка, конверсионная обработка, если это указано, и окончательное промывание должны быть предназначены для тех же сложных участков, которых должна достичь ванна для нанесения покрытия. Если шов не является чистым и не смачивается перед электроосаждением, конечная пленка не создаст надежного барьера только потому, что после запекания она выглядит покрытой.
Эффект клетки Фарадея часто используется для описания плохого осаждения во внутренних углах, узких коробках и закрытых формах. Общий механизм прост: линии поля благоприятствуют доступным путям, а раннее наращивание пленки на внешней стороне увеличивает сопротивление до того, как внутренняя зона будет покрыта должным образом. Корректирующие действия зависят от причины.
Состояние соблюдено | Вероятный вопрос процесса | Полезный ответ для оценки |
|---|---|---|
Голая или тонкая область внизу кармана | Электрический путь слишком длинный или отверстие кармана слишком ограничено? | Проверьте ориентацию детали, геометрию анода, изменение напряжения и наличие гарантии на вспомогательный анод. |
Неравномерное покрытие только на некоторых стойках | Детали закрывают друг друга или висят по-разному? | Стандартизируйте расстояние между стойками, заземляющий контакт, схему нагрузки и ориентацию. |
Локальное нарушение пленки вблизи перекрытия сварного шва | Выходят ли захваченные химические вещества или газ во время отверждения? | Перед изменением электрических настроек проверьте конструкцию сварных швов, доступ для очистки, промывку дренажа и вентиляцию. |
Тяжелая внешняя конструкция со слабым внутренним покрытием | Напряжение растет слишком быстро для геометрии детали? | Подтвердите более мягкий профиль мощности и сравните результаты секционной пленки, а не только внешний блеск. |
Вспомогательные аноды могут сократить электрический путь к удаленной внутренней поверхности. Это инструментальное и конструктивное решение, а не универсальное дополнение. Их необходимо защищать, обслуживать и размещать так, чтобы они улучшали покрытие, не создавая новых неоднородностей. Специализированные приспособления также могут быть лучшим ответом: наклон открытой полости для выхода воздуха и стока жидкости может иметь большее значение, чем просто усложнение электрической части.
Линия электронного покрытия рассматривает стойку, крюк, точку контакта и заготовку как часть одной электрической цепи. Контакт, подвергшийся коррозии или покрытый краской, может повысить сопротивление и привести к нестабильному отложению. Место контакта также оставляет небольшую область, которую, возможно, придется скрыть, замаскировать или иным образом разрешить в спецификации детали. В случае сварной сборки убедитесь, что электрический путь достигает всех предполагаемых проводящих участков; изолированные вставки, незакрепленные соединения и непроводящие герметики меняют то, что можно покрыть.
Такого же внимания заслуживает плотность загрузки. Упаковка слишком большого количества крупных деталей вместе может привести к нарушению циркуляции, задержке воздуха и затенению проемов с поля. Схема стеллажа, при которой максимальное количество предметов на один держатель может снизить уверенность в заполнении ниш. Лучший план загрузки сочетает в себе производительность и возможность многократно очищать, погружать, наносить покрытие, промывать, осушать и отверждать каждую критически важную поверхность.
Вот почему при анализе процесса следует использовать репрезентативные части наихудшего случая, а не только простые панели. Учитывайте самую глубокую выемку, самую плотную трубку, самую тяжелую сварную сборку, а также минимальную и максимальную производственную нагрузку. Осмотрите внутренние поверхности после отверждения и запишите, какая ориентация стойки и электрические настройки были использованы. Это создает повторяемую отправную точку для планов управления и процедур переключения.
Прежде чем выбирать линию электрофоретического покрытия, предоставьте группе оборудования чертежи или образцы, на которых показаны глубина выемки, размеры отверстий, закрытые объемы, тип шва, дренажные отверстия, целевое воздействие коррозии и любые непокрытые участки. Спросите, как предлагаемое расположение анодов, путь конвейера, конструкция стеллажей, циркуляция ванны и этапы промывки ультрафильтрацией решают эти проблемы. Запросите план испытаний, включающий проверку толщины пленки во внутренних местах и четкий метод оценки шва после предварительной обработки и отверждения.
Также разумно отделить заявку на покрытие от претензии на готовую продукцию. Линию можно настроить для постоянного погружения, регулирования мощности, промывки и отверждения, но результат коррозии также зависит от состояния подложки, системы окраски, конструкции детали и проверенных рабочих параметров. Для крупномасштабной программы пилотный запуск с заведомо сложными частями является лучшим вкладом в закупку, чем общее обещание полного покрытия.
Валидация должна учитывать реальный риск сбоя, а не удобство. Внешние поверхности легко осматриваются, и зачастую они выглядят удовлетворительно, даже если узкий возврат, перекрытие сварных швов или внутренний карман имеют ограниченное количество пленки. Перед началом испытания выберите определенные измерения и местоположения секций. Если испытания на коррозию являются частью требований к продукции, заранее договоритесь о том, как готовятся образцы, где оценивается толщина покрытия и как будет интерпретироваться место повреждения. Это позволяет избежать ситуации, когда одна команда одобряет глянцевый внешний вид, а другая позже обнаруживает незащищенную функцию.
Повторите испытание в нормальных и сложных условиях: типичная нагрузка, ожидаемая максимальная нагрузка и устройство, которое с наибольшей вероятностью будет задерживать воздух или ограничивать доступ. Если процесс изменится (новая конструкция сварного шва, другая подложка, модифицированная стойка, измененный химический состав краски или измененная скорость конвейера), рассматривайте проверку покрытия как повод для повторной проверки. Эта дисциплина не позволяет успешному запуску стать необоснованным предположением.
Линия электрофоретического покрытия может покрывать углубления и сварные швы более эффективно, чем методы прямой видимости, поскольку электрическое осаждение продолжается на погруженных в воду проводящих поверхностях. Результат наиболее выражен, когда конструкция поддерживает заполнение, текущий доступ, промывку и дренаж. Рассматривая сложную геометрию как проблему совместного проектирования деталей и управления процессом, можно предотвратить дорогостоящие поздние изменения. BONITA MACHINERY может сконфигурировать модули линии нанесения покрытия для различных типов нагрузки, в то время как покупатели должны самостоятельно проверить покрытие на своих самых глубоких полостях и наиболее требовательных сварных узлах, прежде чем устанавливать производственные спецификации.
Он может покрывать доступные внутренние части проводящих трубок, когда ванна может войти, воздух может выйти и электрический путь достаточен. Для очень длинных или узких трубок может потребоваться ориентация детали, конструкция анода или проверка геометрии.
Нет. Более высокое или быстрое повышение напряжения может привести к увеличению отложений на внешней поверхности до того, как внутренняя часть получит достаточную пленку. Контролируемый, проверенный профиль мощности обычно более полезен, чем простое увеличение уставки.
На участках сварных швов могут скапливаться брызги, оксиды, масло, влага или остатки, а в перекрытиях может задерживаться технологическая жидкость. Очистка, доступ для предварительной обработки, конструкция шва, дренаж и условия отверждения — все это влияет на окончательную защиту.
Он описывает электрическое экранирование, которое уменьшает отложения в утопленных или закрытых помещениях. Для этого учитываются геометрия, положение анода, ориентация стойки, управление ванной и профиль напряжения.
Нет. Вспомогательный анод полезен только там, где обычный электрический путь не обеспечивает достаточного покрытия. Он должен следовать за испытанием и анализом линейной конструкции, поскольку он добавляет соображения по техническому обслуживанию и контролю.


